Новости и выполненные работы компании Надежность ТМ
Сентябрь 2026
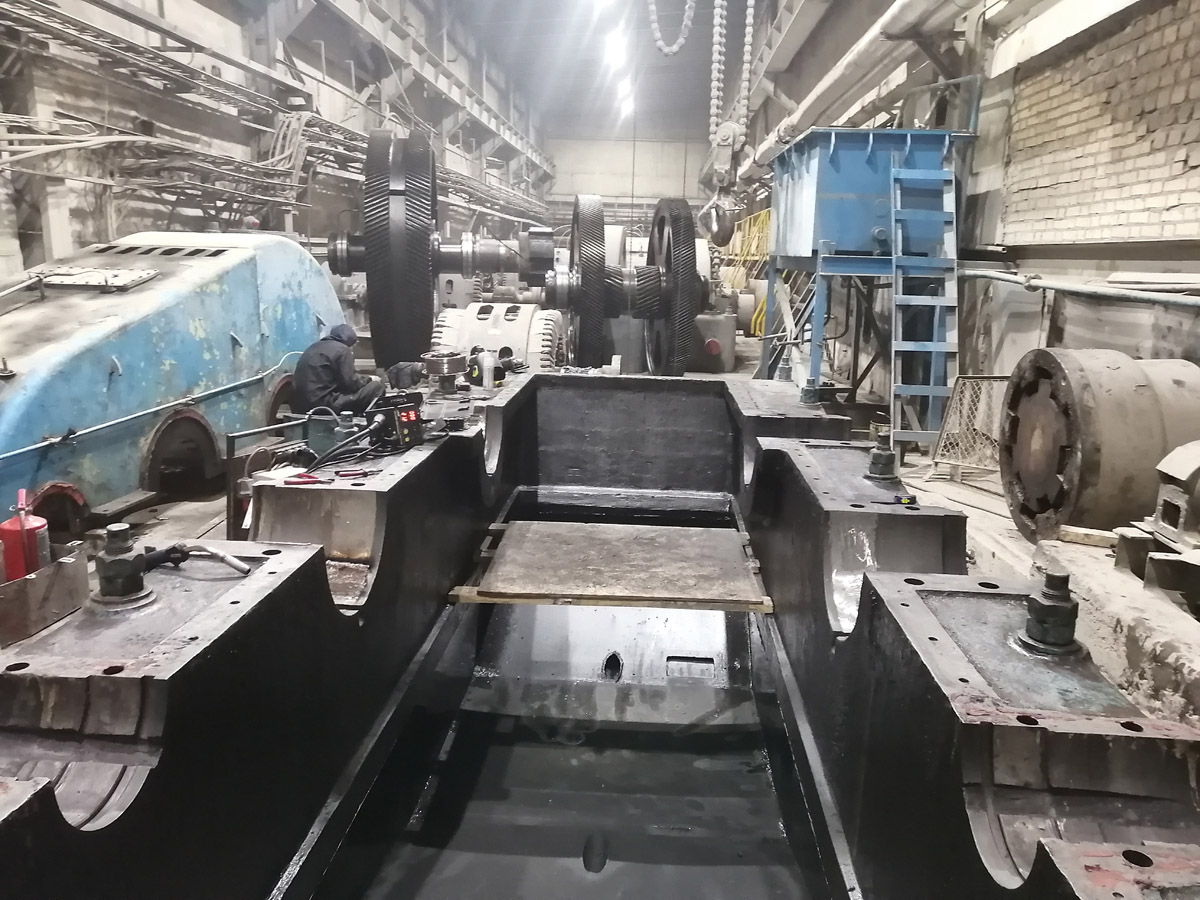
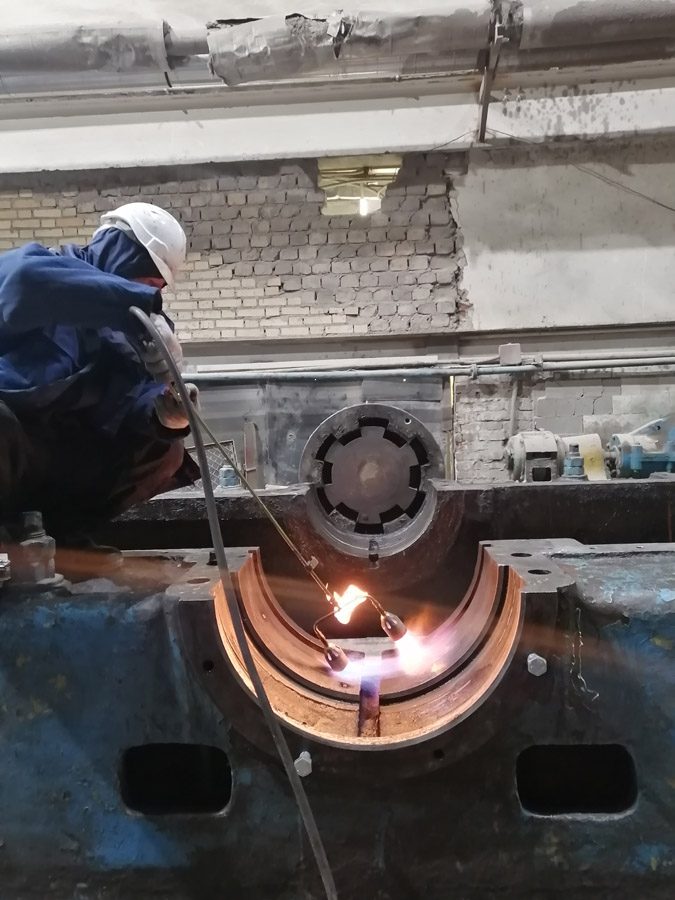
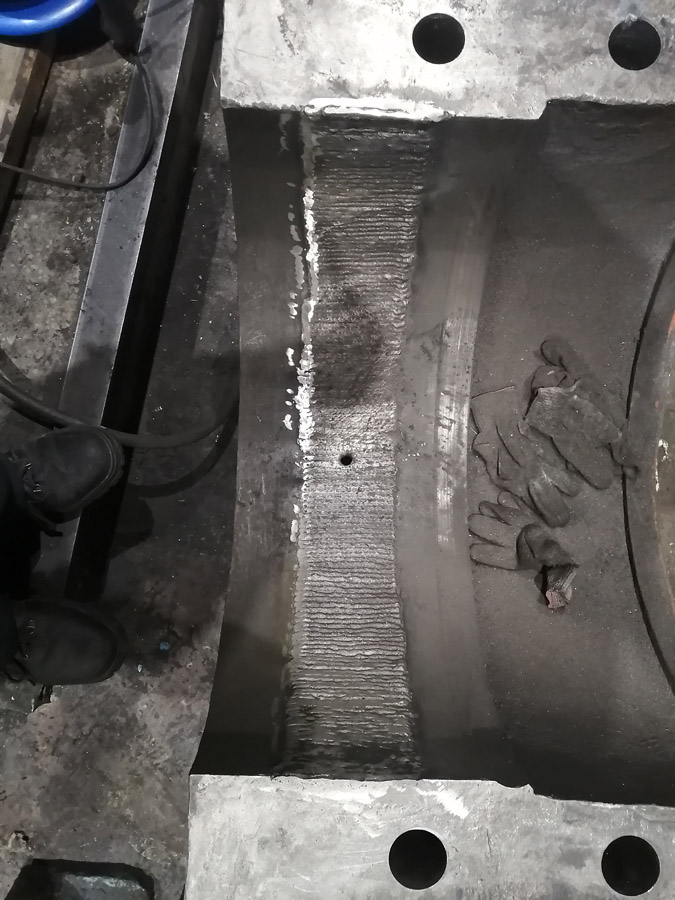
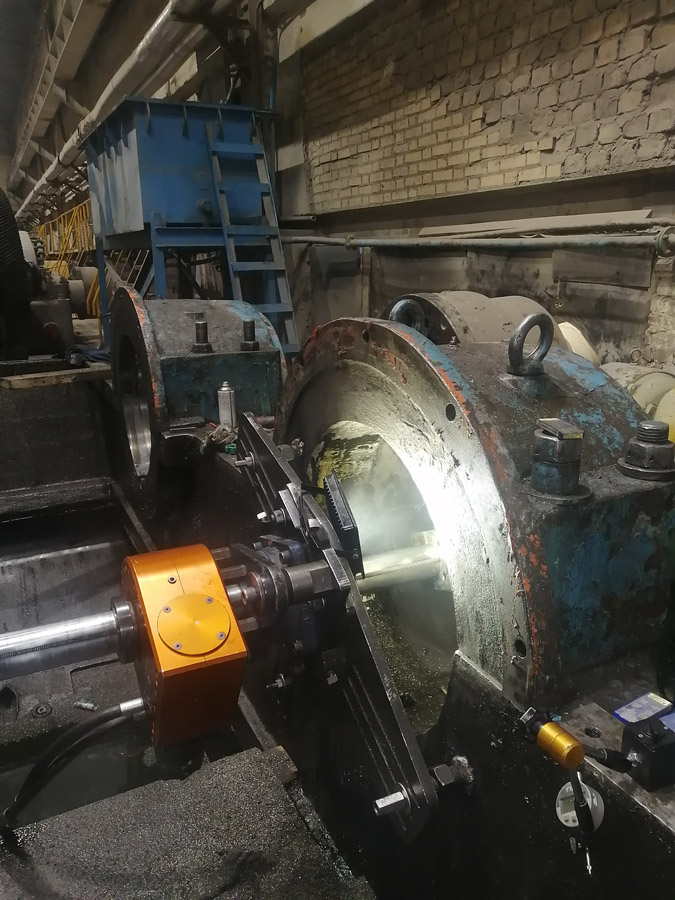
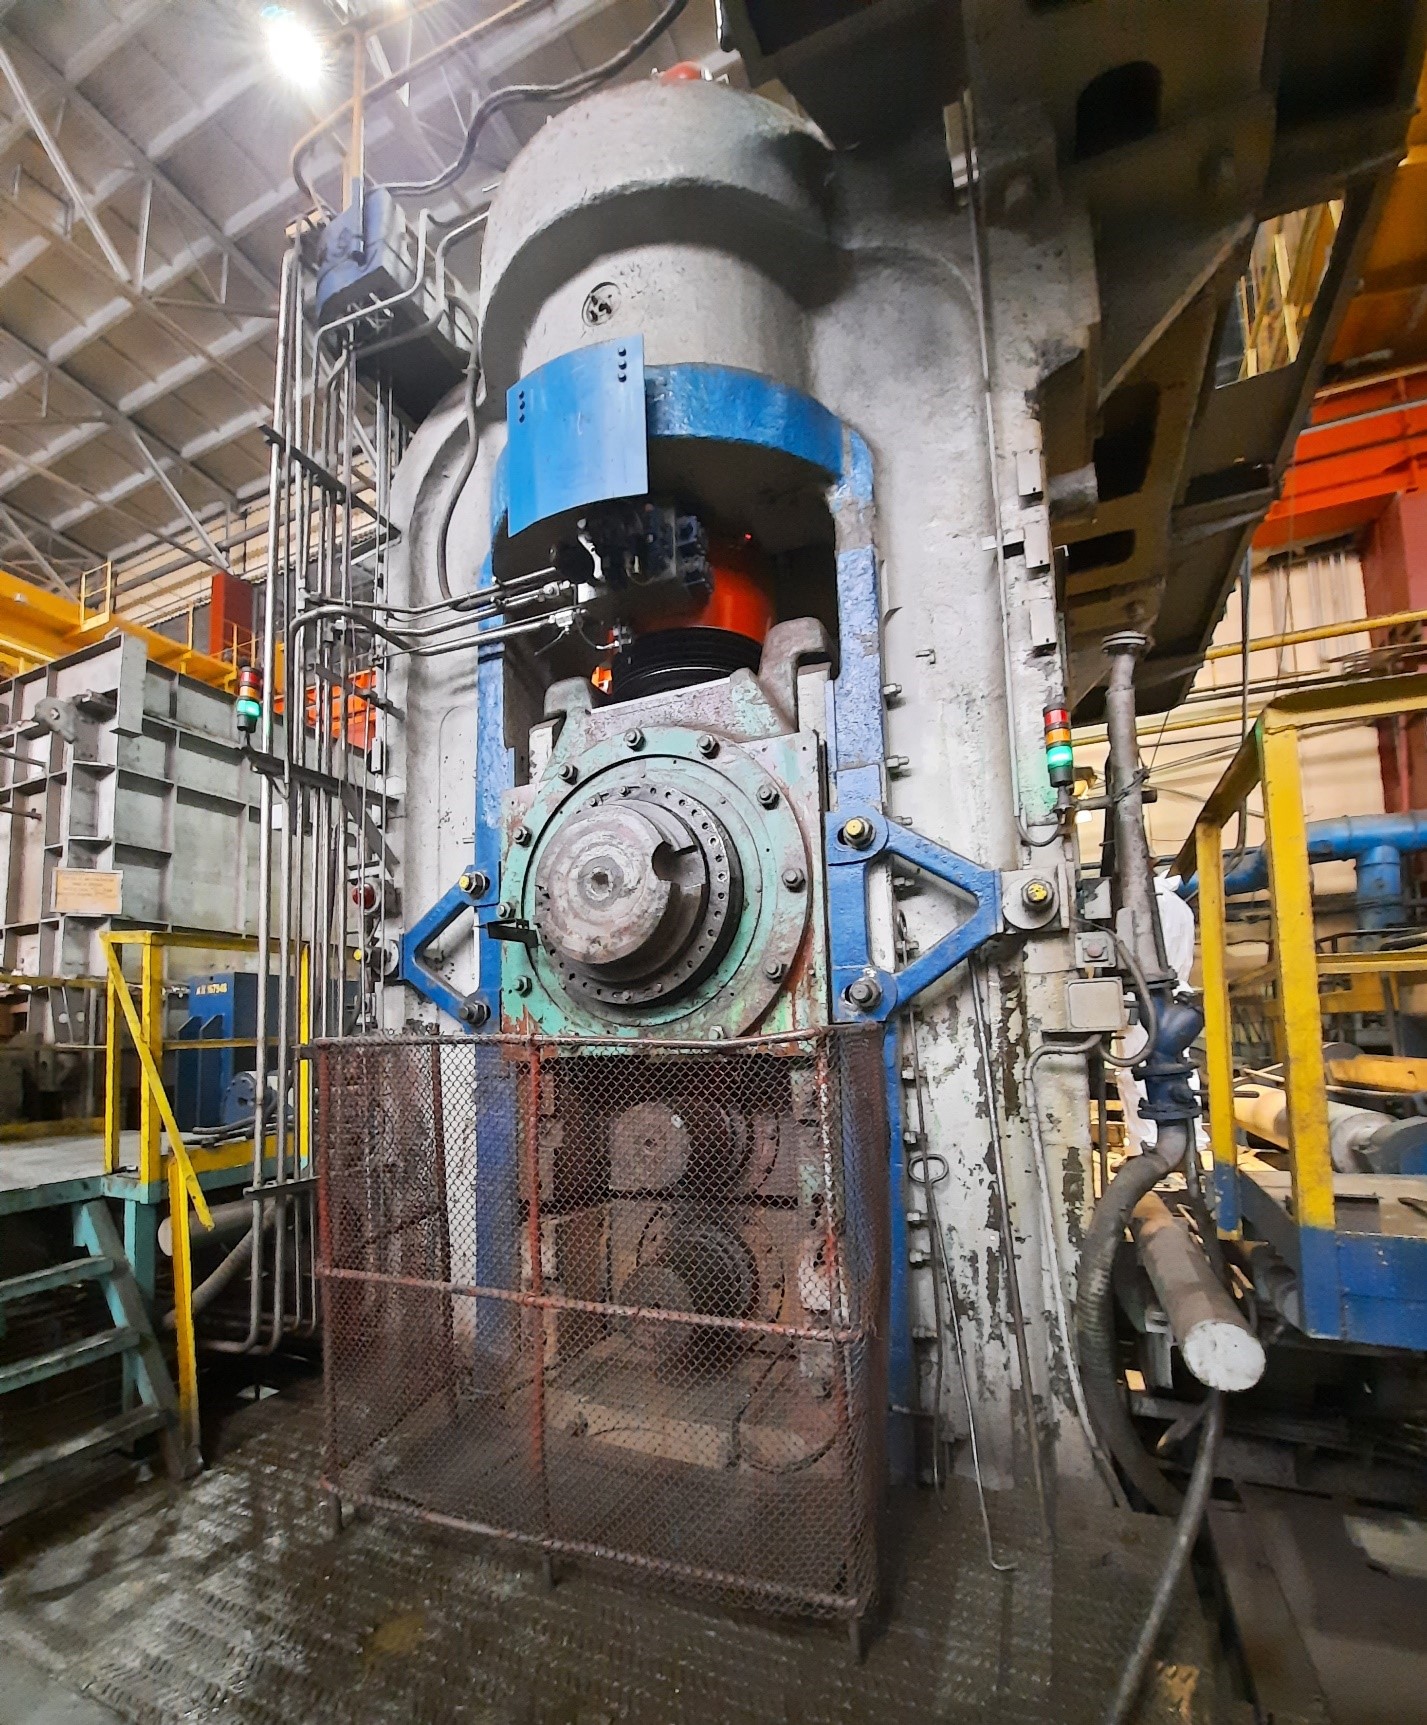
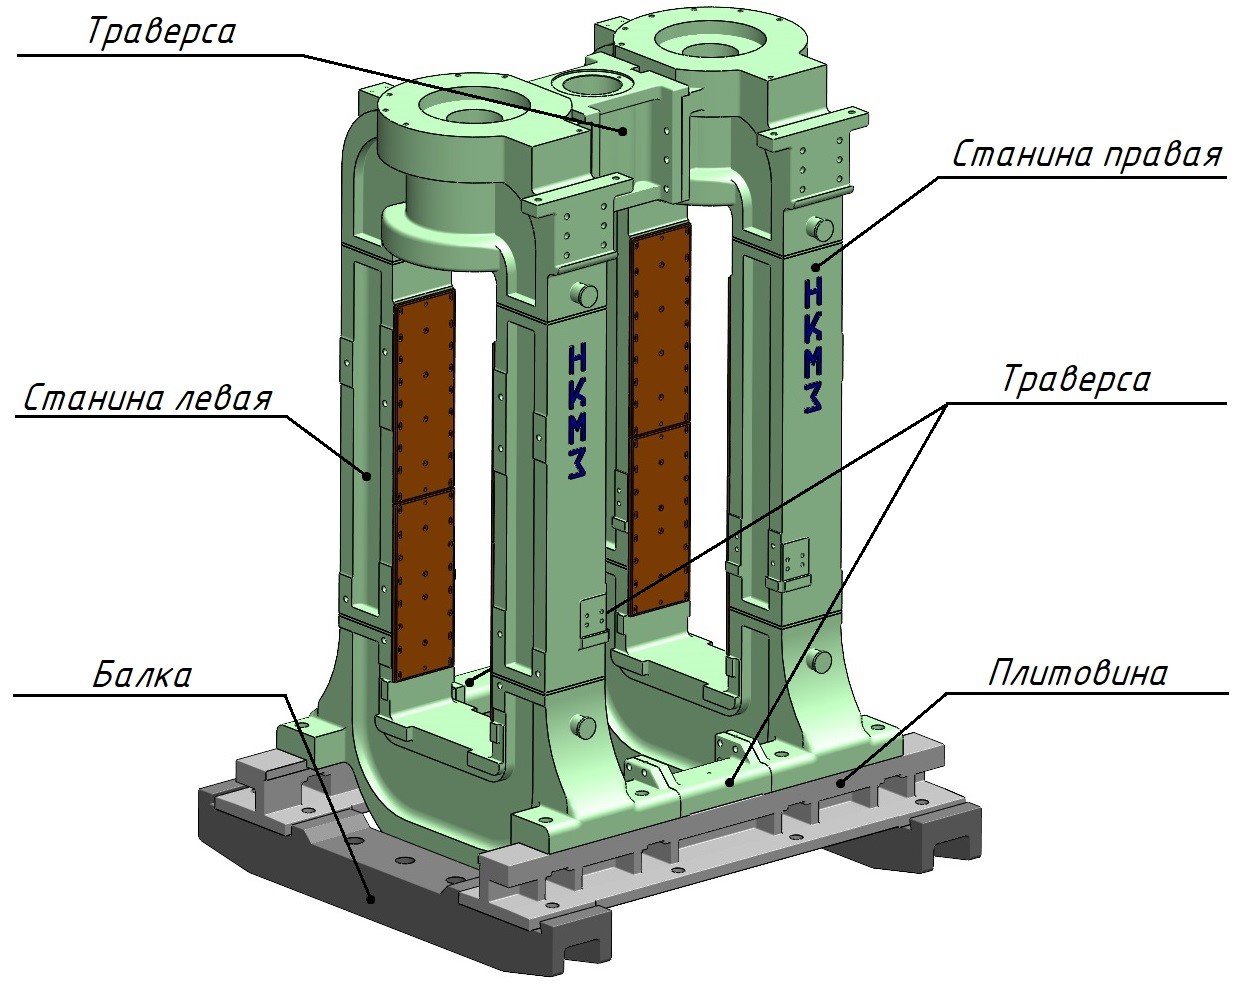
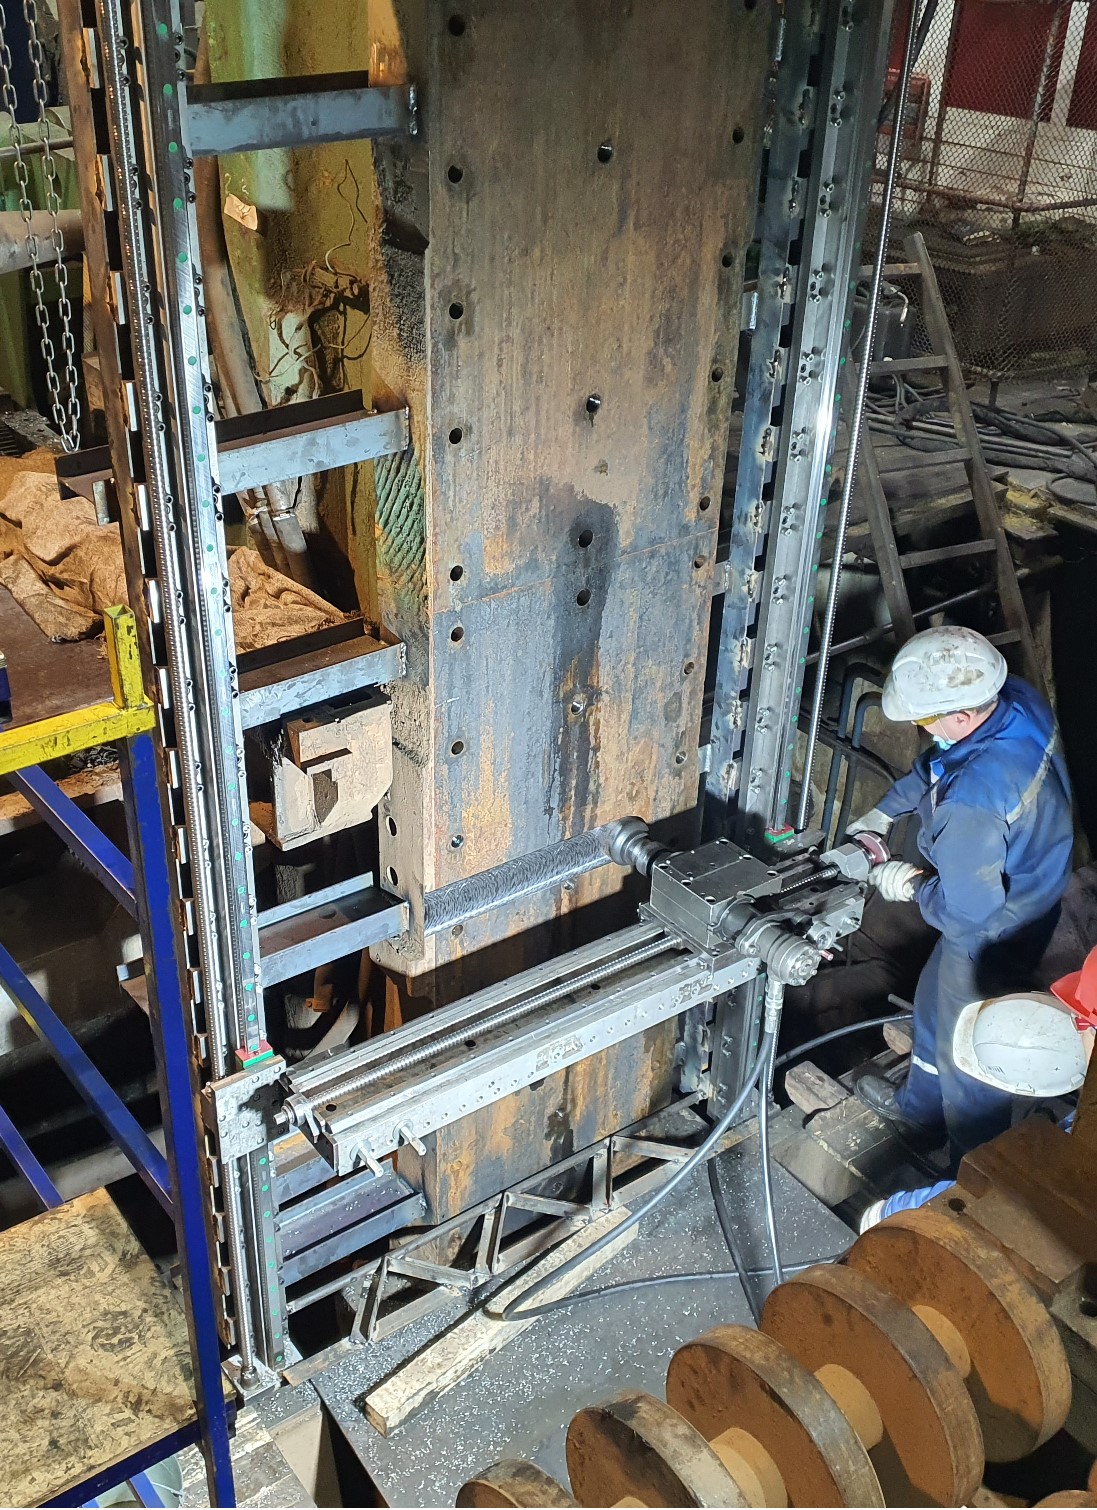
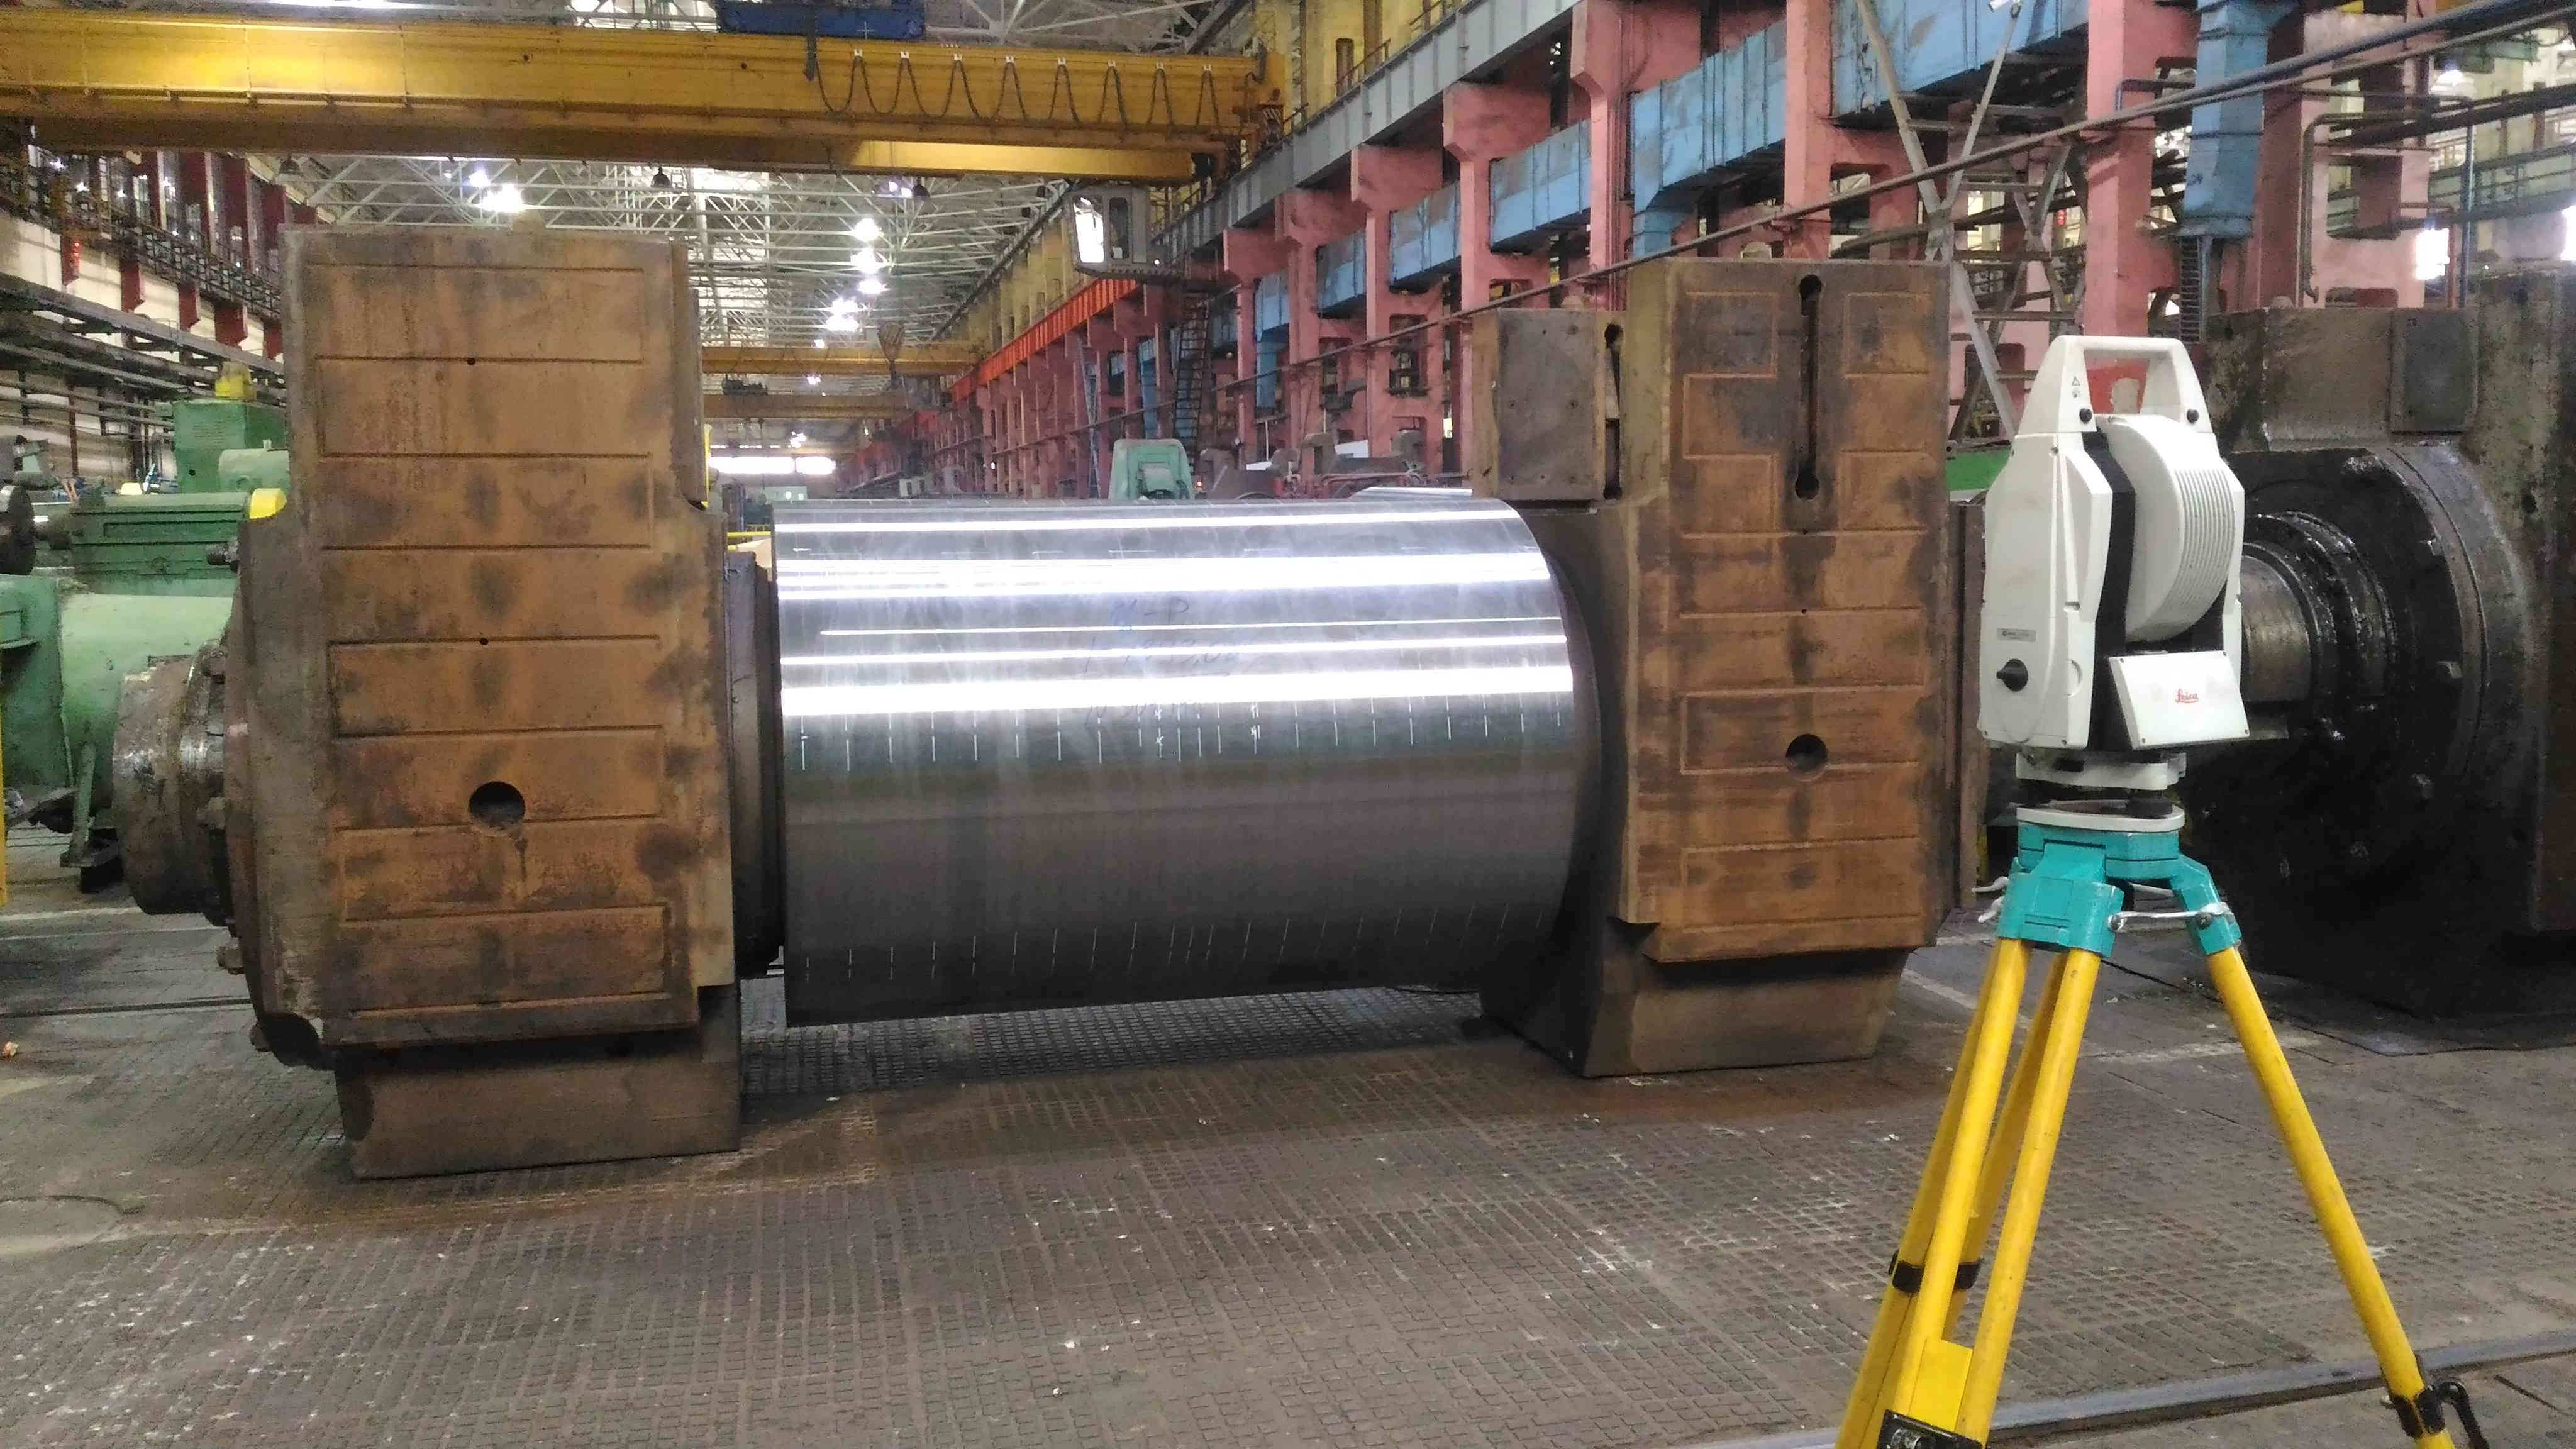
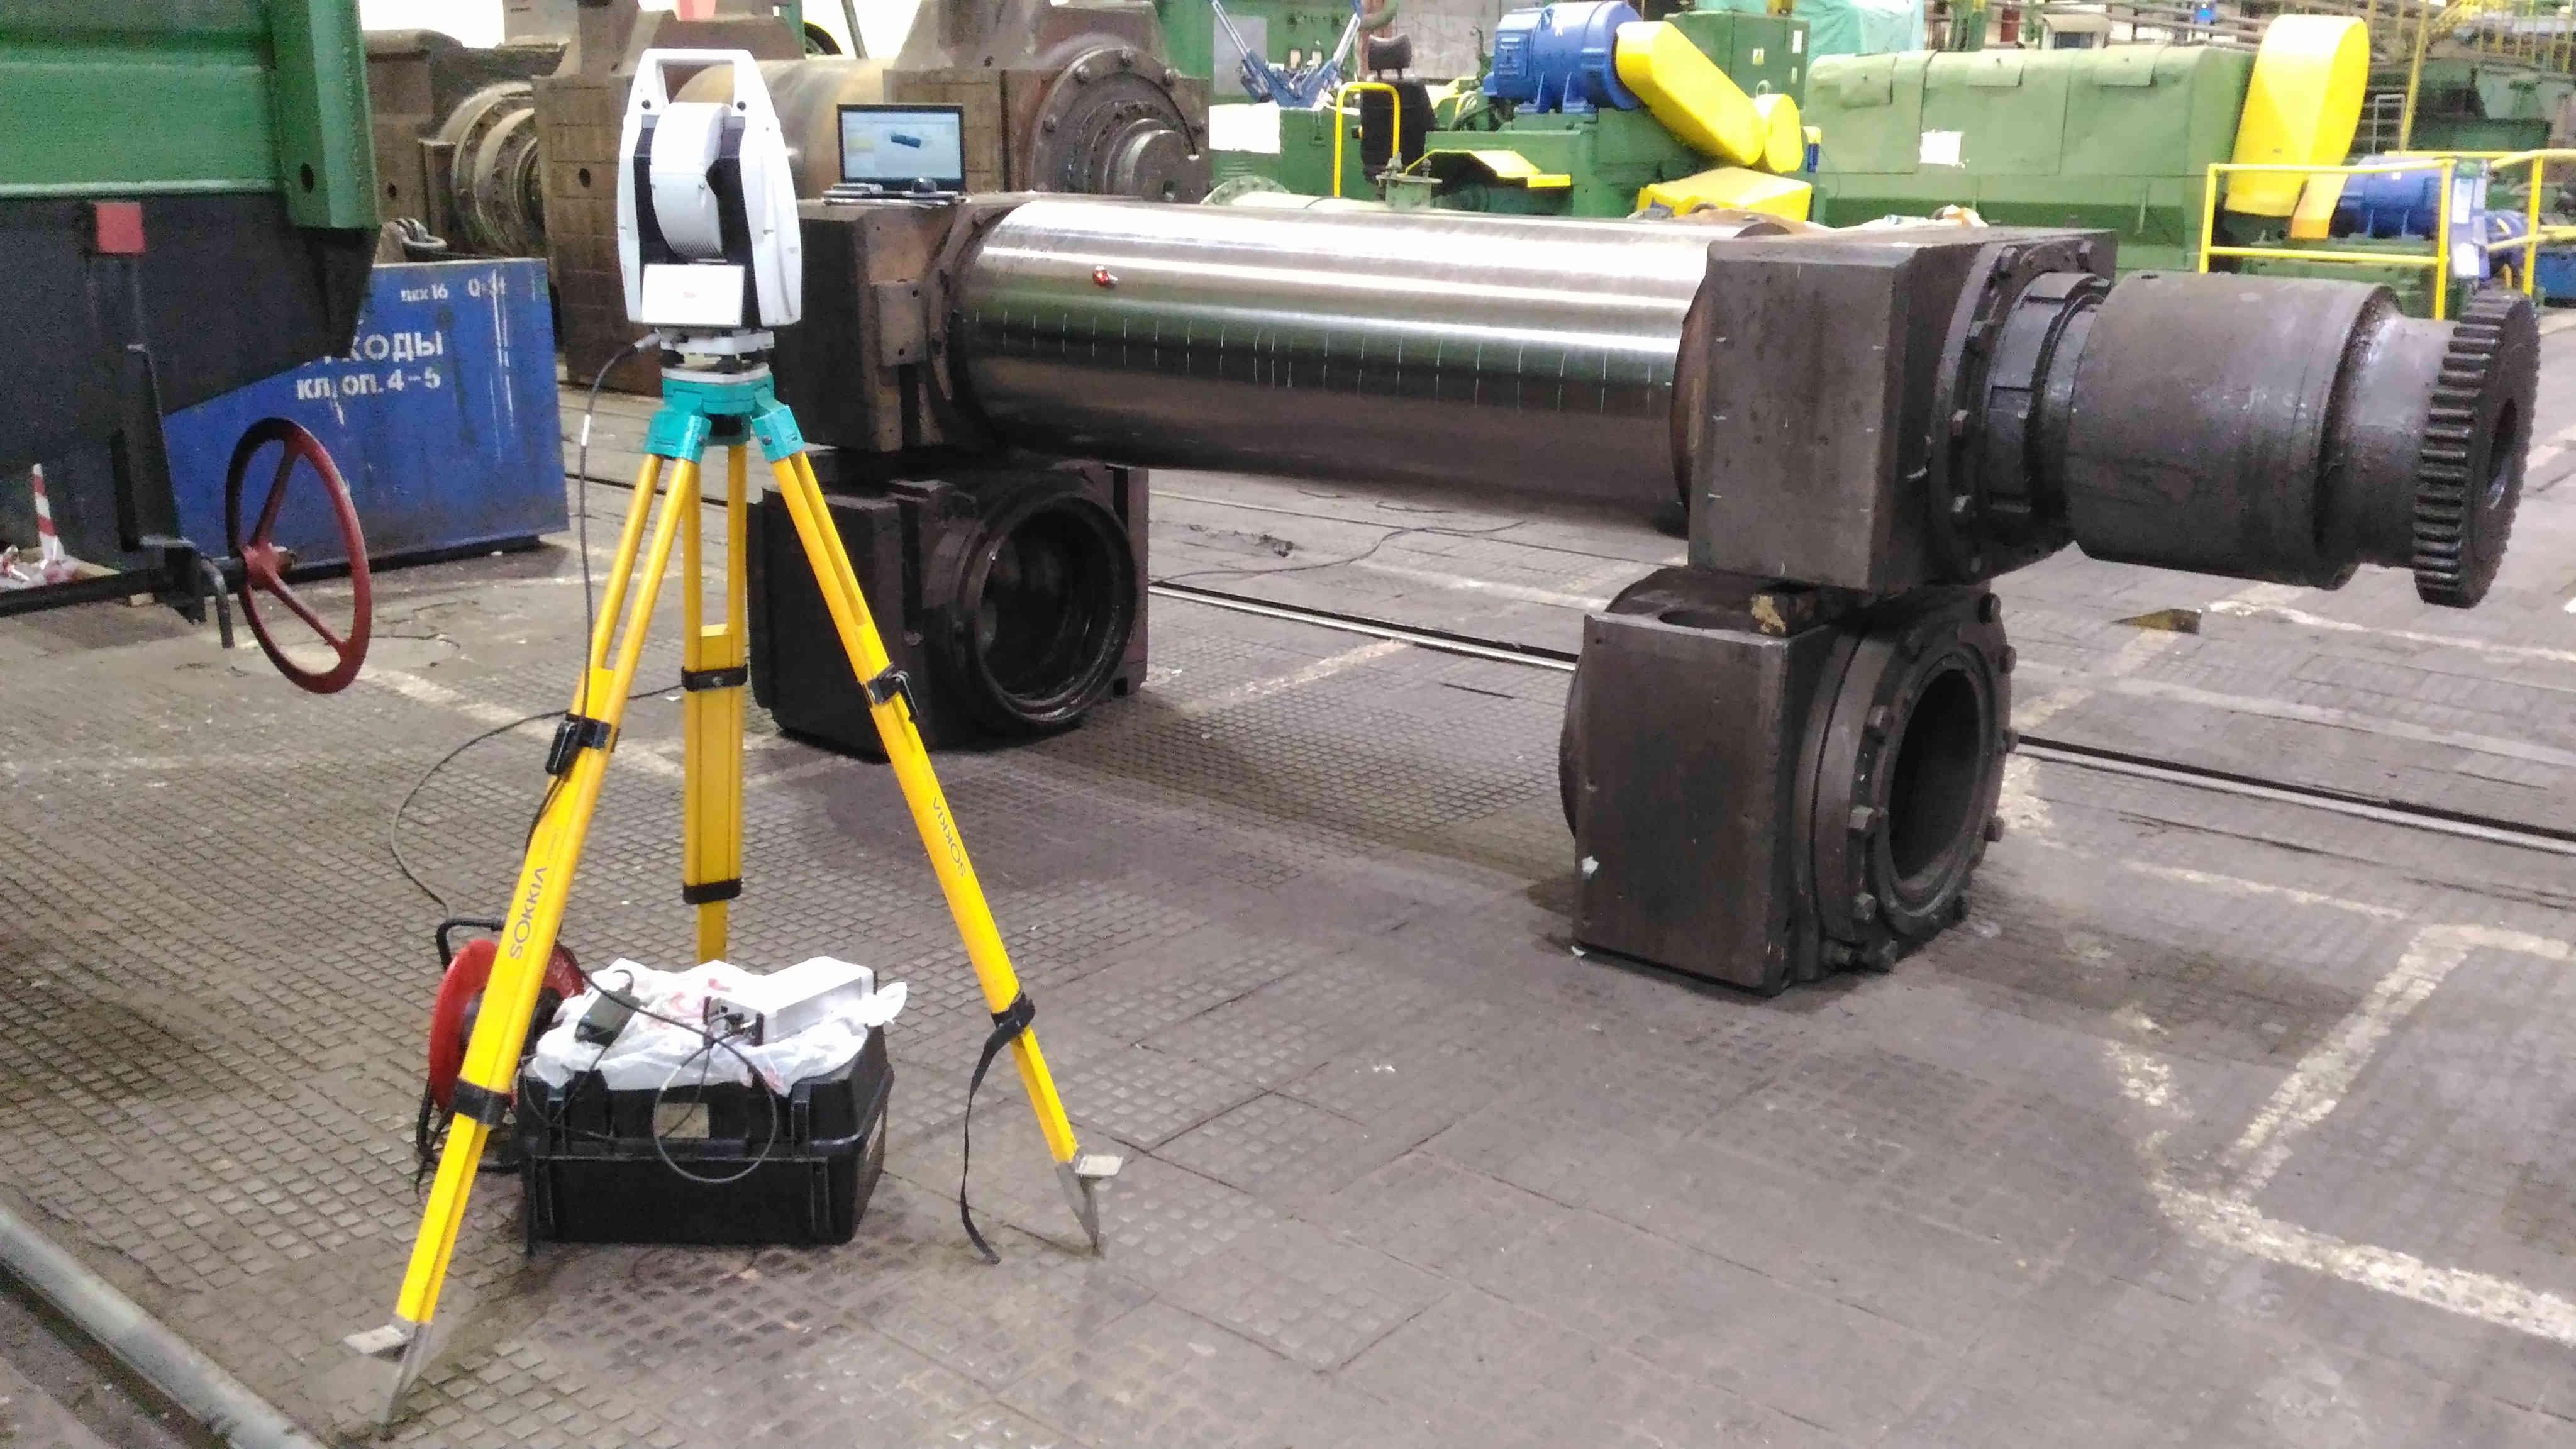
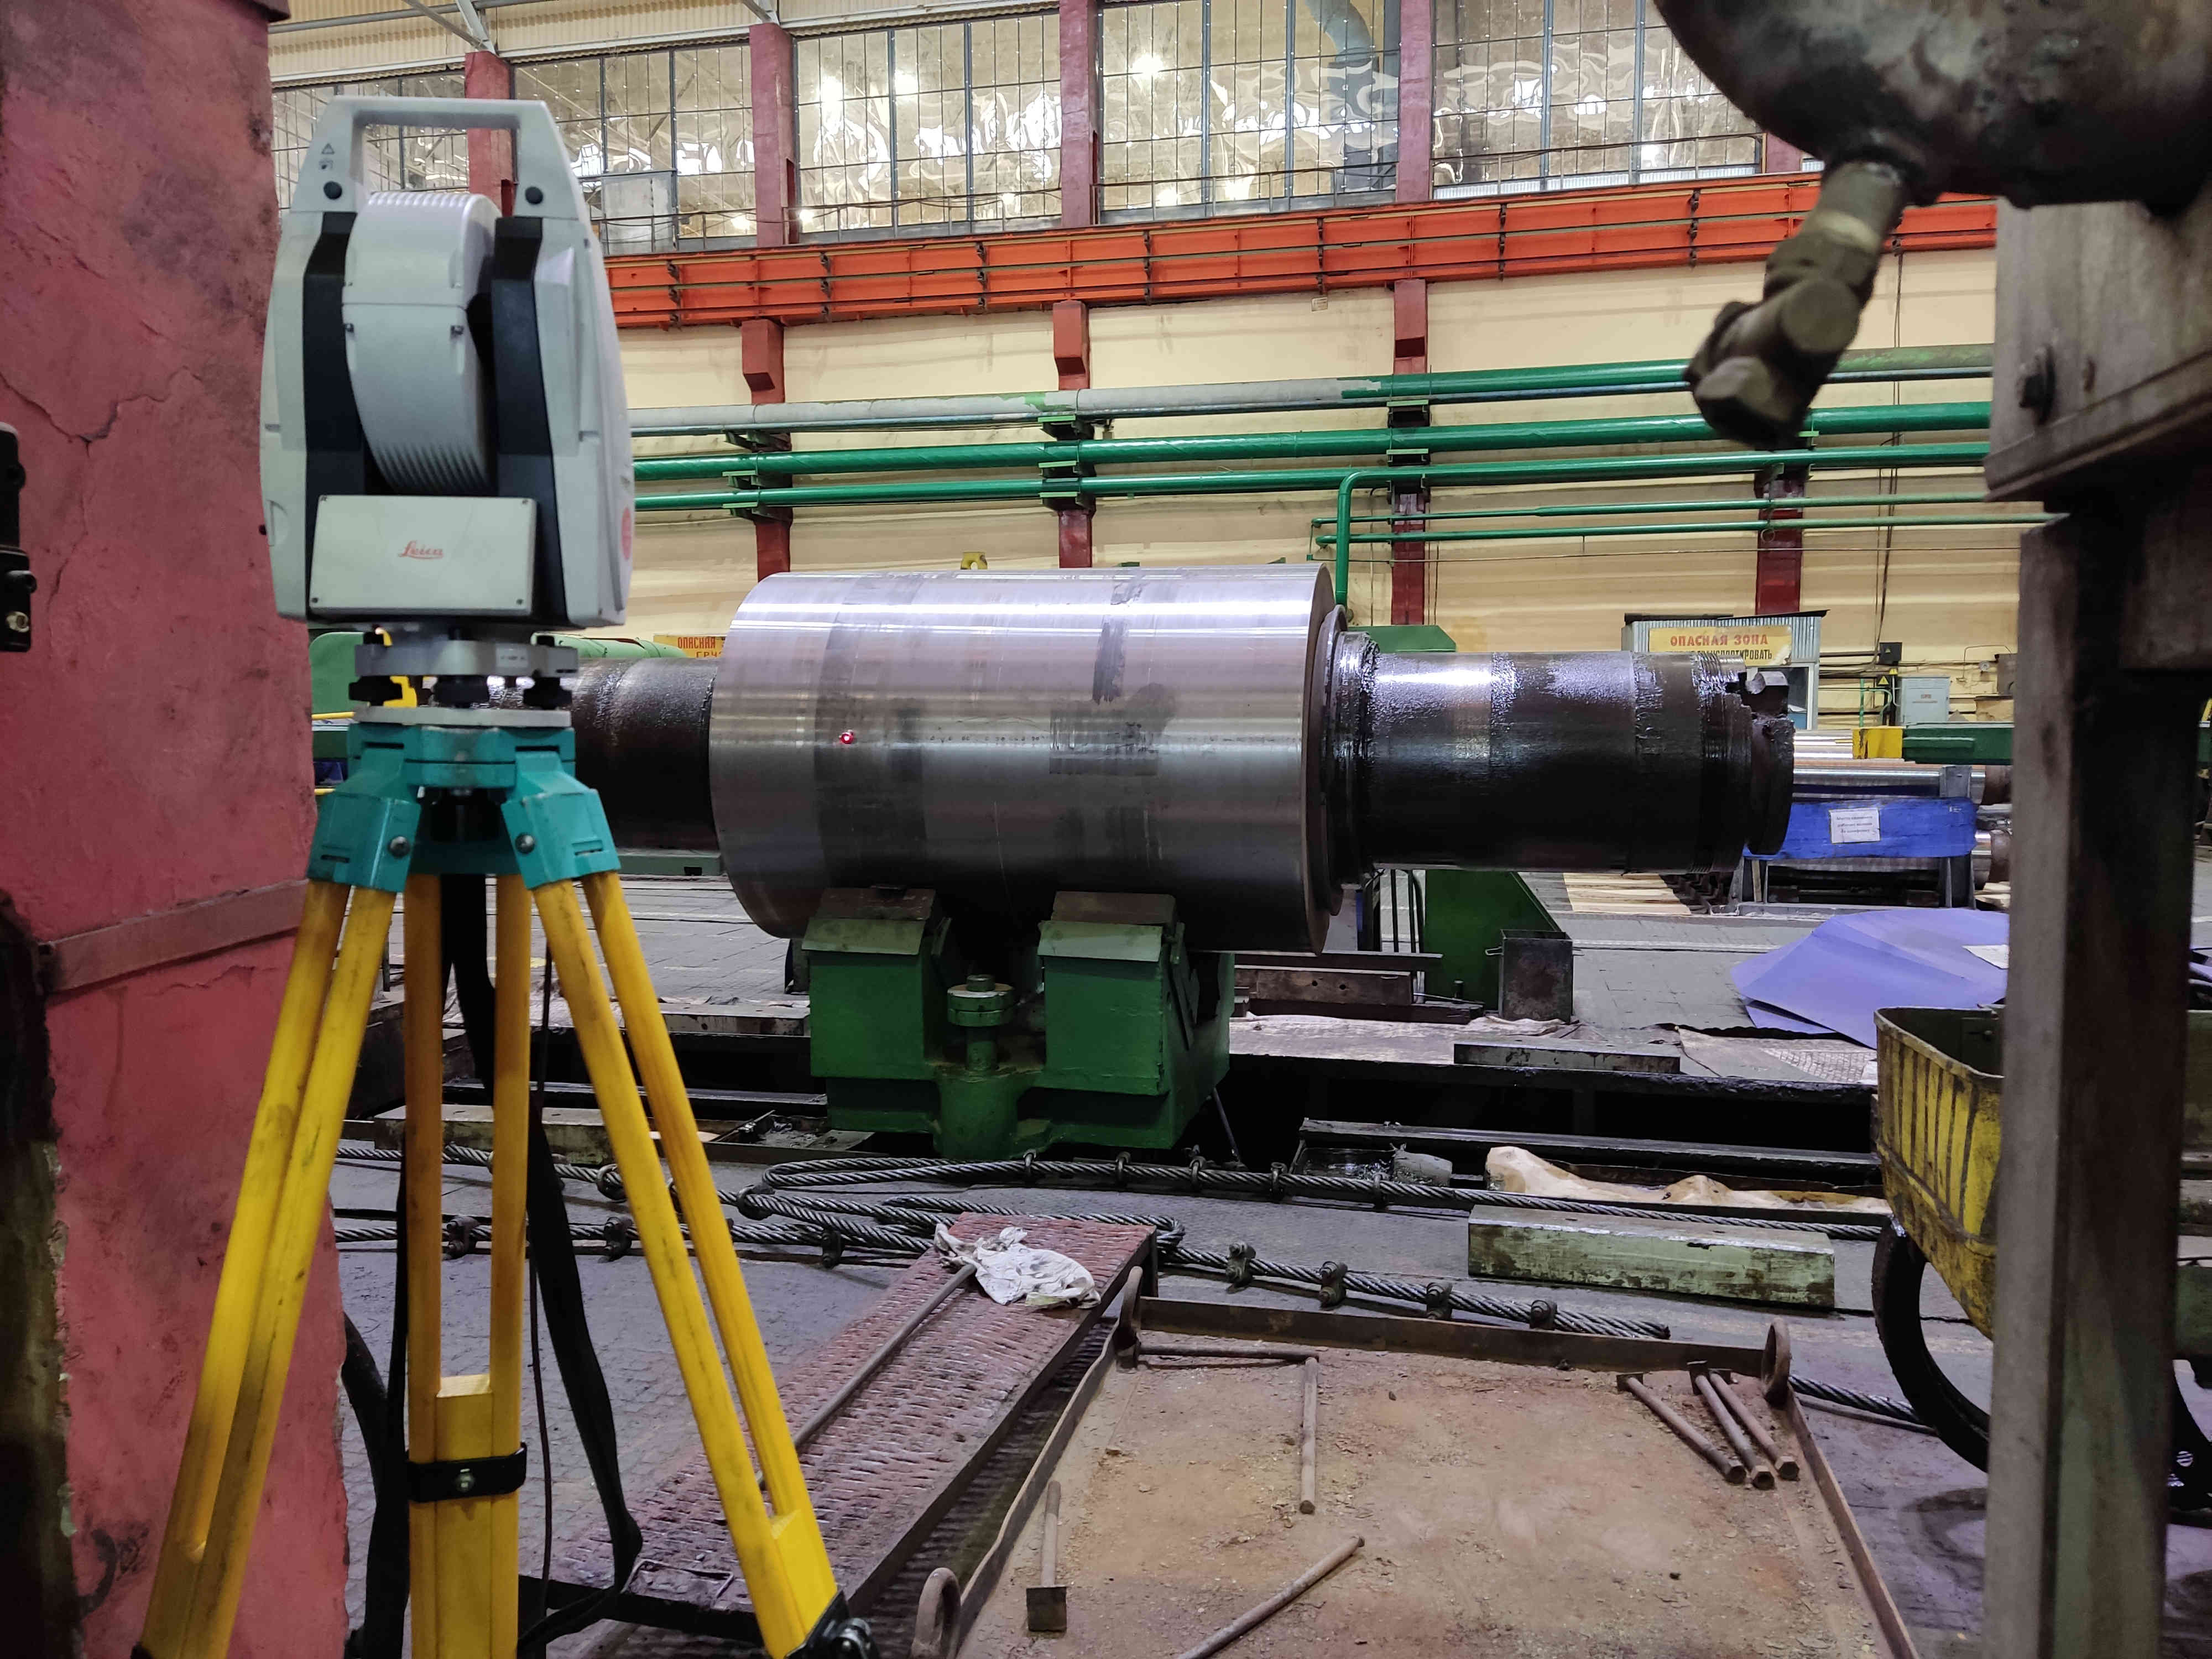
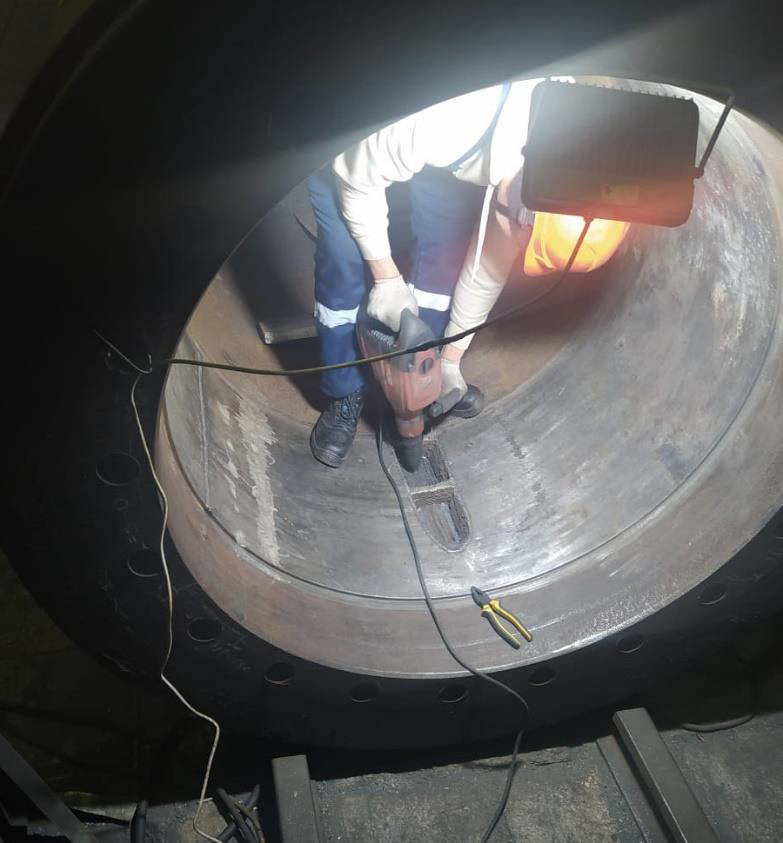
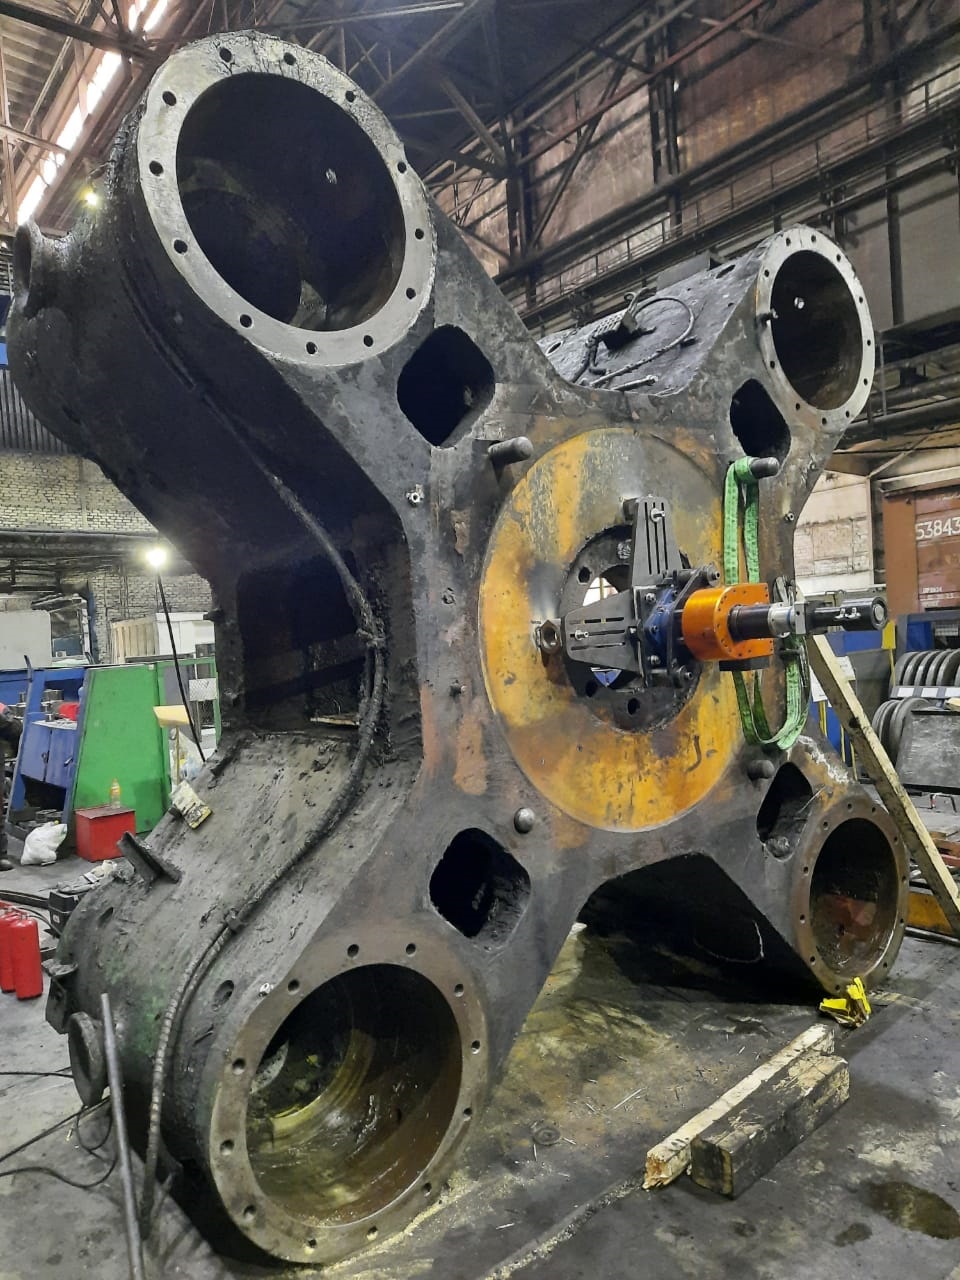
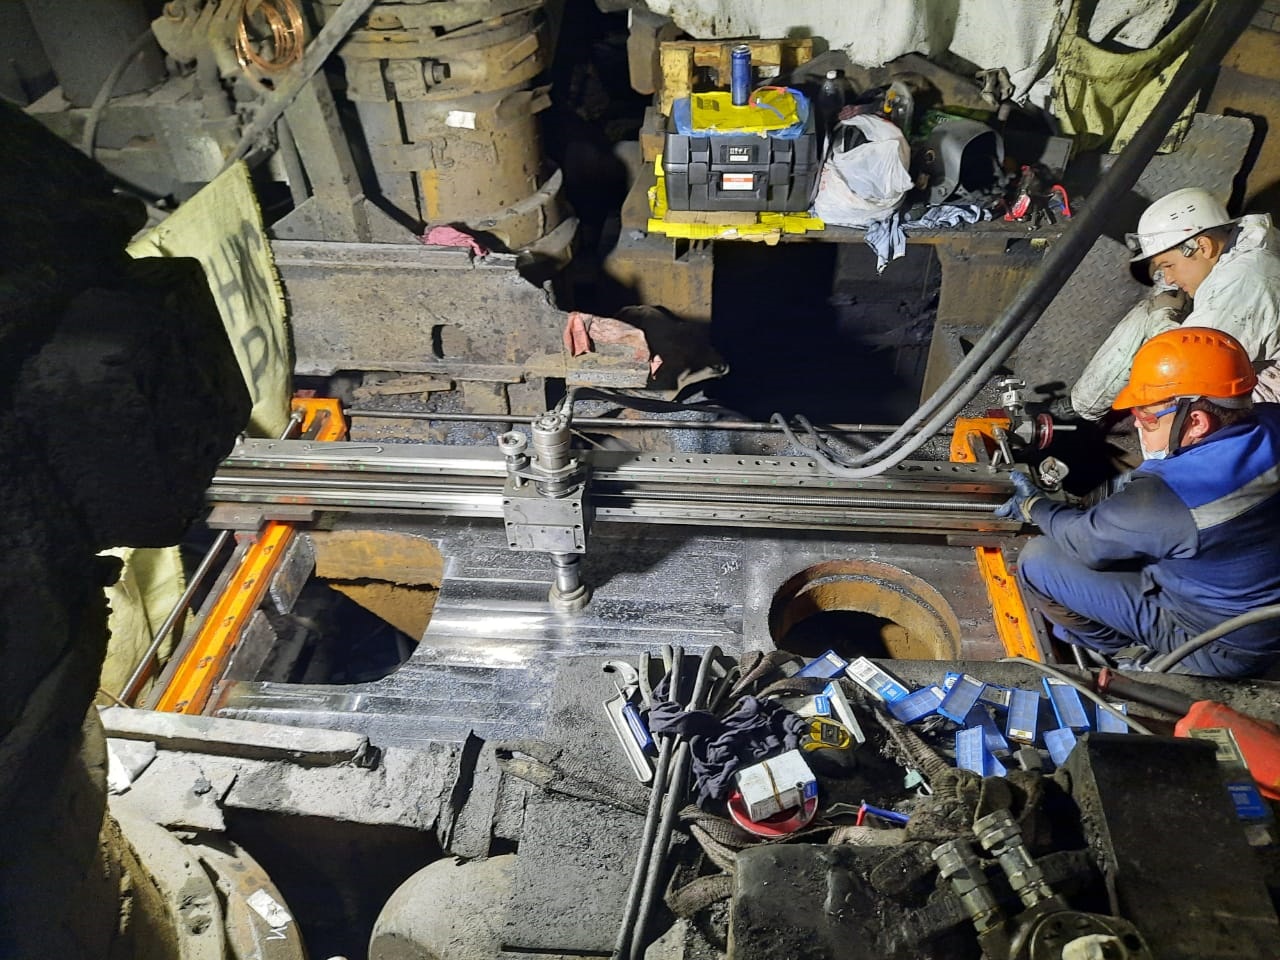
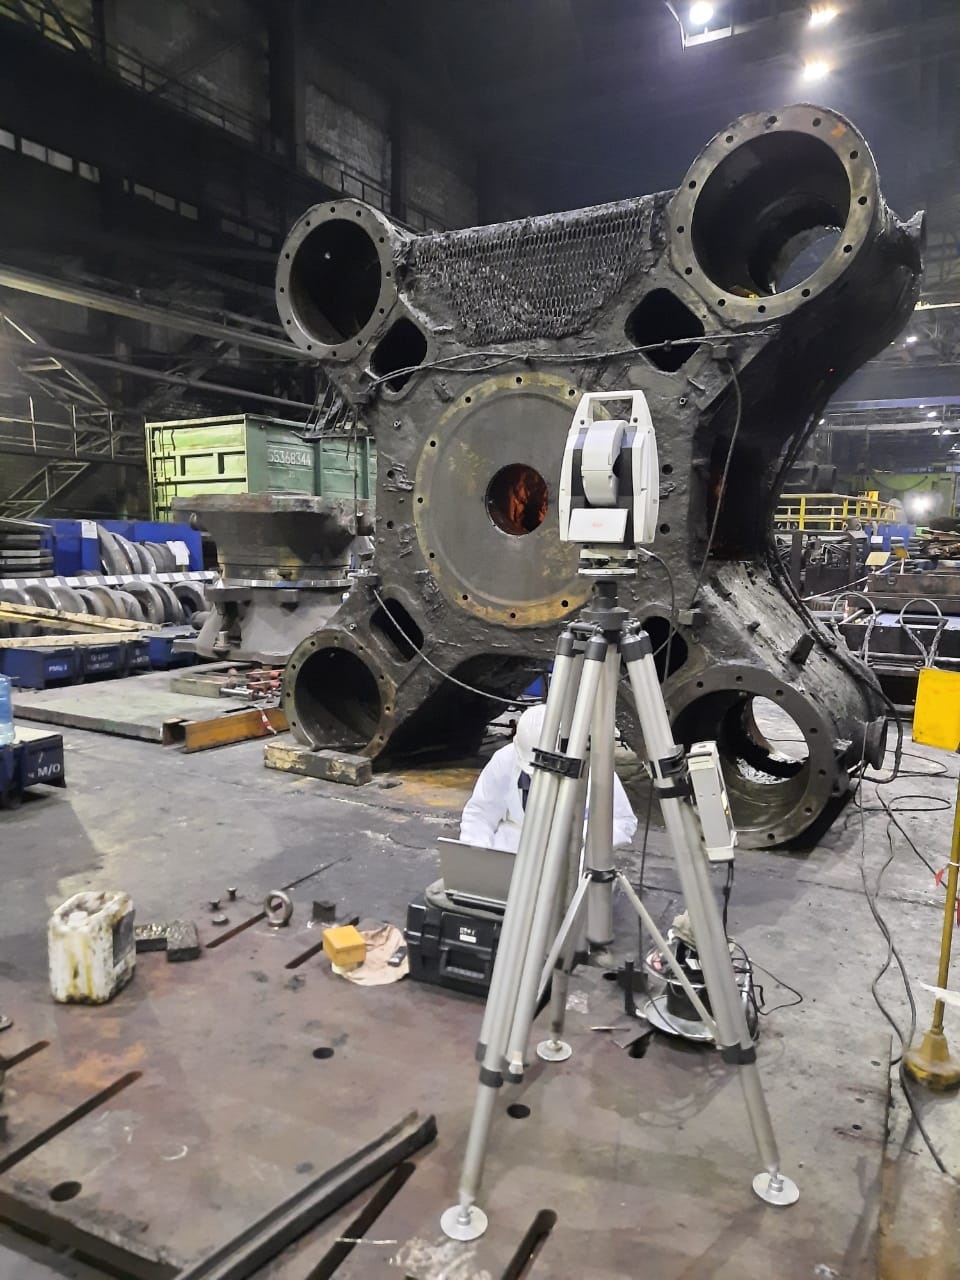
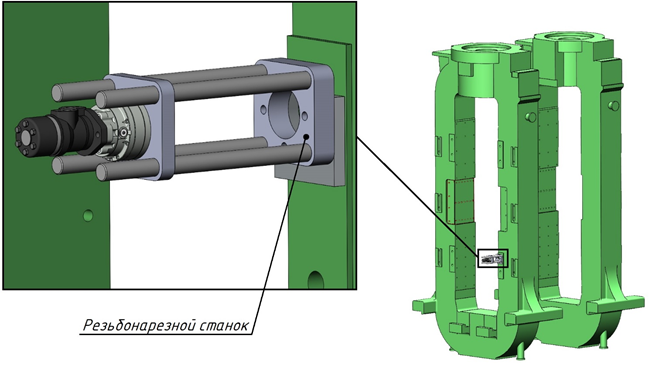
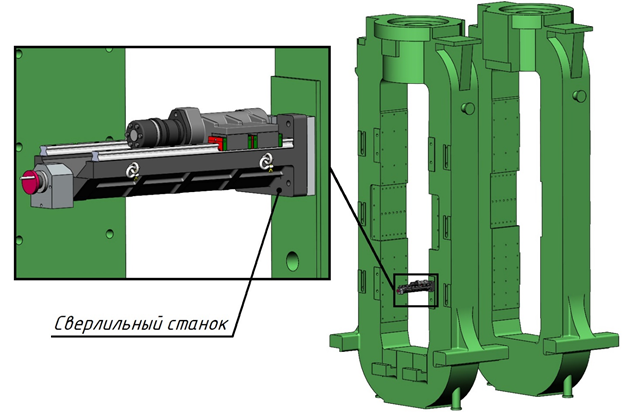
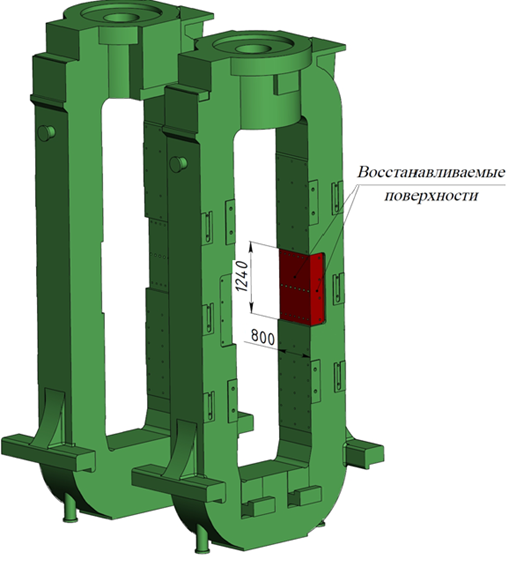
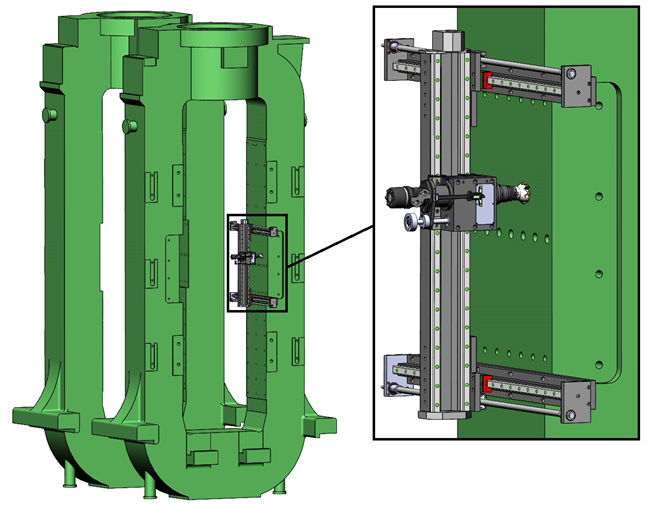
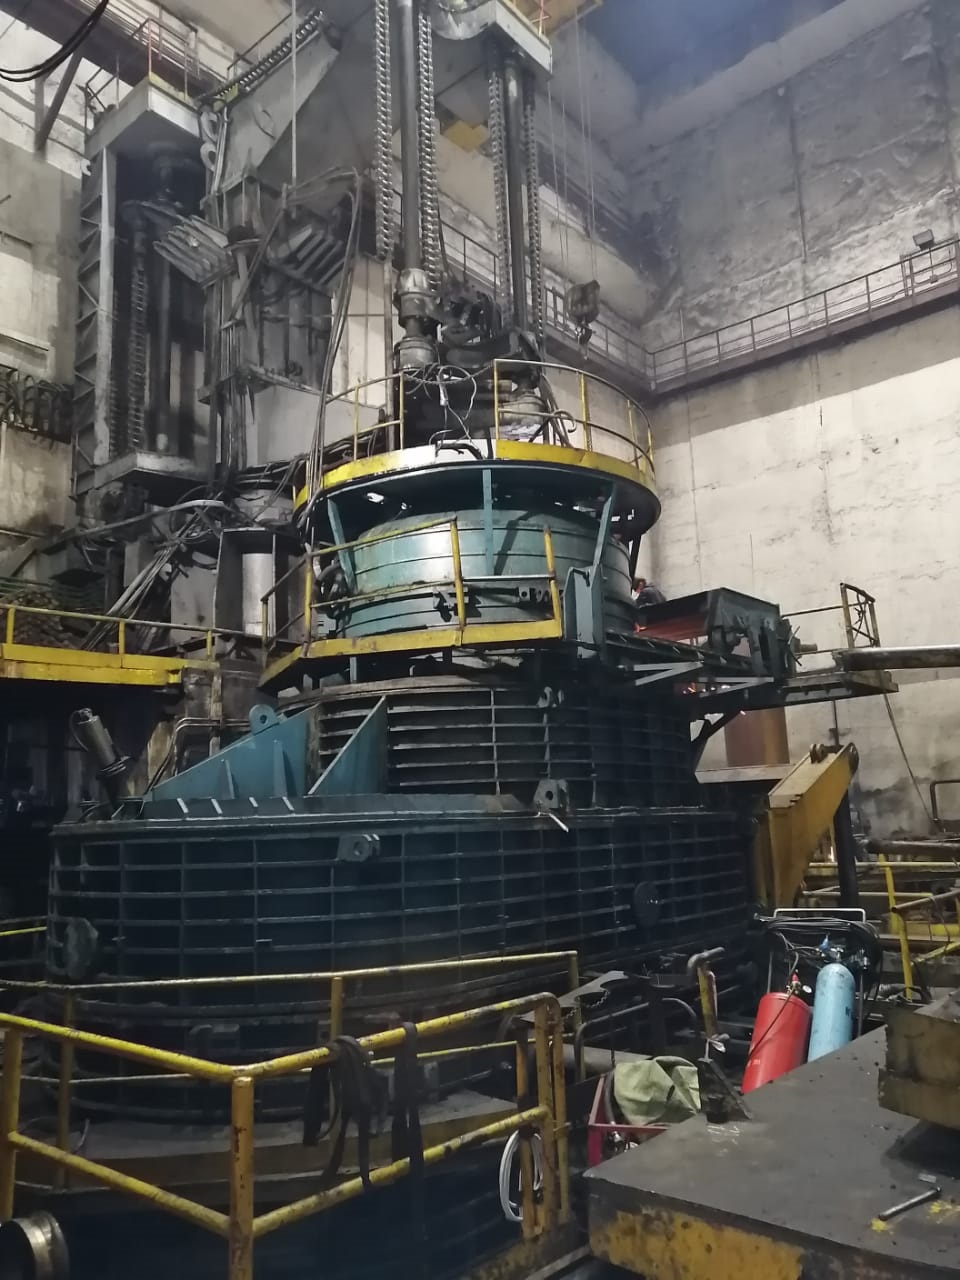
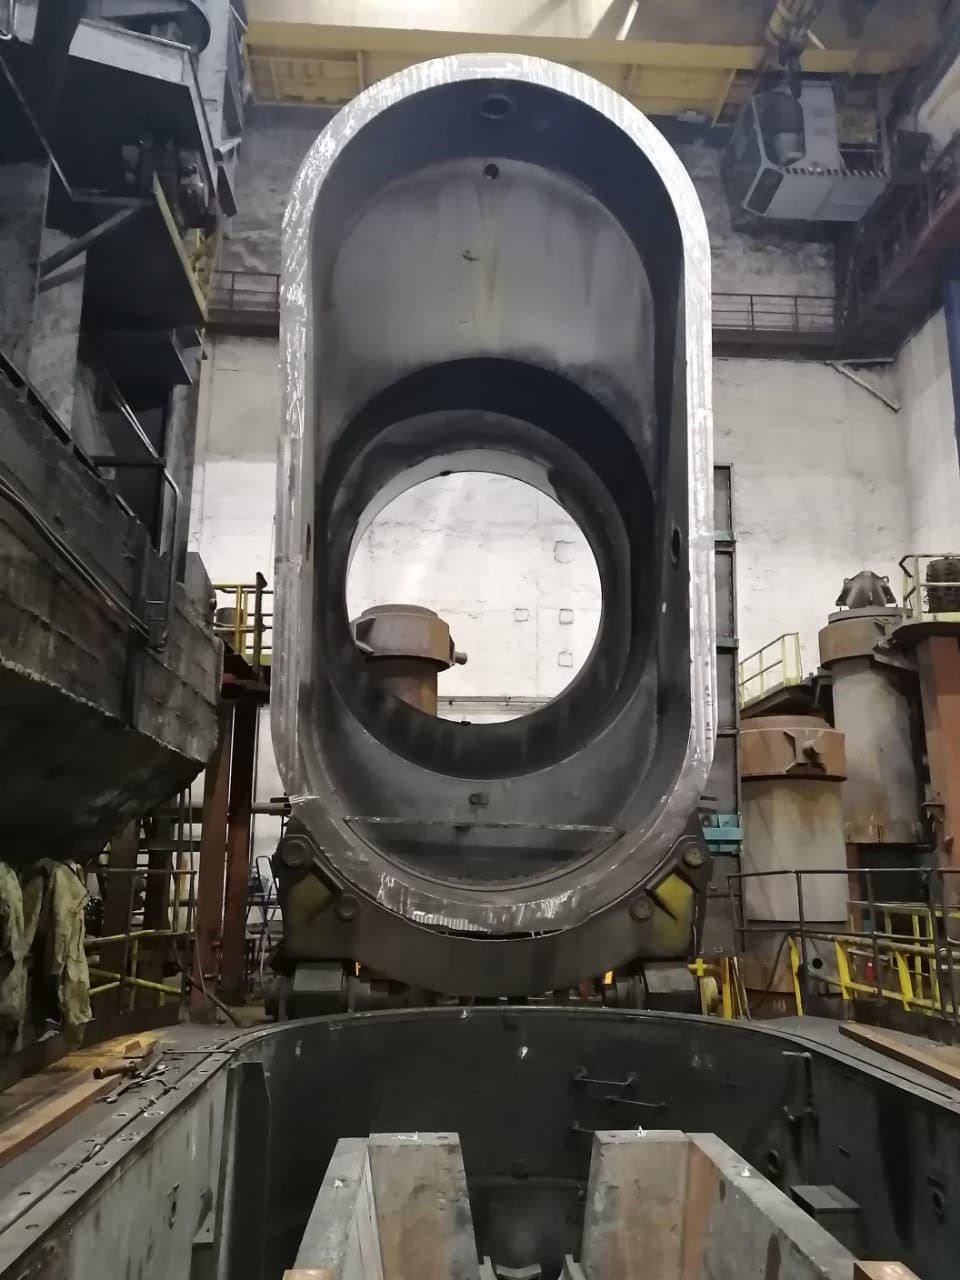
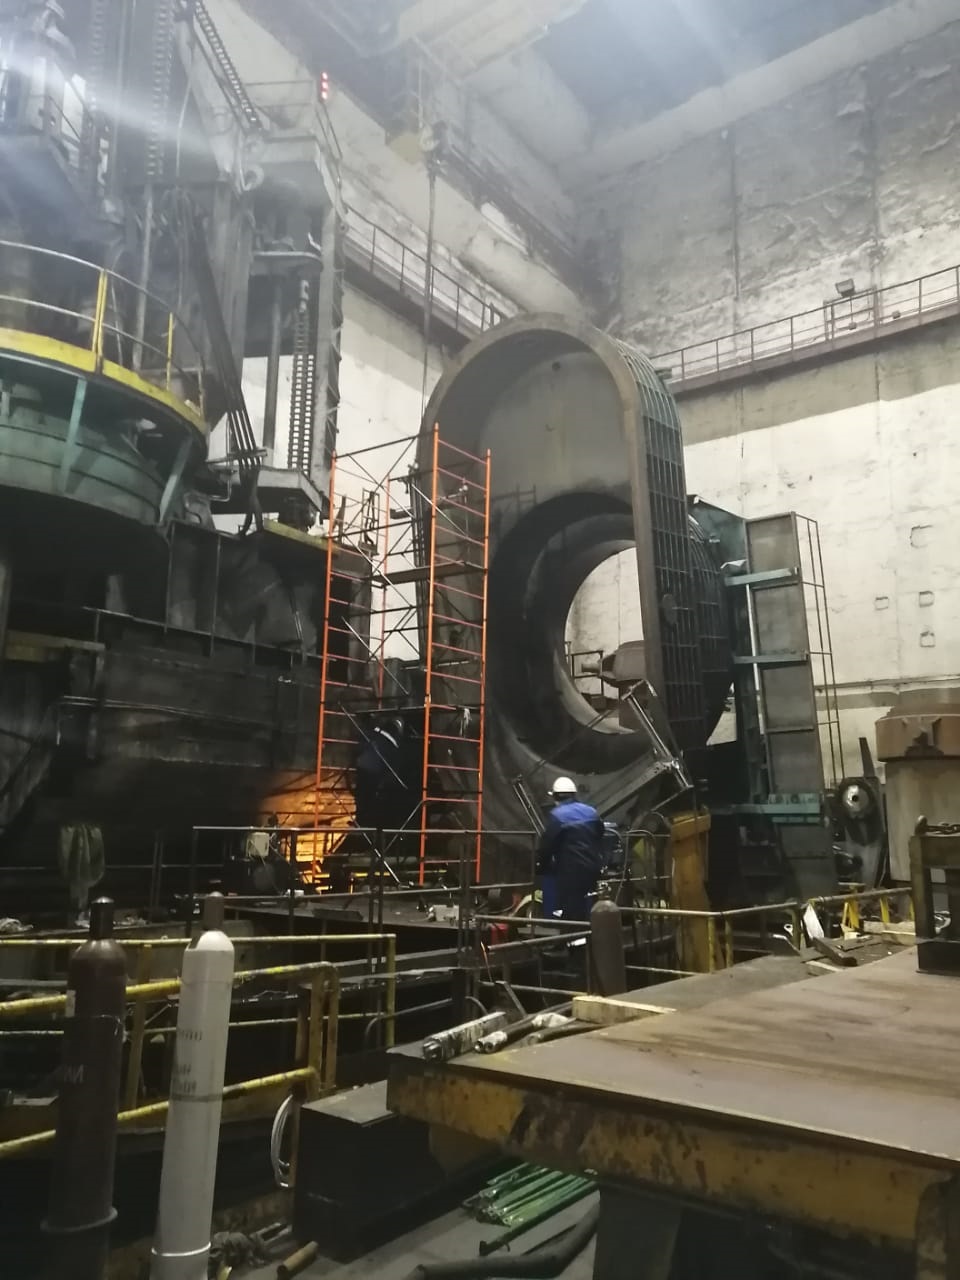
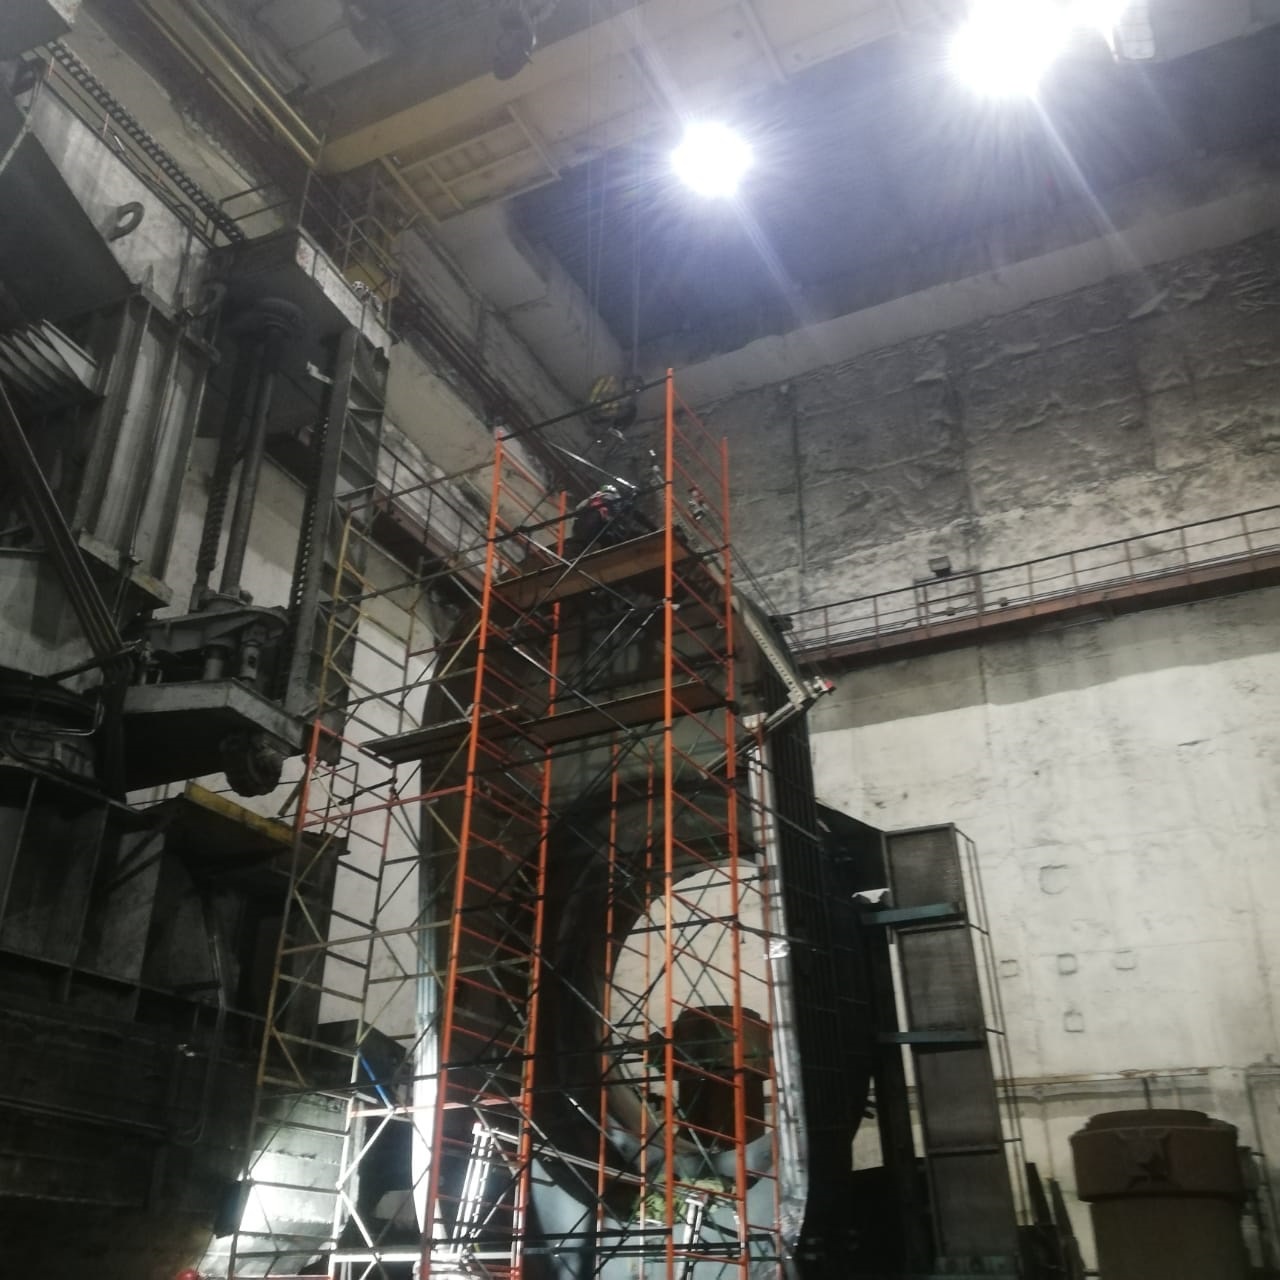
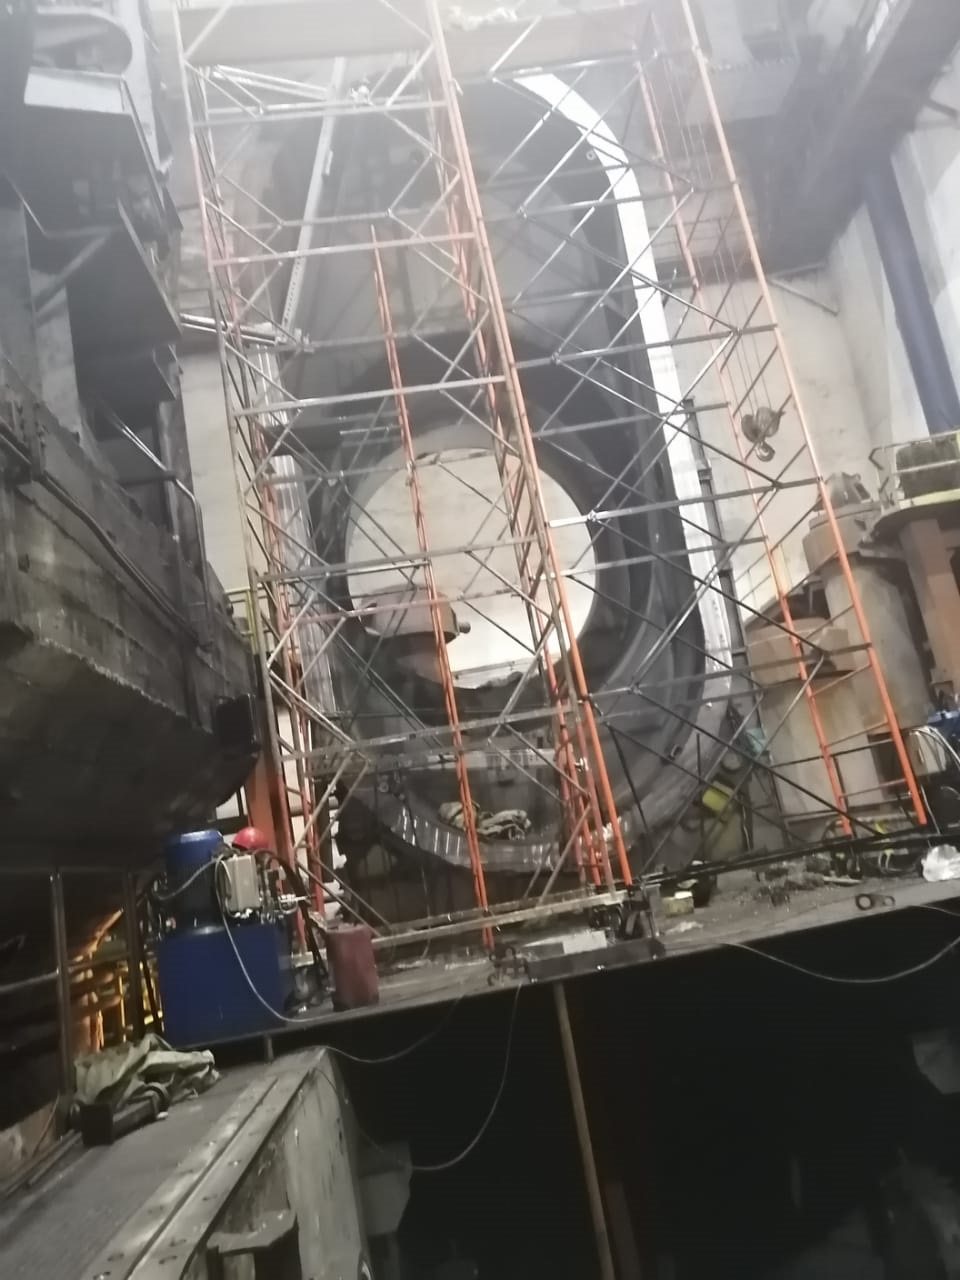
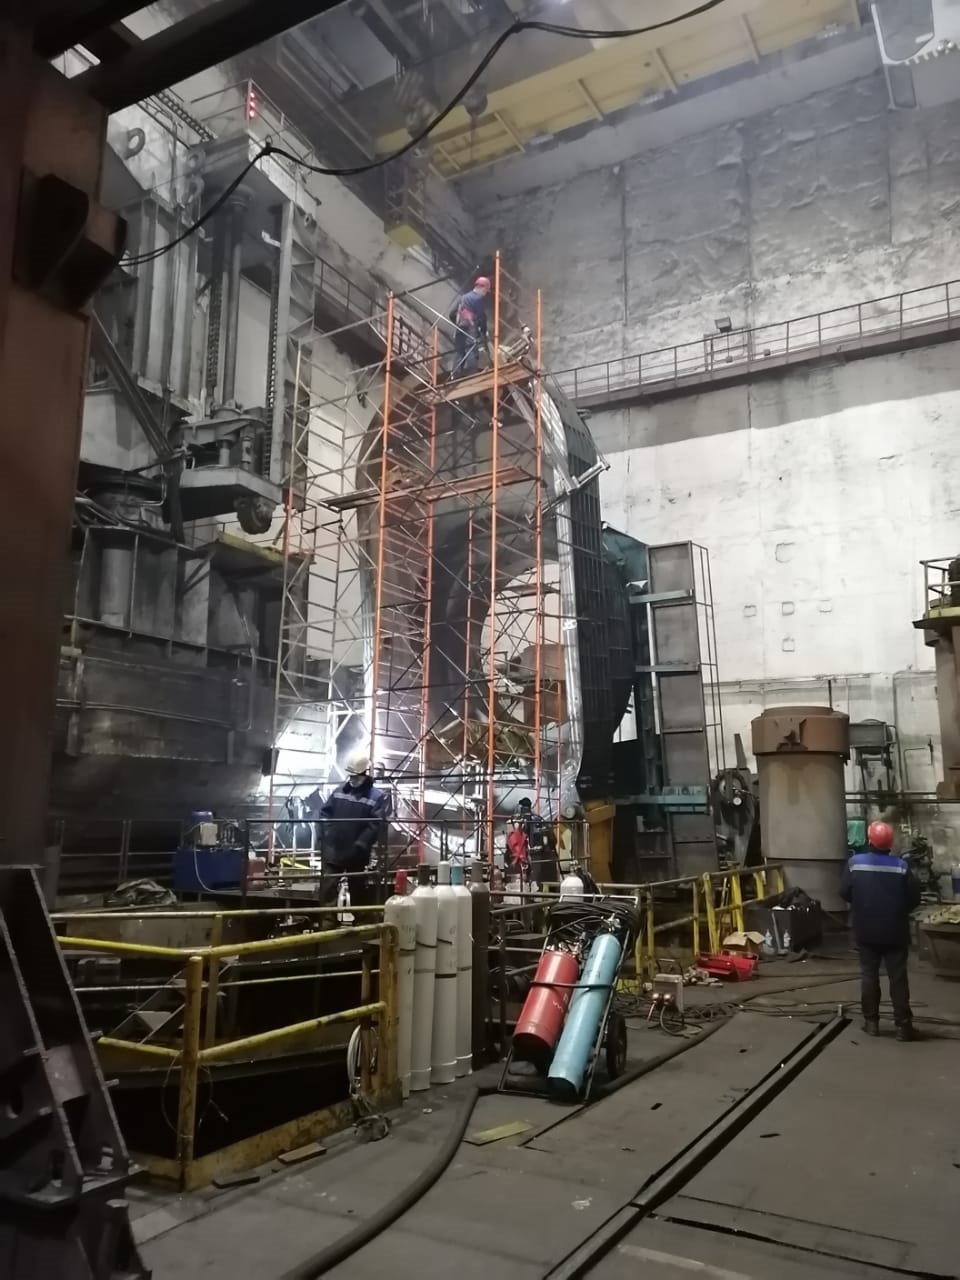
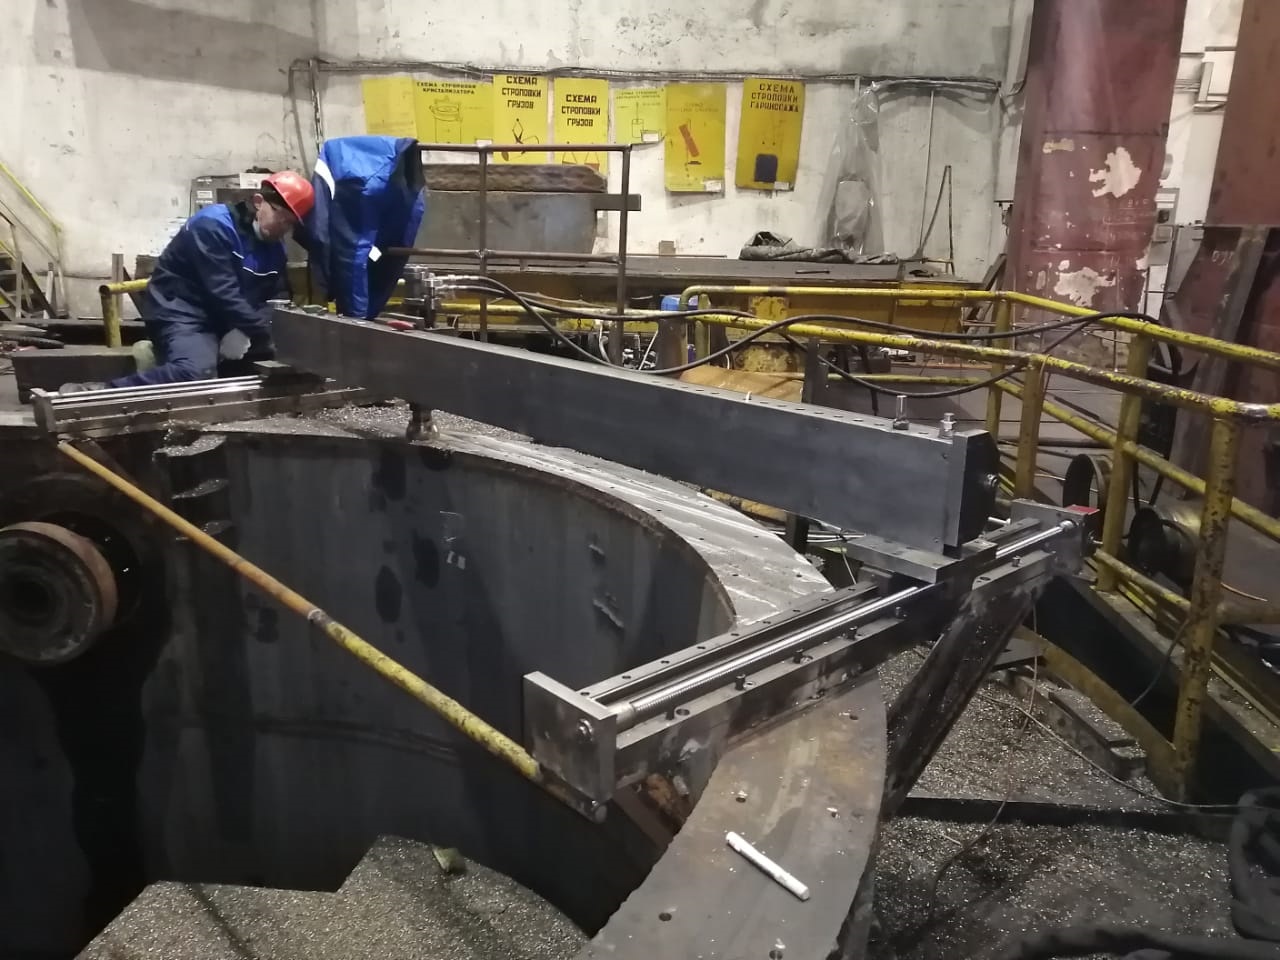
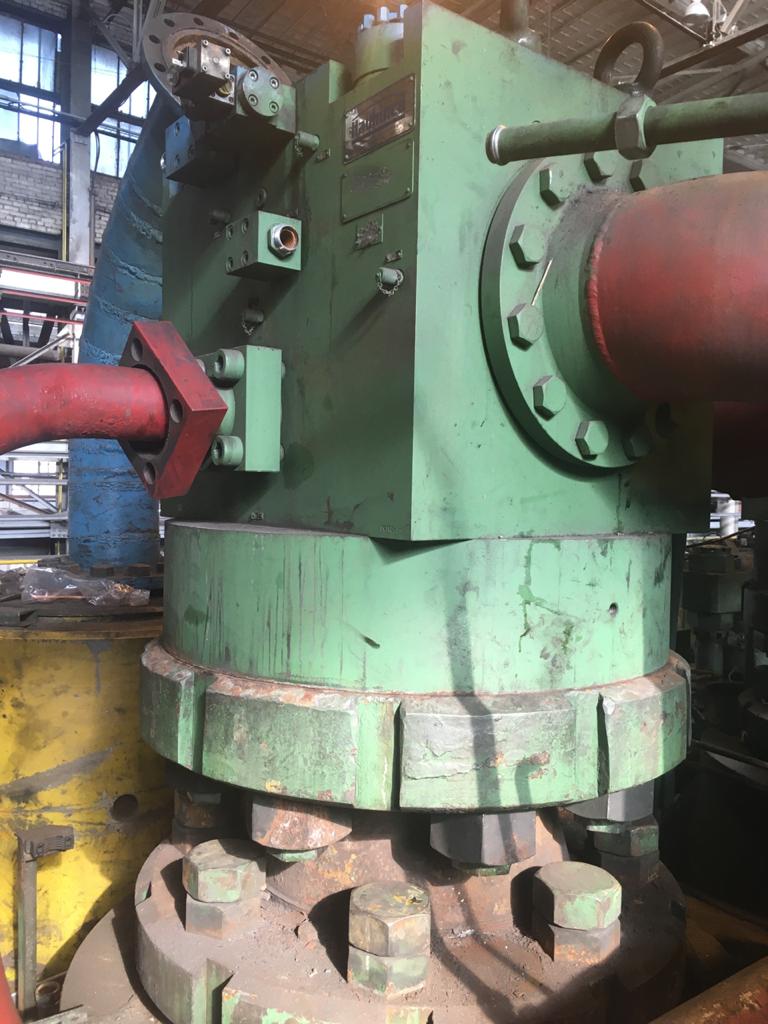
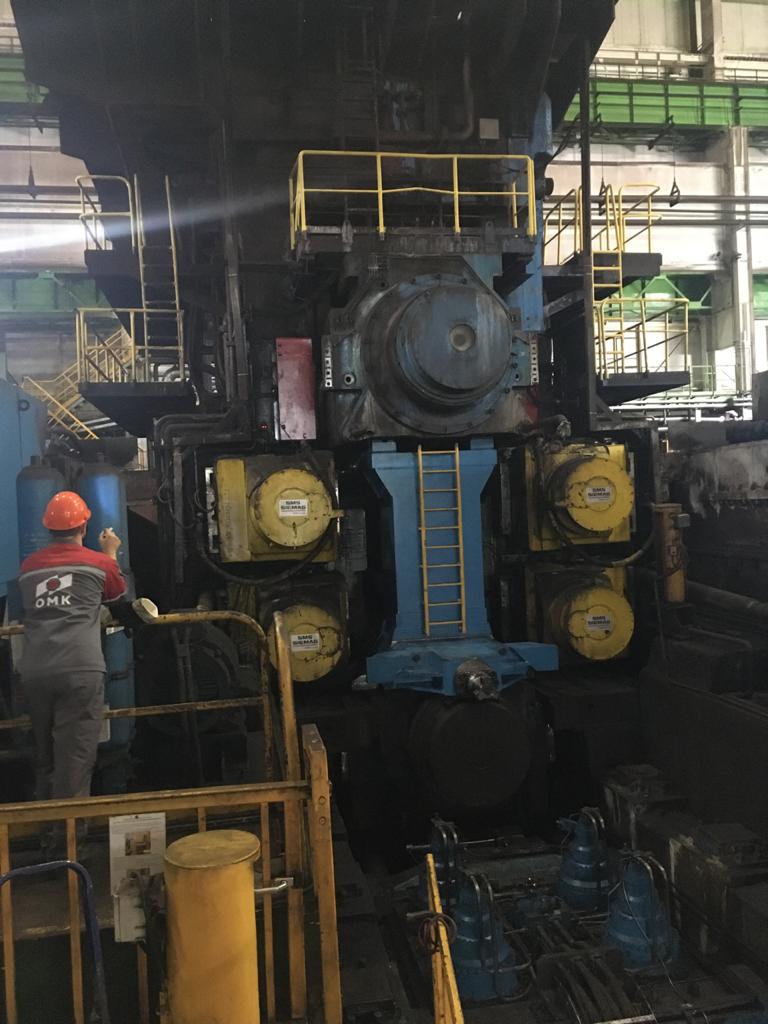
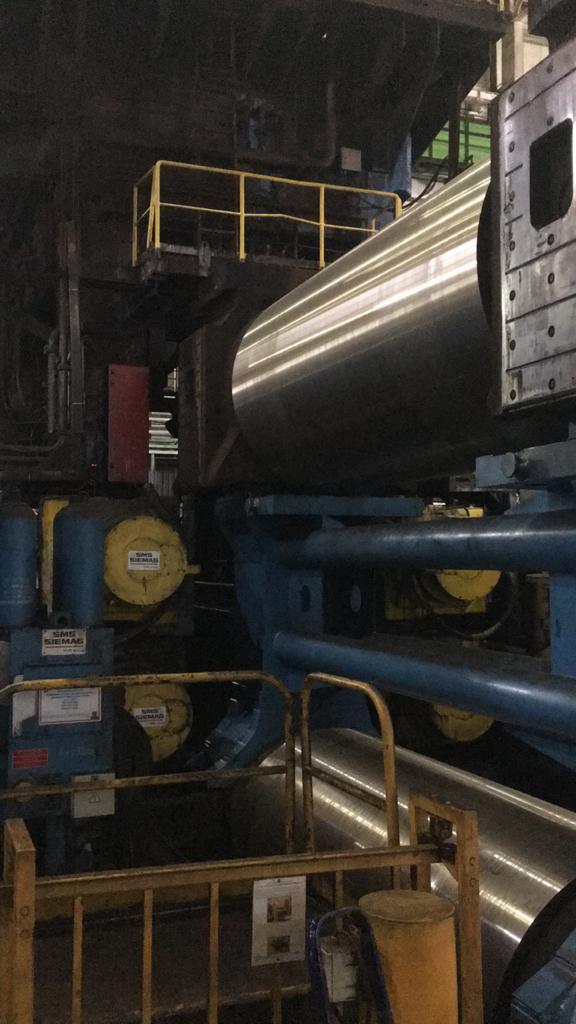
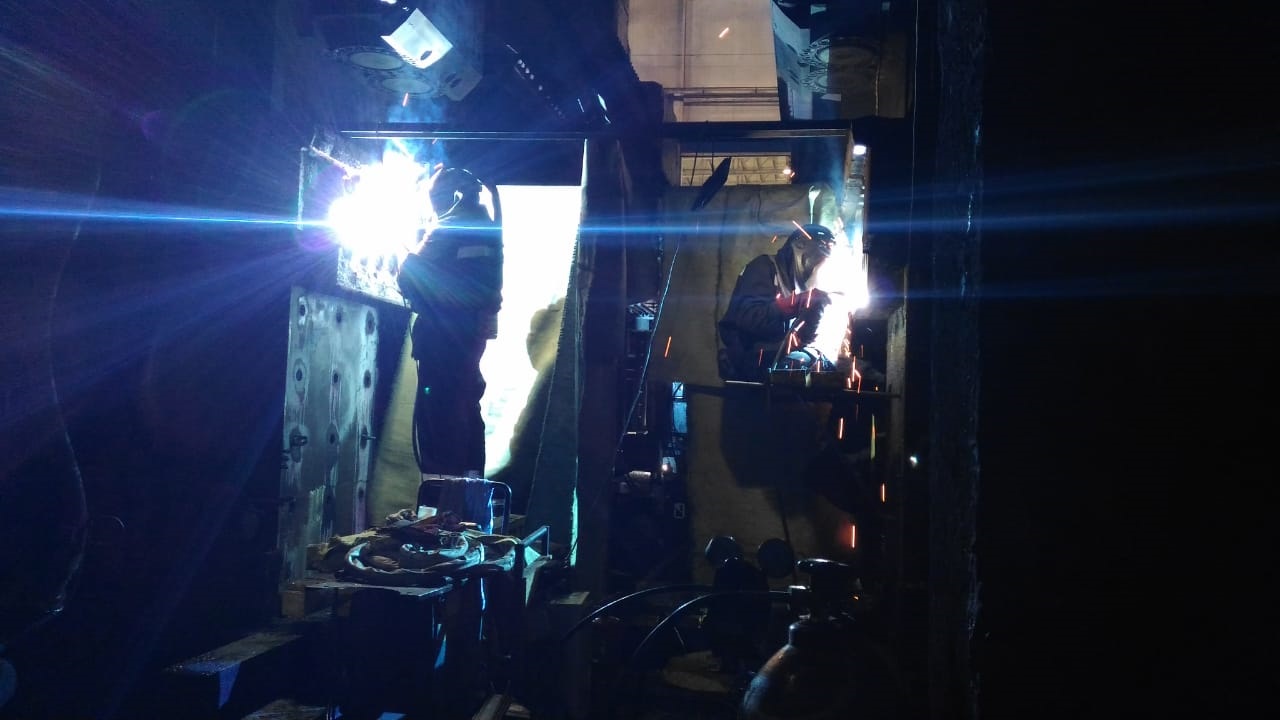
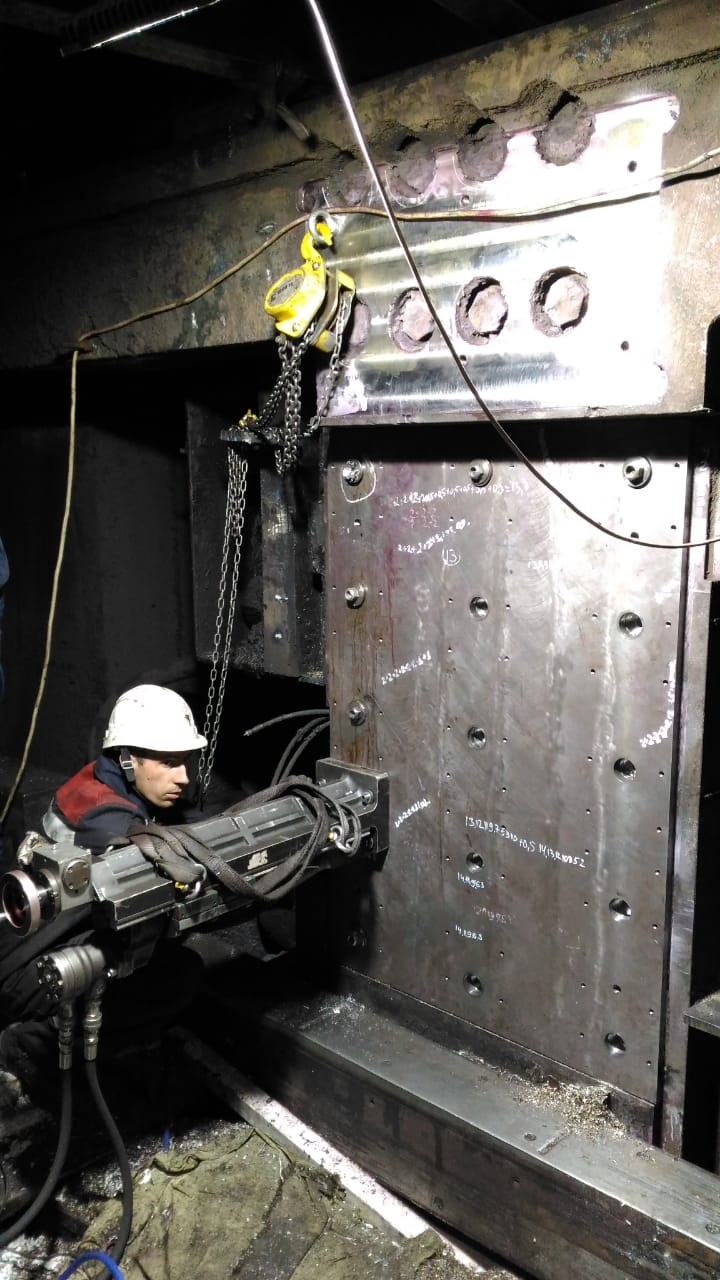
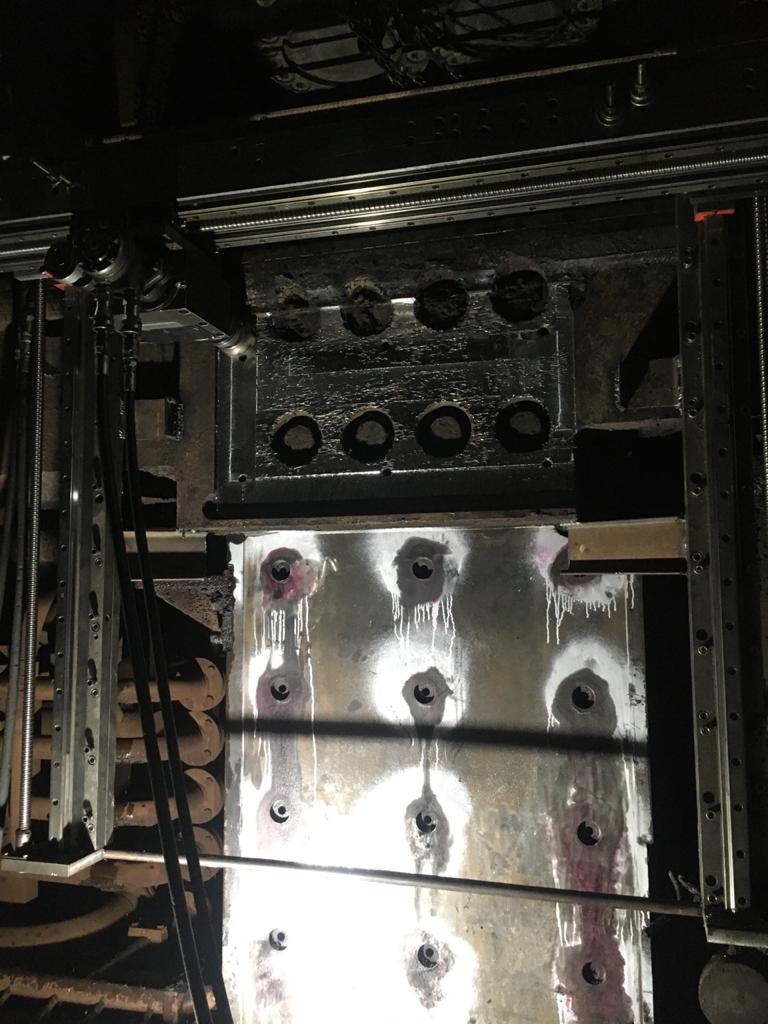
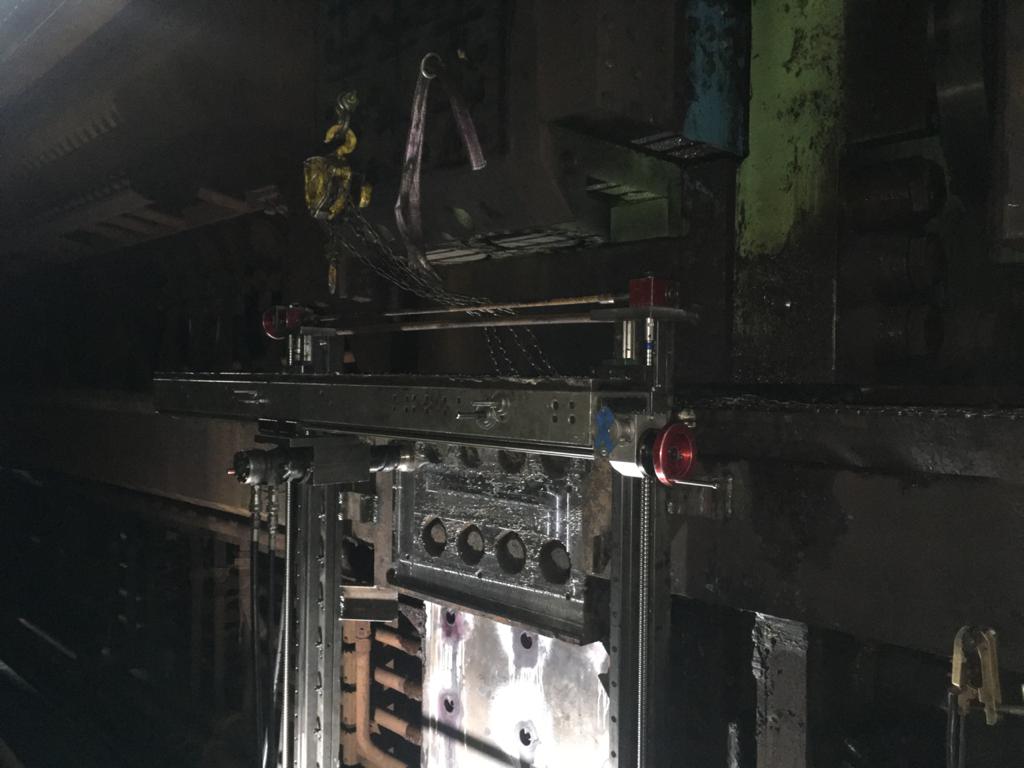
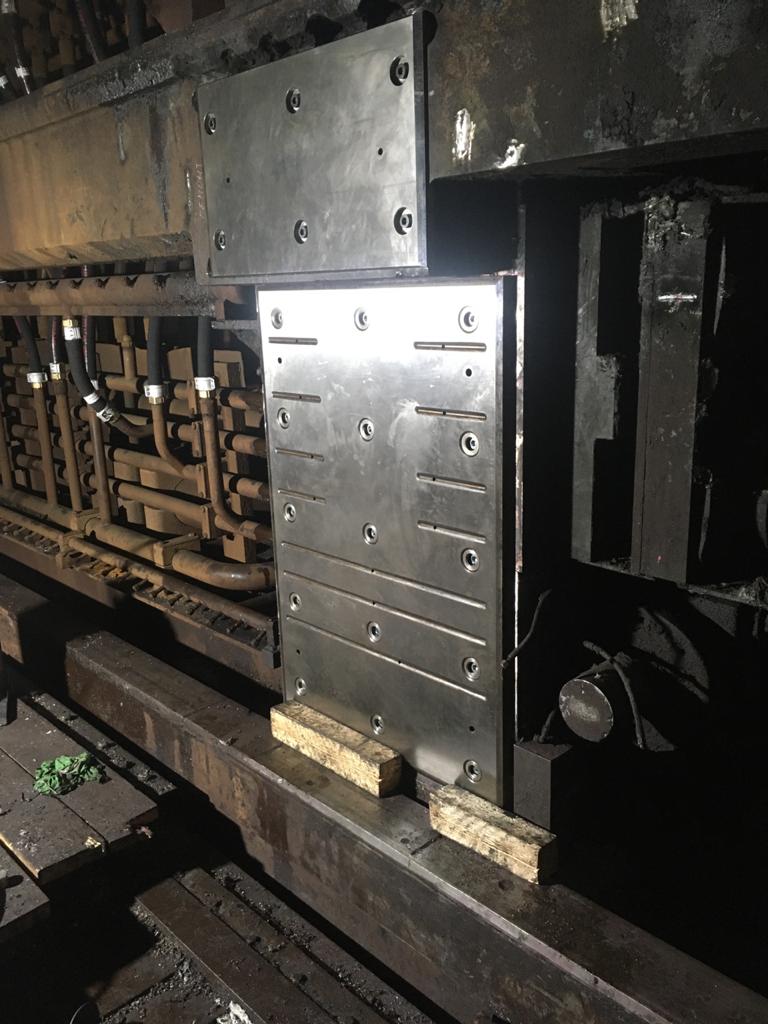
Успешно завершён ремонт станин рабочей клети стана «Трио Лаута 2850»
Специалисты компании «Надёжность Тяжёлых Машин» приняли участие в XVI Международном конгрессе «Кузнец-2026»
Октябрь - декабрь 2025
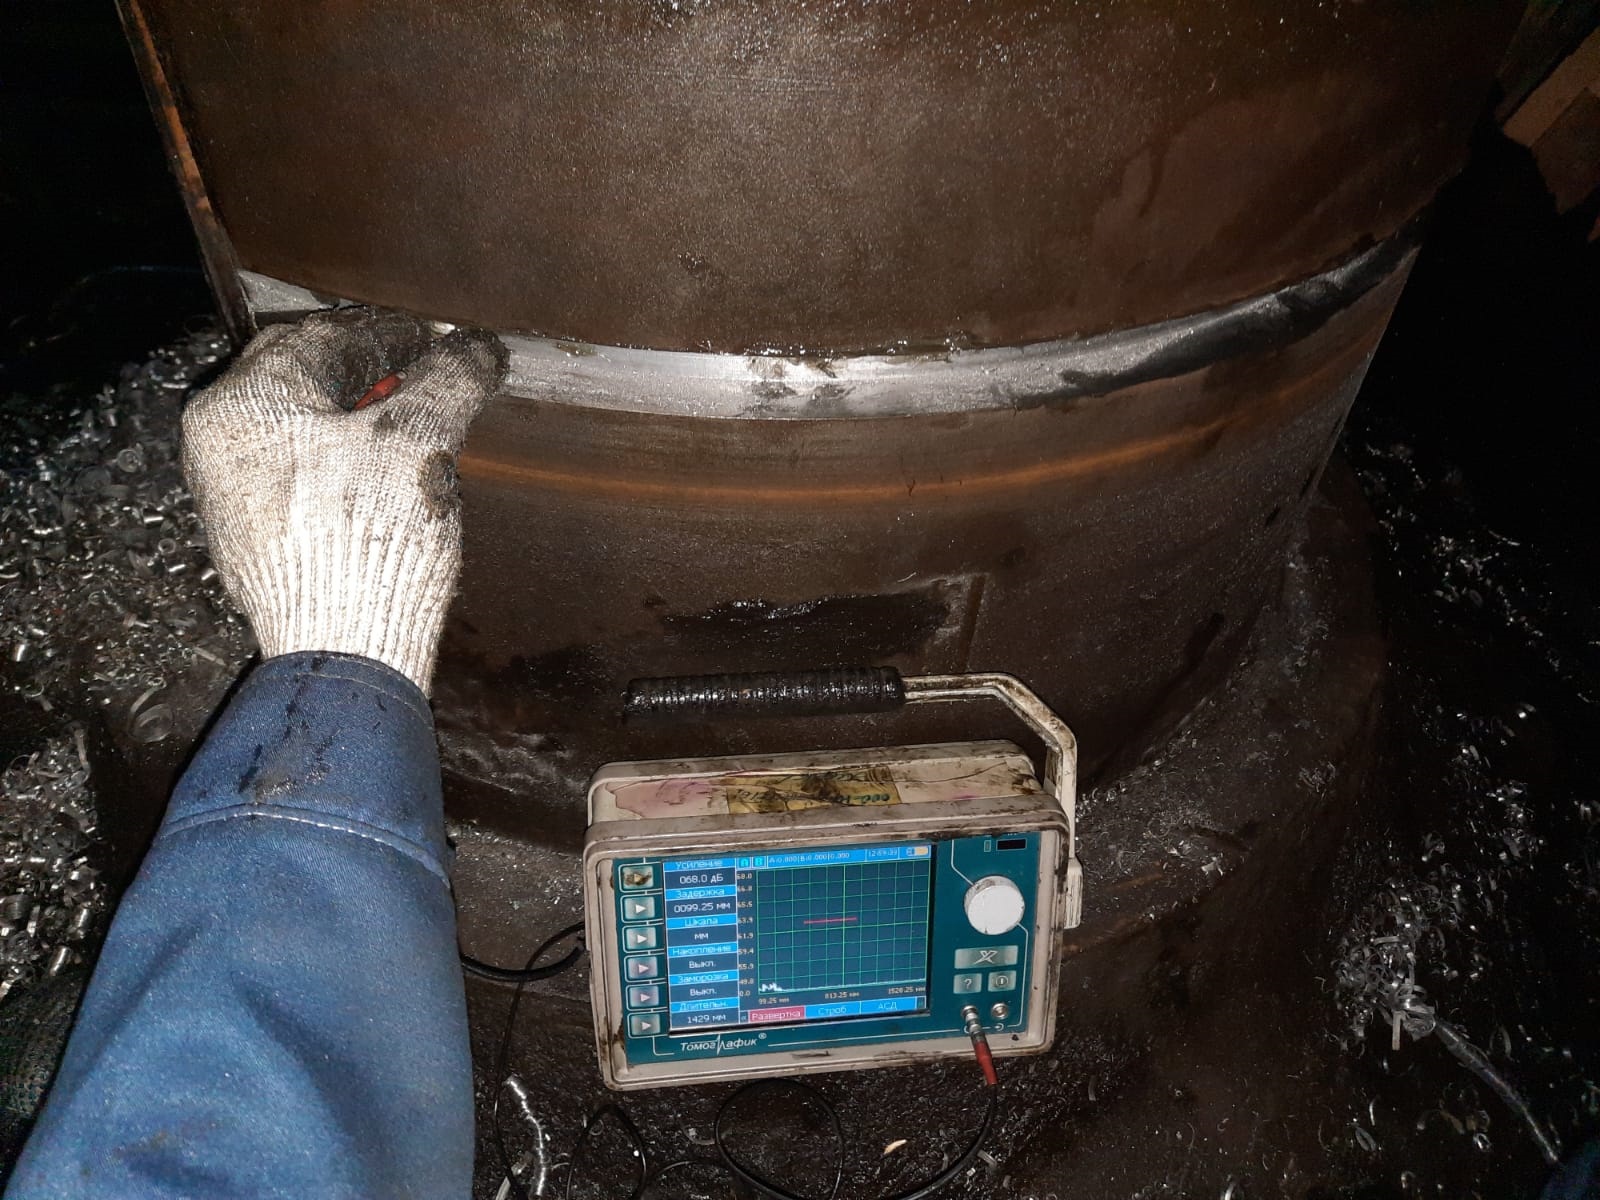
Обследование клетей прокатных станов 1700 и 2000
Октябрь 2025
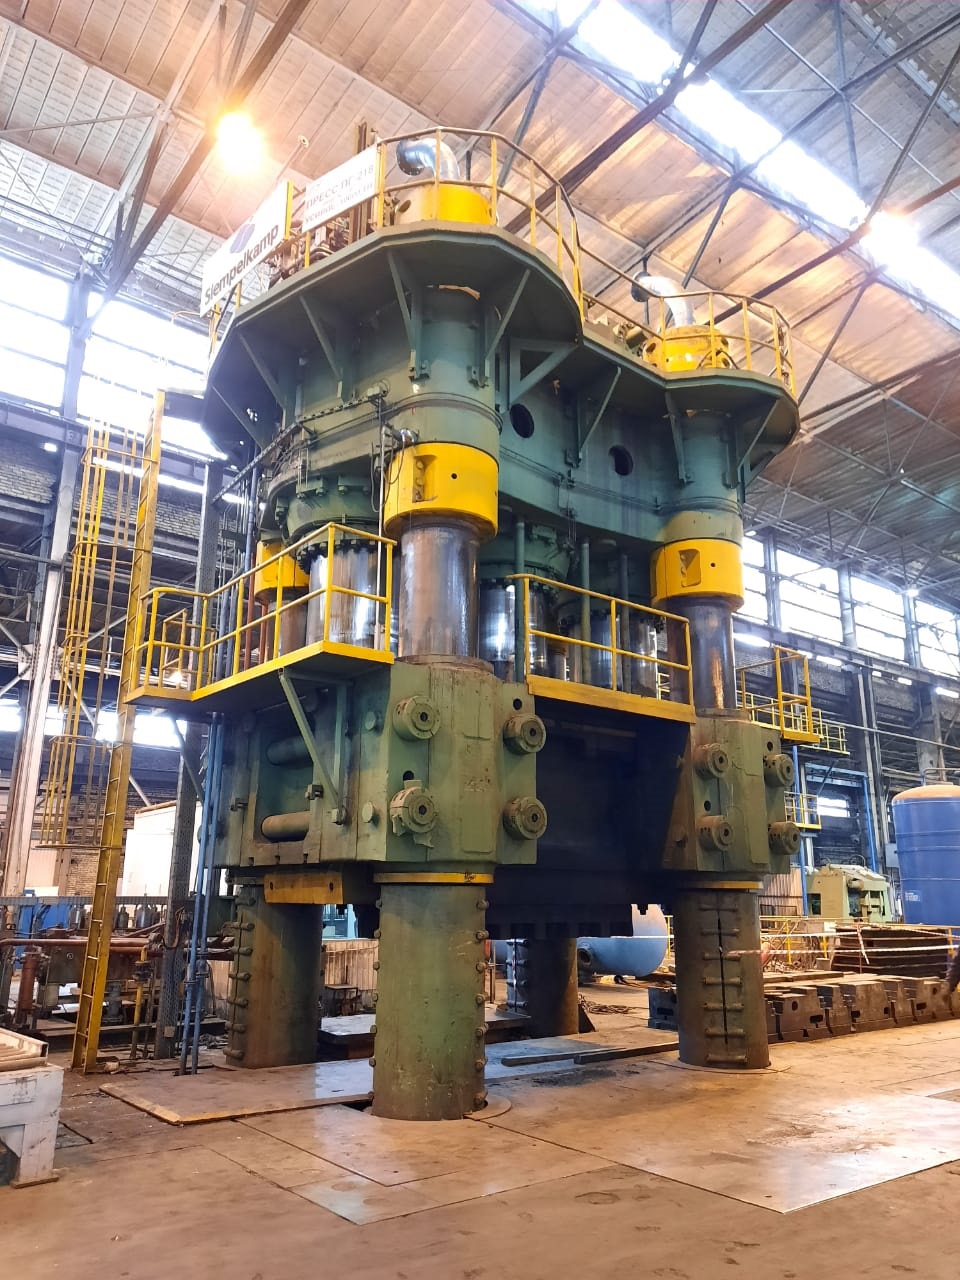
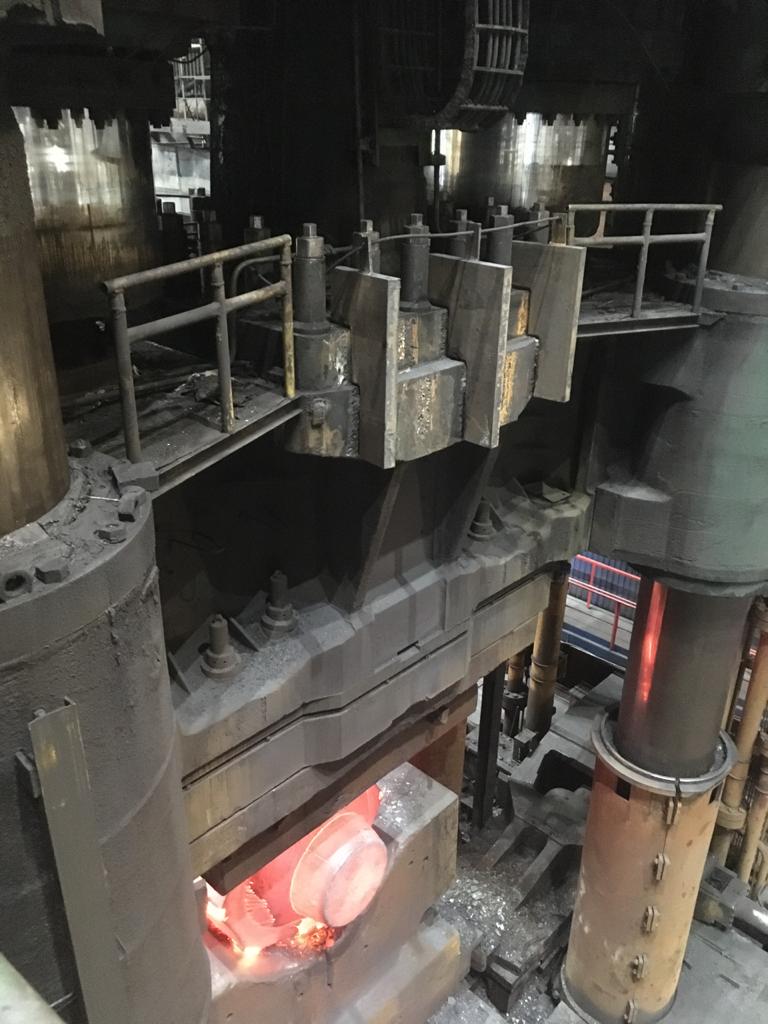
Выполнен комплекс работ по обследованию технического состояния и расчетной оценке остаточного ресурса базовых деталей пресса, включая элементы прошивной системы.
В рамках проекта проведены расчетные и диагностические исследования рамы, передней, задней и подвижной траверс, главного цилиндра, а также ключевых компонентов прошивной системы — цилиндровой траверсы, передней и задней подвижных траверс, цилиндра и колонн прошивной системы.
Сентябрь 2025
Выполнены работы по замене планок черновой группы клетей
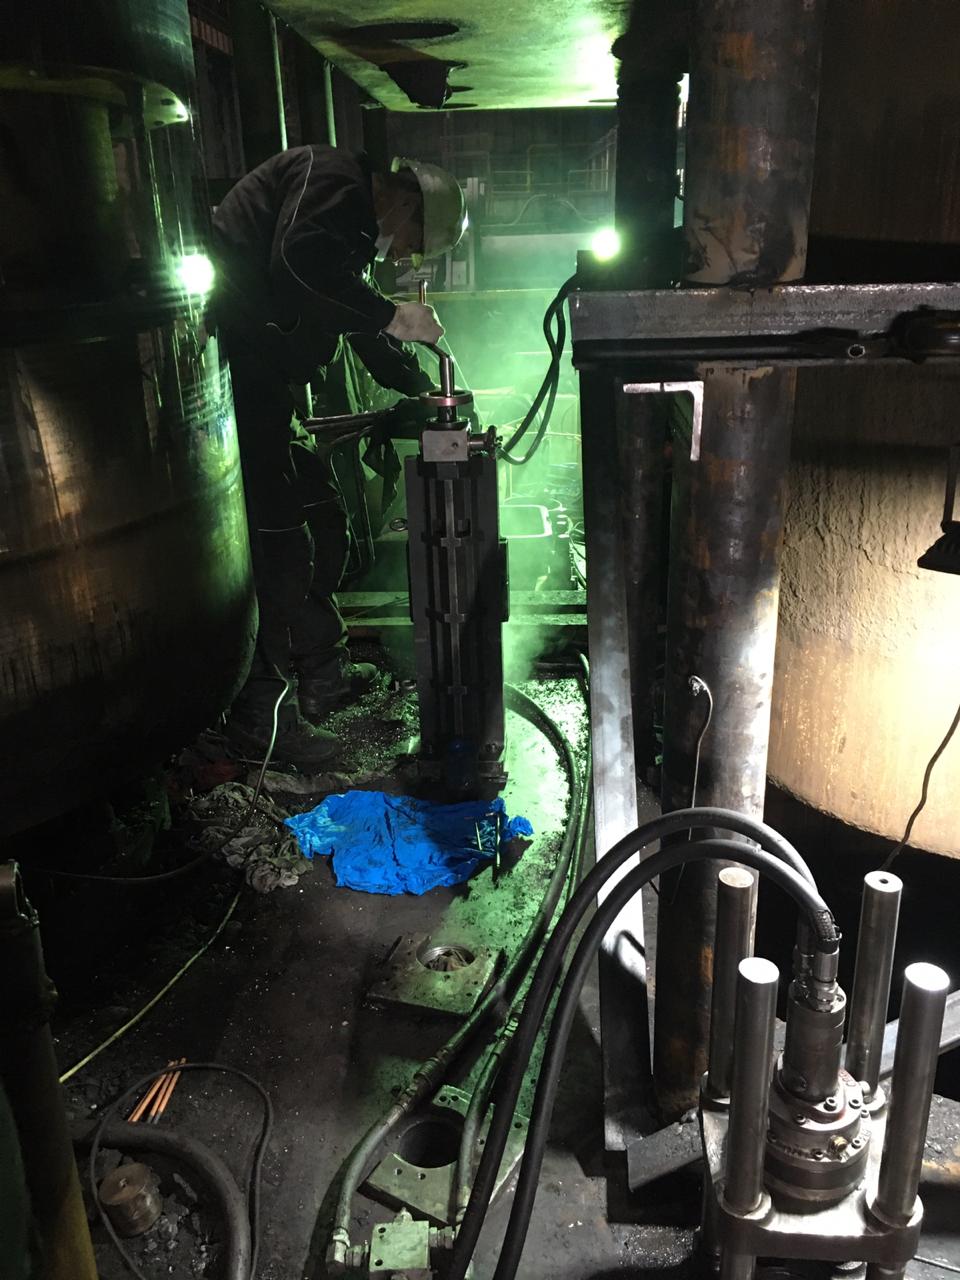
Специалисты компании «Надёжность ТМ» провели комплекс работ по замене планок черновой группы клетей. Проект реализован с применением высокоточного измерительного оборудования на ключевых этапах монтажа.
Июль 2025
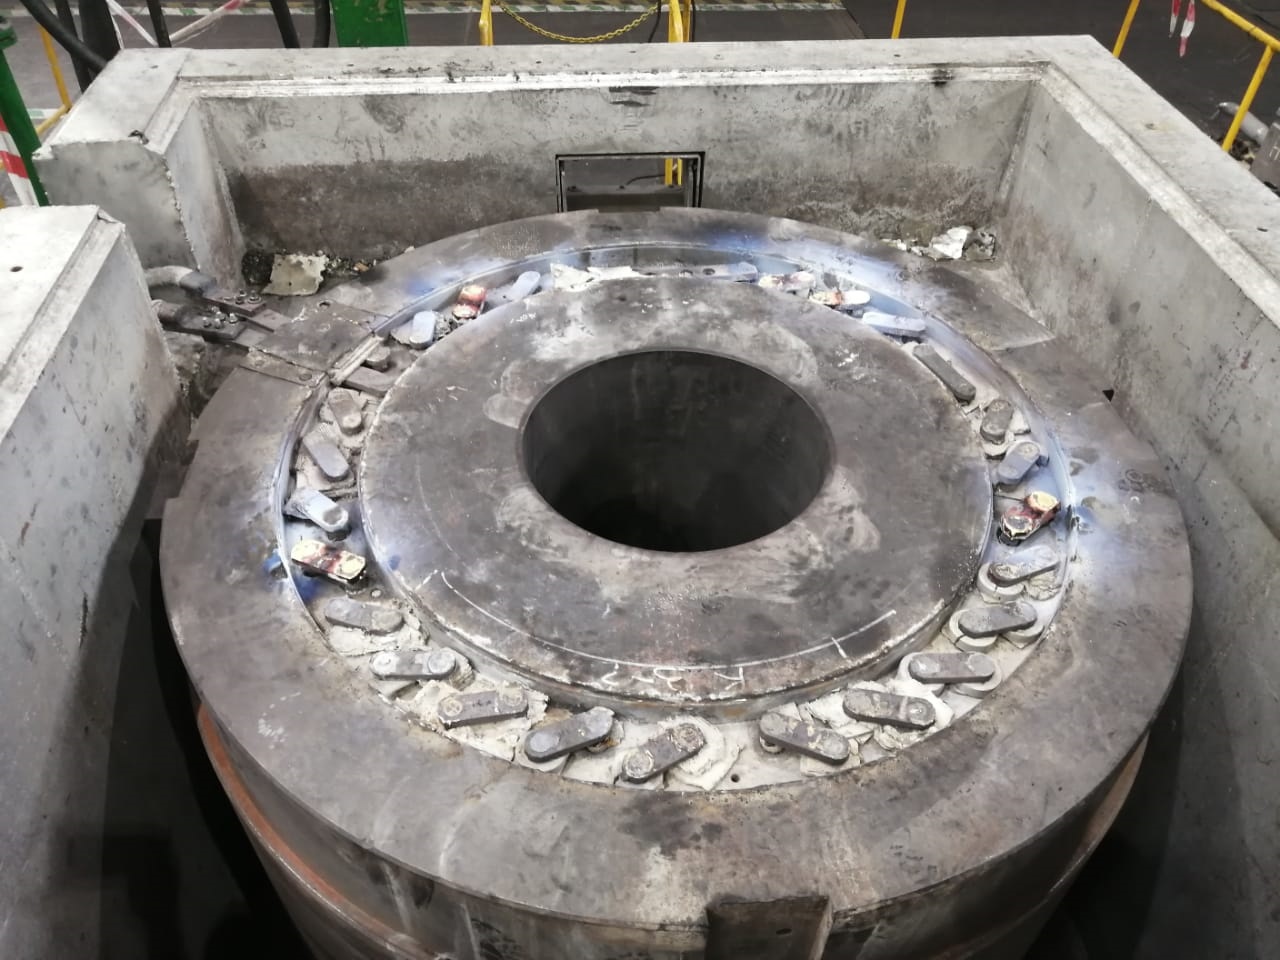
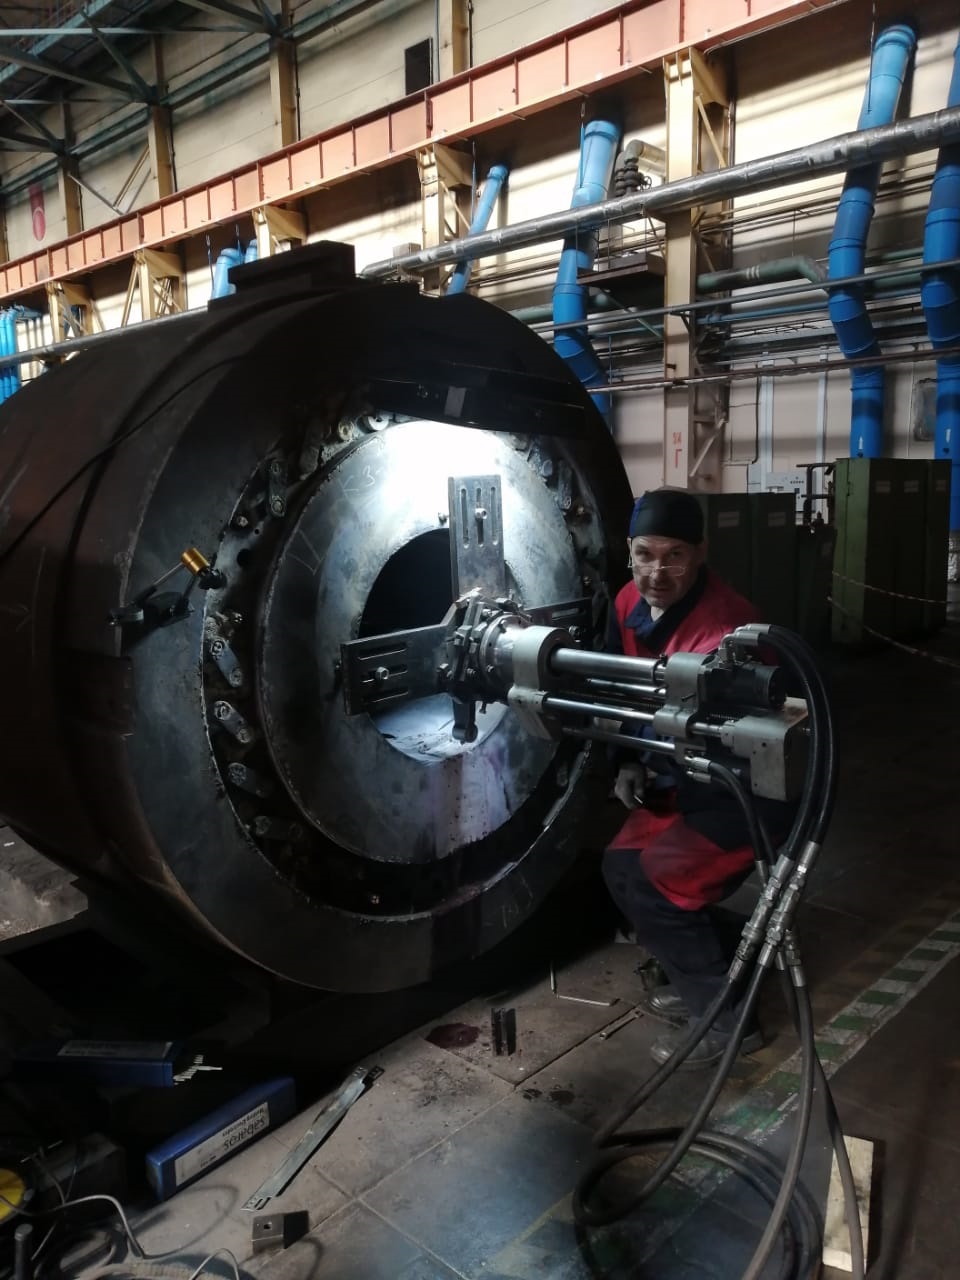
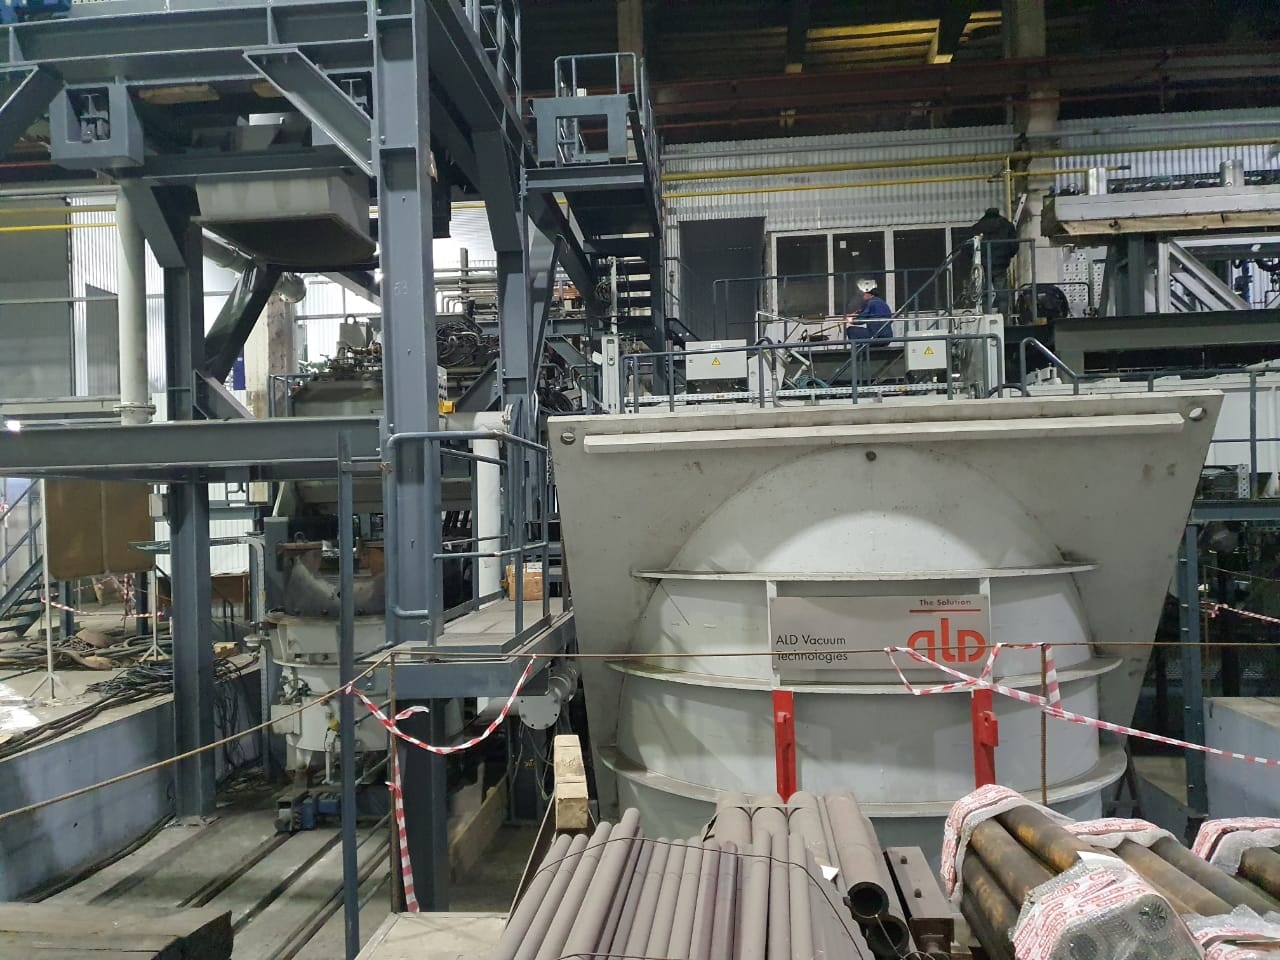
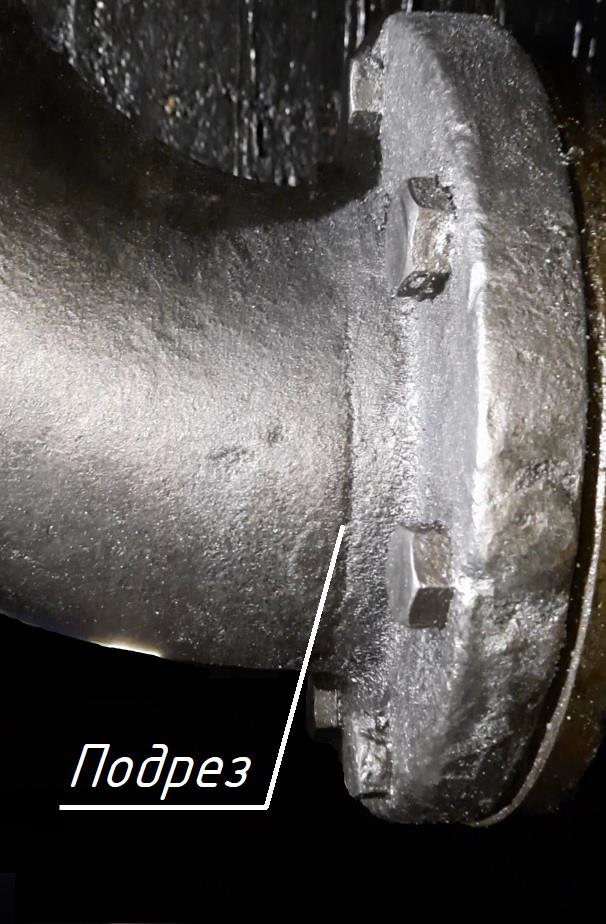
Специалистами компании успешно выполнены работы по механической обработке фланцев вакуумных печей с обеспечением высокой точности геометрических параметров.
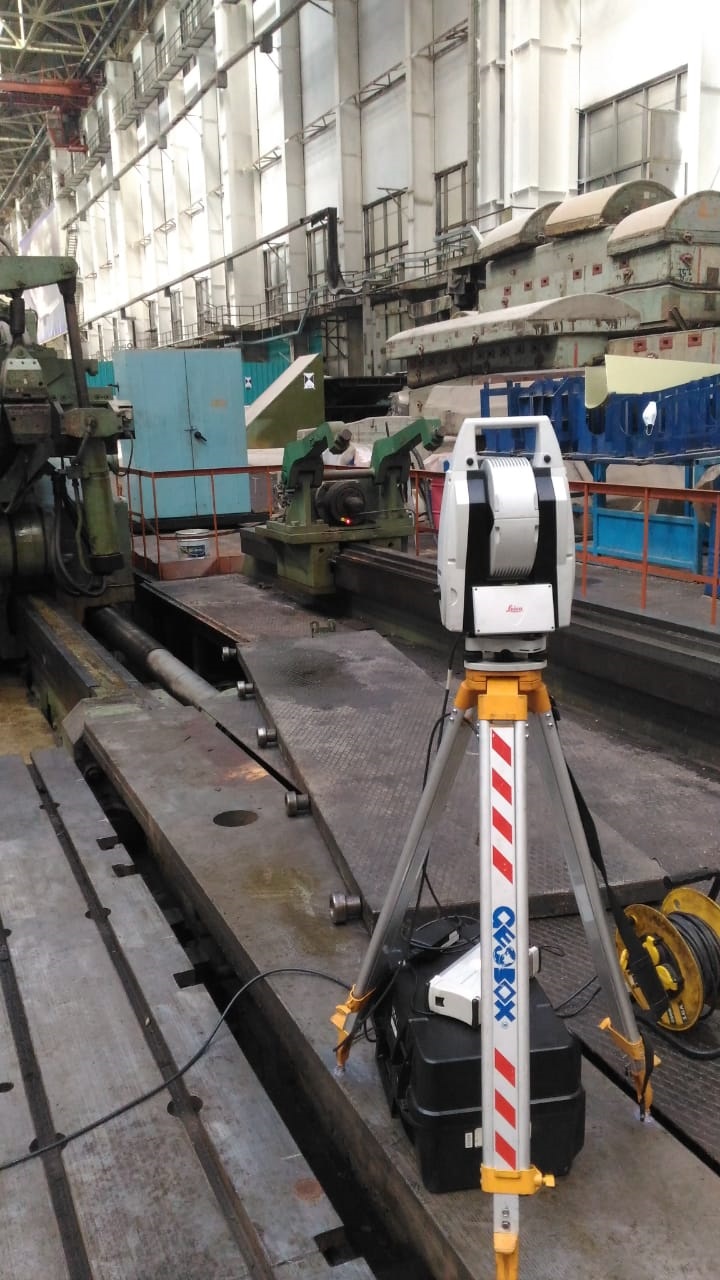
В рамках проекта проведен комплекс работ по механической обработке фланцев вакуумных печей. Выверка оборудования и непрерывный измерительный контроль точности обработки на всех этапах осуществлялись с применением геодезического оборудования.
Апрель 2025
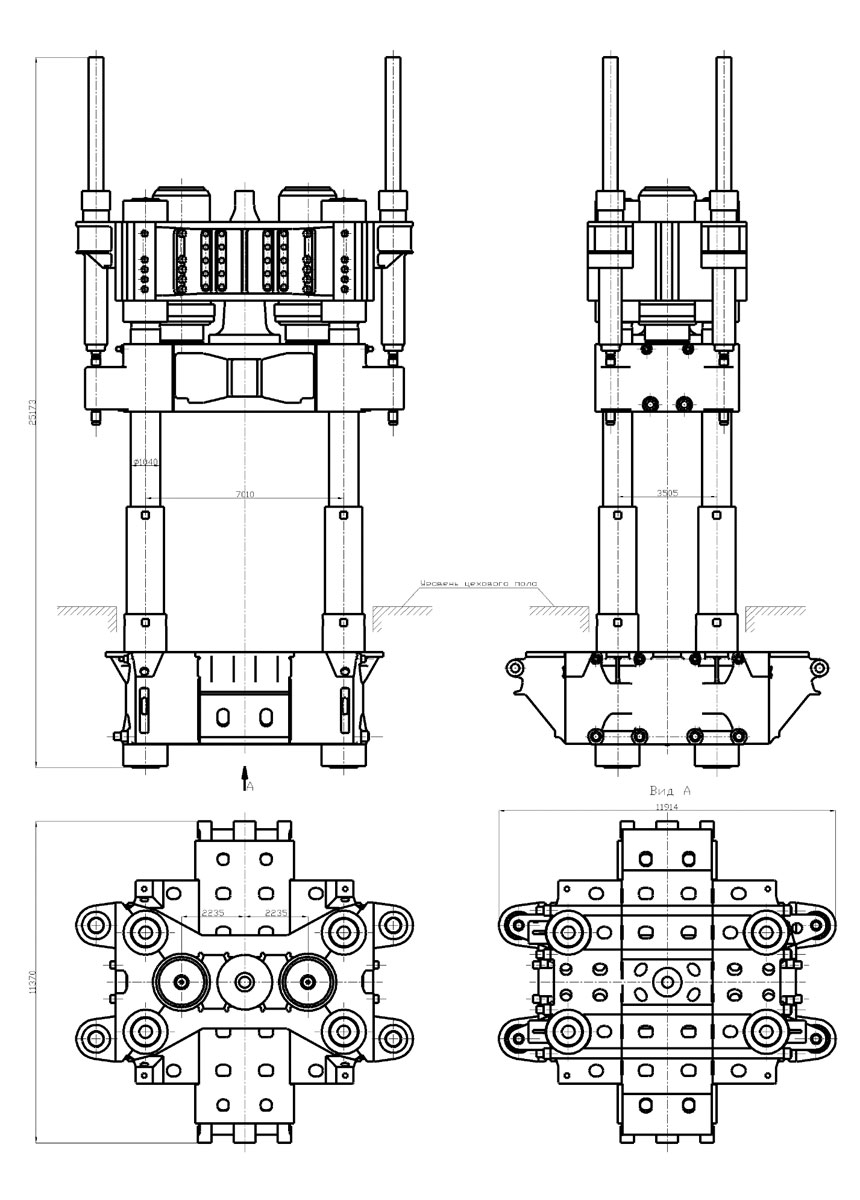
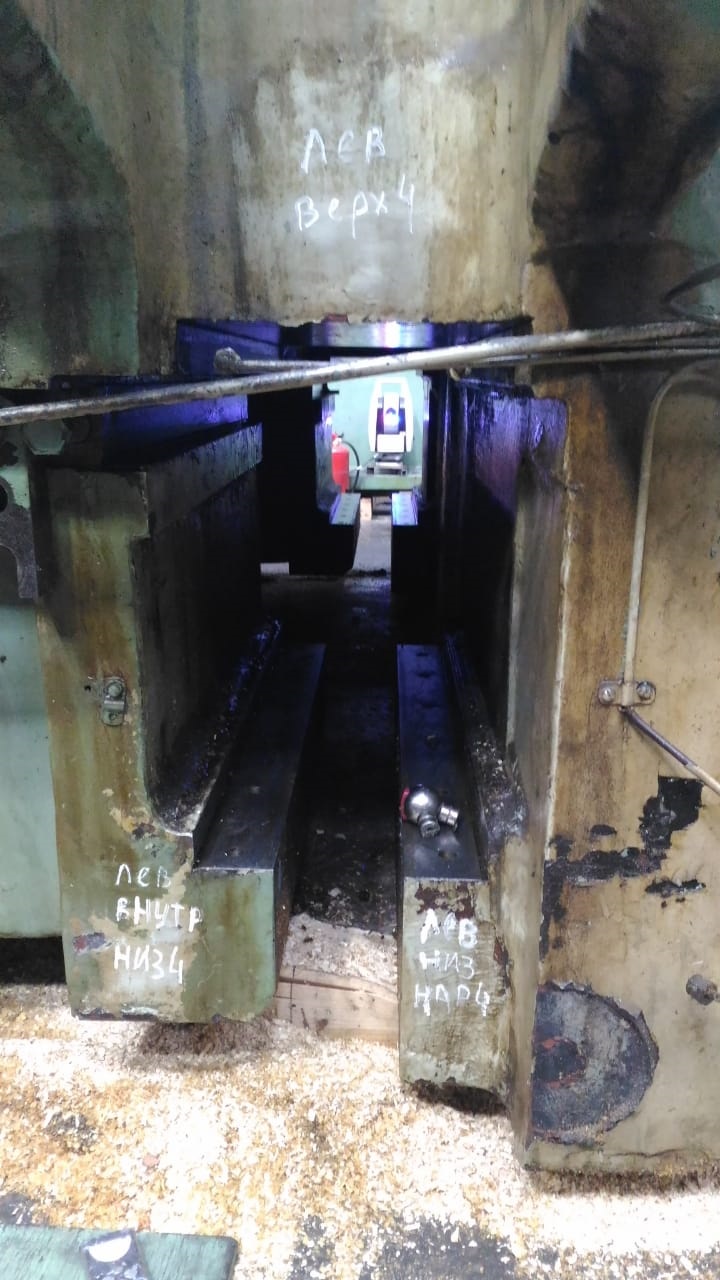
Специалистами успешно выполнен полный комплекс диагностических работ по экспертизе текущего технического состояния базовых деталей пресса «Шлёман» усилием 50 МН.
Проведение экспертного обследования позволило всесторонне оценить целостность конструкции, оценить равномерность распределения нагрузок и определить пространственное положение ключевых элементов прессового оборудования.
Февраль - август 2025
Капитальный ремонт пресса усилием 1800 тс.
Специалисты компании «Надёжность ТМ» выполнили комплекс работ по капитальному ремонту пресса усилием 1800 тс. В рамках проекта реализован полный перечень необходимых технических мероприятий.
Октябрь 2024
Проведены работы по восстановлению внешних изношенных поверхностей скольжения колонн пресса усилием 10 000 тс в составе колёсопрокатной линии
Август 2024
Проведены работы по измерительному контролю группы чистовых клетей стана 2000
Специалисты компании «Надёжность ТМ» выполнили комплекс работ по высокоточным измерениям пространственного положения узлов группы чистовых клетей стана 2000 в единой системе координат.
Май - декабрь 2024
Компания «Надёжность ТМ» завершила капитальный ремонт штамповочного молота
Специалисты компании «Надёжность ТМ» выполнили полный комплекс работ по капитальному ремонту штамповочного молота. Все работы проведены в строго согласованные сроки и в полном соответствии с утверждённым техническим заданием.
Март - сентябрь 2024
Специалистами ООО «Надёжность ТМ» завершён капитальный ремонт молота 18КП МПЧ 10 тн. В рамках проекта выполнен полный комплекс работ по узловой разборке, восстановлению базовых деталей и выверке оборудования.
Февраль 2024
Объект: Горизонтальный пресс усилием 2500 тс.
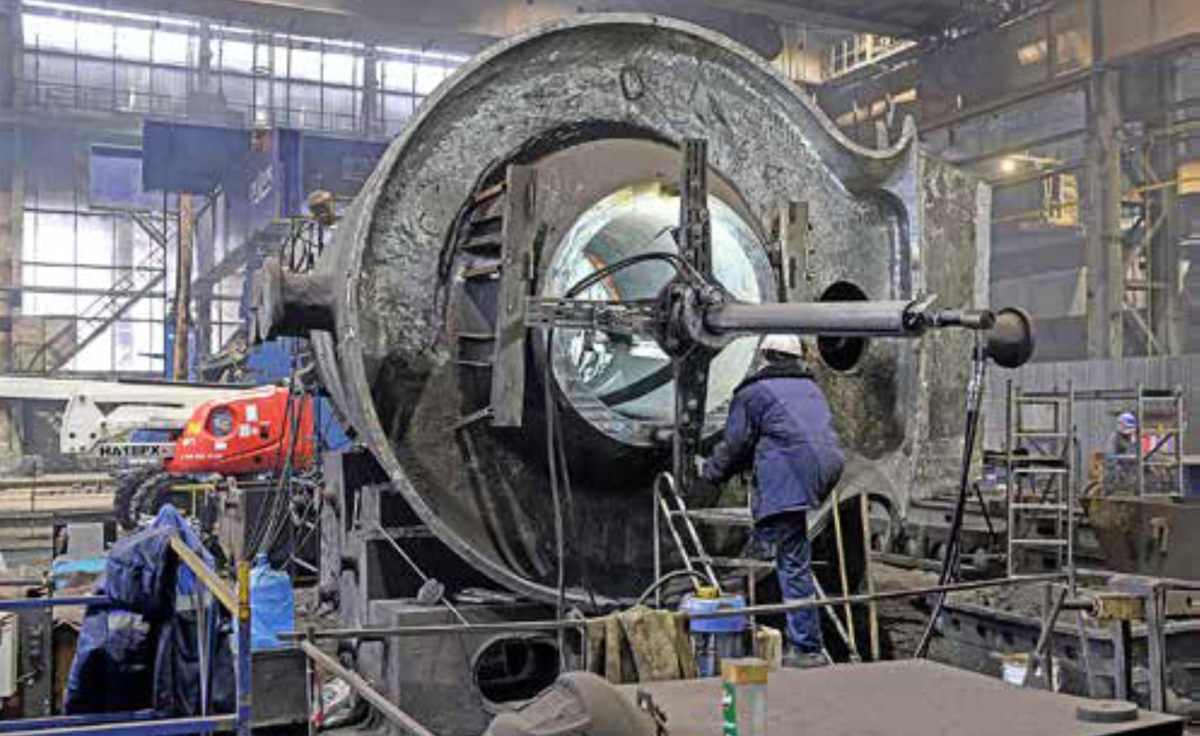
Задача: Восстановительный ремонт внутренней поверхности главного цилиндра горизонтального пресса.
Январь 2024
Метрологические измерения пресса усилием 10 000 тс.
Объект: Пресс усилием 10 000 тс.
Задача: проверить актуальные размеры оборудования, разработать измененную геометрию и подготовить документацию.
Май 2023
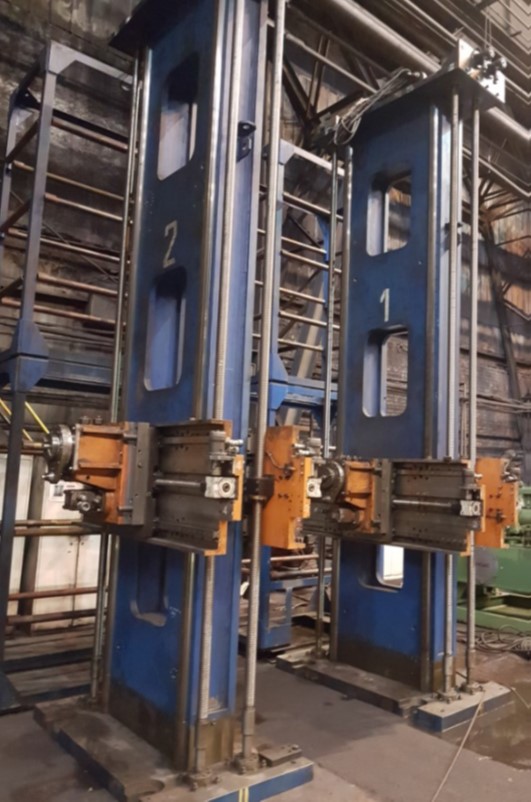
Капитальный ремонт станины станка фрезерного специального для обработки внутреннего и наружного швов в сварных трубах МС5 и МС6
Перечень выполняемых работ:
Ремонт деформированных опорных поверхностей двух станин станка МС5 и МС6 в местах контакта станин с планками скольжения фрезерной установки методом обработки станин фрезерованием после демонтажа установки в рамках капитального ремонта 2023г.
1. Перед началом работ произведено измерение положение опорных плоскостей двух станин в местах их контакта с комплектом планок скольжения и относительно друг друга для определения величины дефектов. 2. Произведена механическая обработка плоскостей шириной 150 мм и плоскостей шириной 50 мм на длинну 4 565 мм станин с одной установки в местах сопряжения станина - планка скольжения. Обработка станин станков МС5 и МС6 должна производилась попарно. Площадь обрабатываемой поверхности одной станины 1,83 м2
3. После проведения работ произведены измерения положение двух обработанных опорных плоскостей станин относительно друг друга.
4. Произведен демонтаж старых бронзовых планок. Устранены все заломы и прокалиброваны все резьбовые отверстия на плоскостях
Май 2023
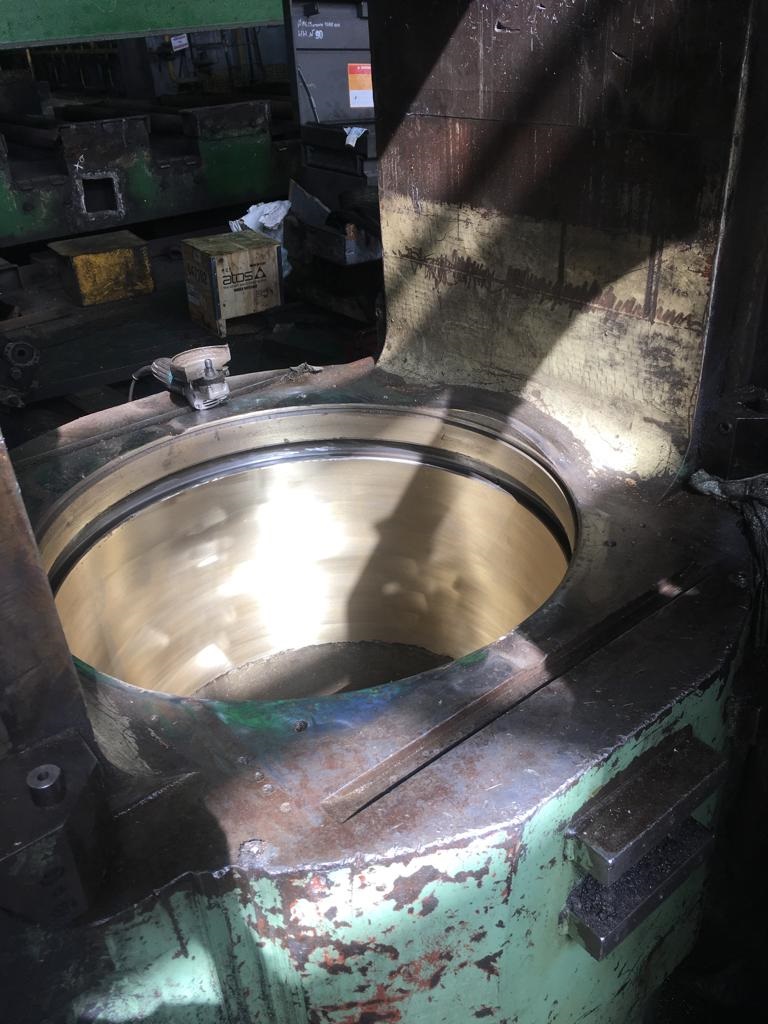
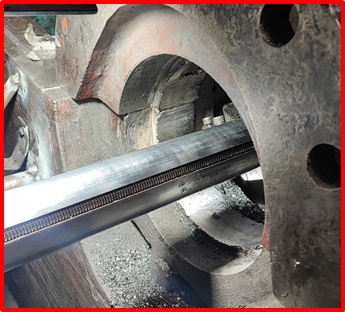
Проведена уникальная работа по наплавке и расточке бронзовой втулки прямо на корпус стального цилиндра. Работа проведена прямо на прессе, без демонтажа цилиндра.

Апрель 2023
Выполнена работа по ремонту станин и опорных поверхностей зажимных головок радиально-ковочной машины GFM RF-35 в объёме:
- восстановление крепёжных отверстий в количестве 240 штук на подошве зажимных головок;
- восстановление чертёжных параметров поверхностей зажимных головок;
- восстановление чертёжных параметров рабочих поверхностей станин зажимных головок (четыре поверхности длиной 10 000 мм) с обеспечением горизонтальности.
При подготовке выполнения работ по фрезеровке рабочих поверхностей станин была разработана и изготовлена уникальная оснастка позволившая произвести обработку всей длины 10 000 мм с одной установки оборудования и выдержать все геометрические параметры указанные в конструкторской документации.
В ходе производства ремонта были выявлены дополнительные работы по выравниванию станин радиально-ковочной машины GFM RF-35.
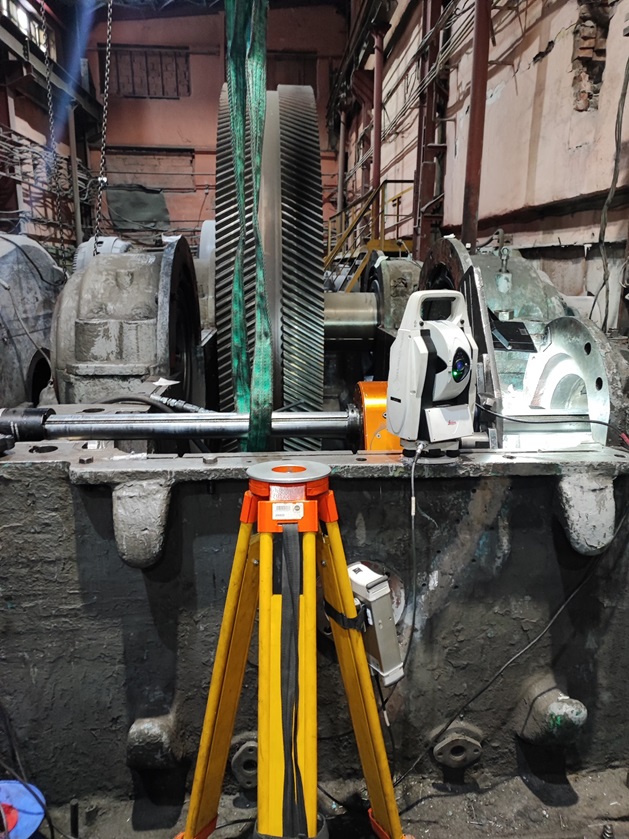
Работы были выполнены с помощью сварочных технологий позволяющих производить наплавку без предварительного нагрева и последующего термоотпуска, специализированных мобильных станков для механообработки с геодезическим сопровождением высокоточным лазерным трекером Leica AT 402. Работы выполнялись собственными силами, без привлечения субподрядных организаций.
Техническая подготовка и опыт специалистов позволили выполнить работу в согласованные сроки, в полном соответствии с требованиями чертежей и технического задания.
Март-апрель 2023
Обследование базовых деталей прессов R9000, K5000, R5000
1. Обследование состояния базовых деталей прессов методами неразрушающего контроля в местах, доступных для контроля
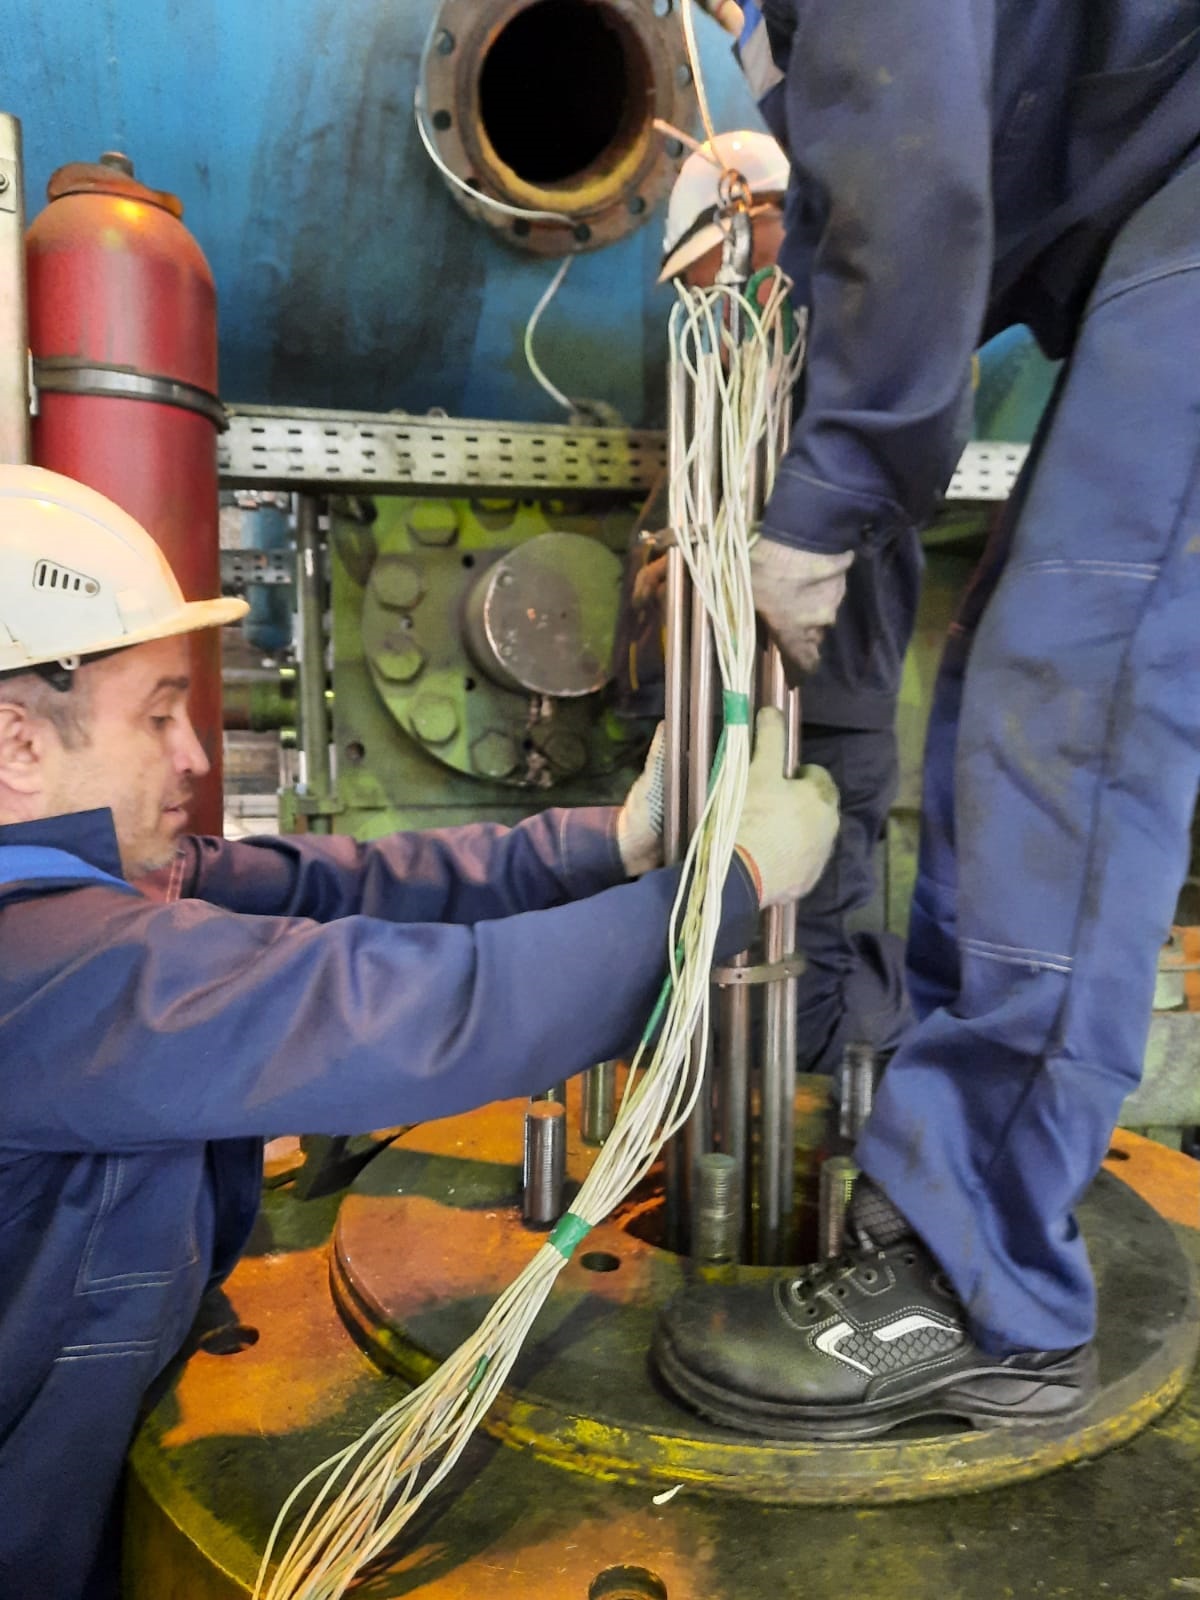
2. Контроль равномерности нагружения колонн прессов и наличия их предварительной затяжки методом электротензометрии
3. Заключение и рекомендации по дальнейшей эксплуатации базовых деталей прессов c разработкой конструкторской документации на ремонт архитравов.
Февраль 2023
Черновая обработка отливки кронштейна самого мощного в мире атомного ледокола "Лидер"

Январь 2023
Ремонт посадочных отверстий быстроходного вала чугунного редуктора сырьевой мельницы
   
Ноябрь-декабрь 2022
«Экспертиза состояния базовых деталей вертикального гидравлического пресса УЗТМ усилием 100 МН»
1. РАСЧЁТ НАПРЯЖЁННОГО СОСТОЯНИЯ БАЗОВЫХ ДЕТАЛЕЙ И ОЦЕНКА ЗАПАСА УСТАЛОСТНОЙ ПРОЧНОСТИ
1.1. Метод и программный комплекс для расчёта напряжённого состояния
1.2. Построение трёхмерных и конечно-элементных моделей
1.3. Расчётные схемы
1.4. Определение коэффициента запаса прочности деталей
1.5. Механические характеристики материалов базовых деталей пресса
1.6 Оценка запаса прочности архитрава
1.7 Оценка запаса прочности подвижной траверсы
1.8 Оценка запаса прочности основания
1.9 Оценка запаса прочности главных цилиндров
1.10 Оценка запаса прочности колонн
1.11. Паспорт надёжности базовых деталей пресса УЗТМ 100МН
2. ОЦЕНКА ВЛИЯНИЯ ФРЕТТИНГ-ИЗНОСА ОПОРНЫХ ПОВЕРХНОСТЕЙ НА НАПРЯЖЁННОЕ СОСТОЯНИЕ ГЛАВНЫХ ЦИЛИНДРОВ
3. ОЦЕНКА ВЛИЯНИЯ ЭКСЦЕНТРИСИТЕТА НАГРУЖЕНИЯ НА ПРОЧНОСТЬ БАЗОВЫХ ДЕТАЛЕЙ
4. ОБСЛЕДОВАНИЕ БАЗОВЫХ ДЕТАЛЕЙ ПРЕССА МЕТОДАМИ НЕРАЗРУШАЮЩЕГО КОНТРОЛЯ
5. КОНТРОЛЬ СОСТОЯНИЯ КОНТАКТНЫХ ПОВЕРХНОСТЕЙ УЗЛОВ «КОЛОННА-ГАЙКИ-ПОПЕРЕЧИНА»
6. КОНТРОЛЬ РАВНОМЕРНОСТИ НАГРУЖЕНИЯ И ИЗГИБА КОЛОНН МЕТОДОМ ЭЛЕКТРОТЕНЗОМЕТРИИ, КОНТРОЛЬ ФАКТИЧЕСКОГО УСИЛИЯ ПРЕССА
7. КОНТРОЛЬ НАЛИЧИЯ УСИЛИЯ ПРЕДВАРИТЕЛЬНОЙ НАТЯЖЕНИЯ КОЛОНН В ПОПЕРЕЧИНАХ
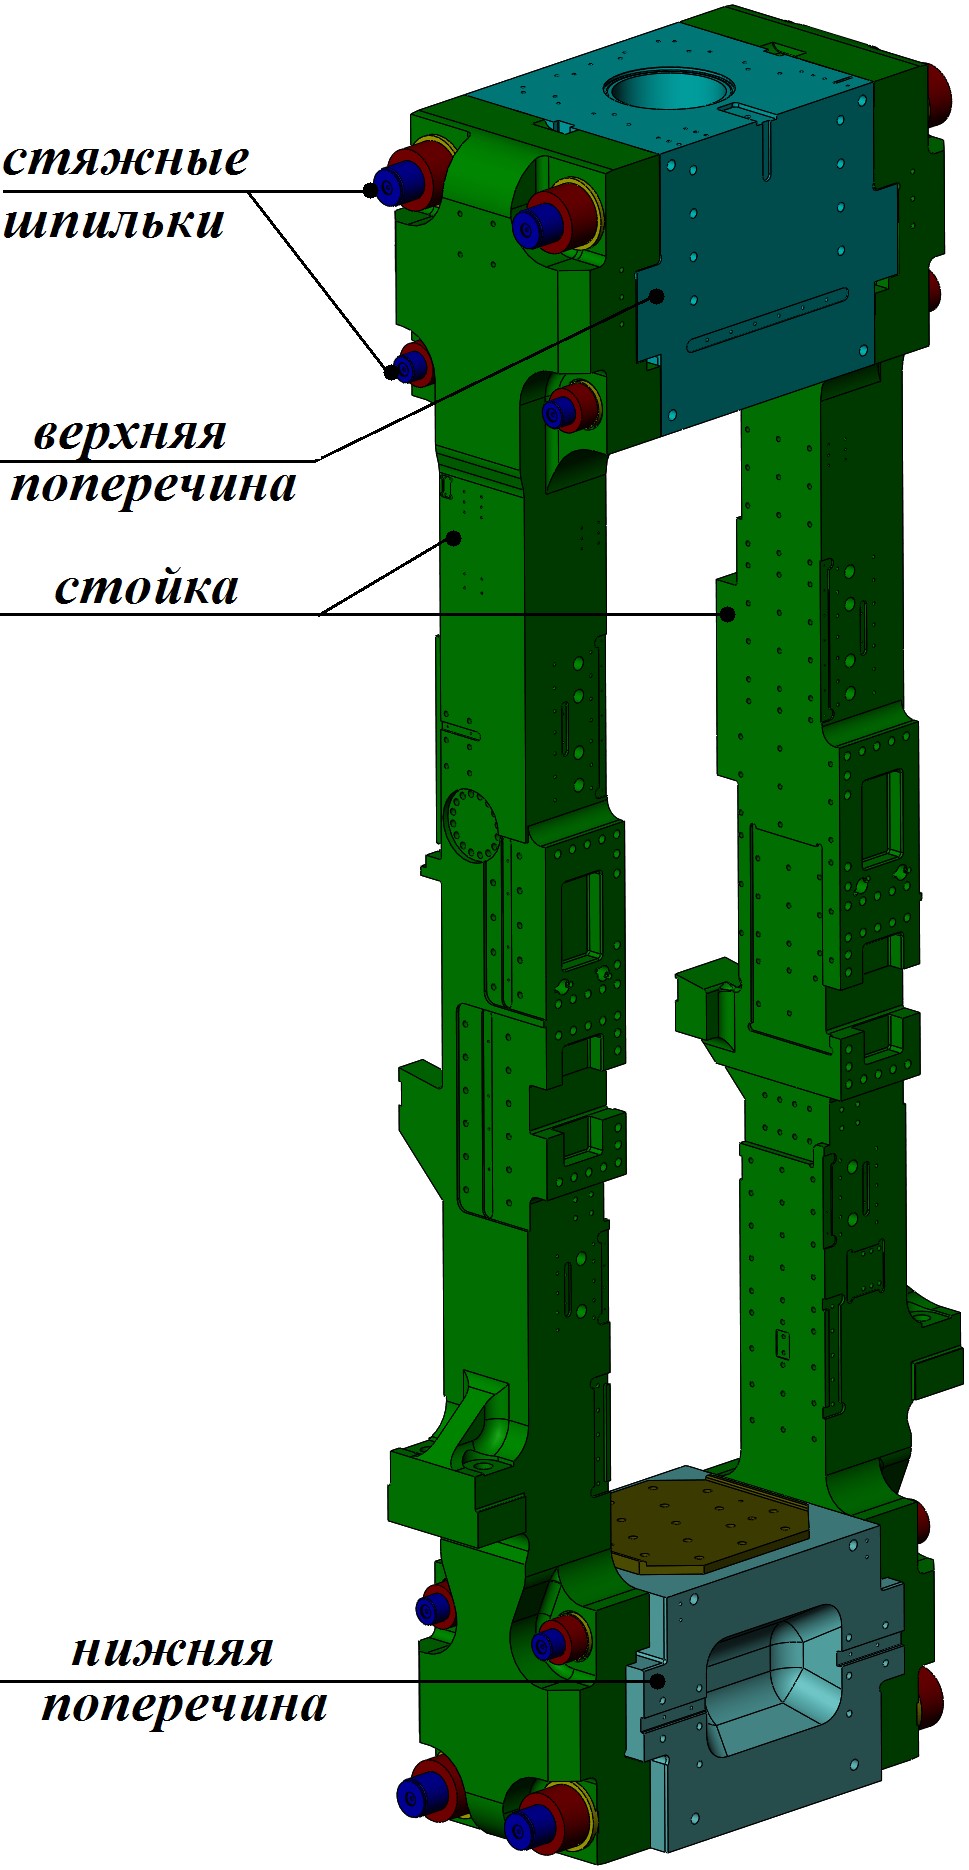
8. КОНТРОЛЬ ЗАТЯЖКИ СТЯЖНЫХ ШПИЛЕК ОСНОВАНИЯ
9. КОНТРОЛЬ СИНХРОННОСТИ ЗАПОЛНЕНИЯ РАБОЧЕЙ ЖИДКОСТИ ГЛАВНЫХ ЦИЛИНДРОВ
10. ИЗМЕРИТЕЛЬНЫЙ КОНТРОЛЬ БАЗОВЫХ ДЕТАЛЕЙ ПРЕССА .
11. РАЗРАБОТКА КОНСТРУКТОРСКОЙ ДОКУМЕНТАЦИИ НА РЕМОНТ ПРЕССА
Октябрь 2022
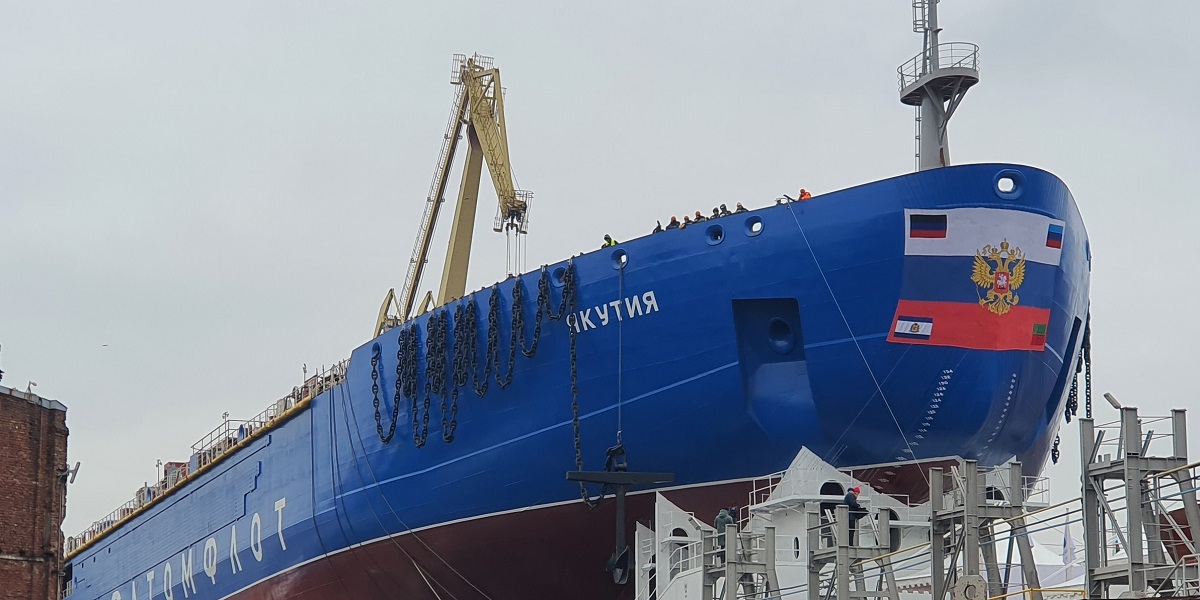
Спуск на воду атомного ледокола Якутия

Октябрь 2022
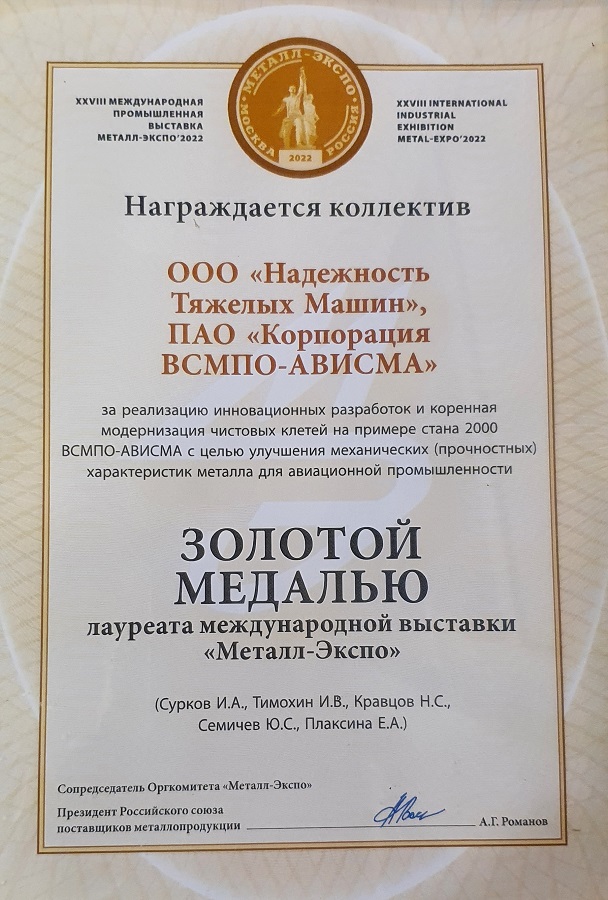
Присуждение золотой медали «Металл-Экспо» по теме: Реализация инновационных разработок и коренная модернизация чистовых клетей на примере стана 2000 ВСМПО-АВИСМА с целью улучшения механических (прочностных) характеристик металла для авиационной промышленности

Октябрь 2022
Восстановление резьбовых соединений крепления г/цилиндров, защелок ЧОЛ, кл. №3, 5, 6,10,11,12, крепления планок вертикальной и горизонтальной клети №1, восстановление посадочного места под планки вертикальной клети №1 до проектных размеров, верхней крышки редуктора нажимных винтов горизонтальных валков клети №1, в капитальный ремонт стана "2000"
Восстановление до проектных размеров горизонтальной станины и резьбовых отверстий крепления планок клети №3, резьбовых соединений крепления планок отдельно стоящей клети и кл. №2-5 стана "2000" в капитальный ремонт агрегата
Сентябрь 2022
Ремонт (механическая обработка) подвижного стола Devy-Loewy ус.8000 тс
Август 2022
Механическая обработка поверхностей дейдвудного устройства с помощью мобильного металлообрабатывающего оборудования с геодезическим сопровождением
Июль 2022
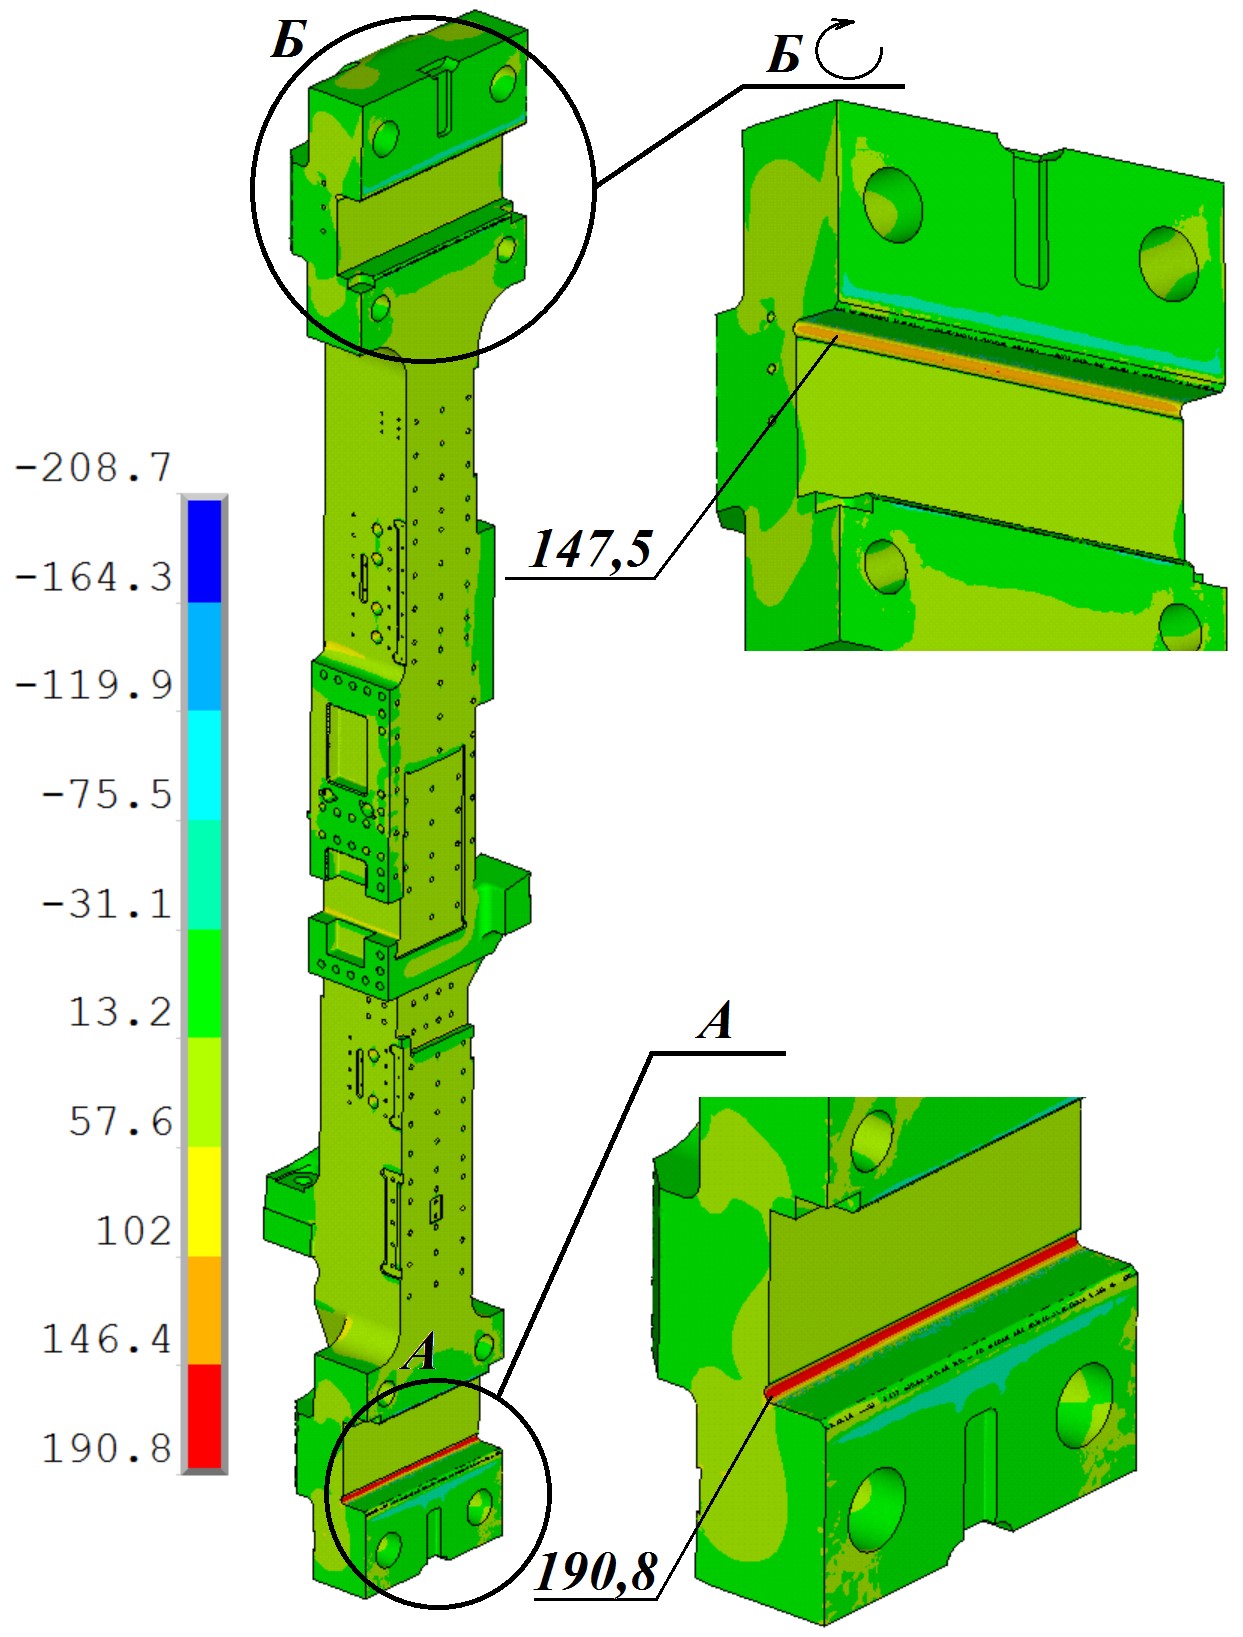
«Комплексное обследование черновой клети стана 2000 горячей прокатки»
1. РАСЧЁТ НАПРЯЖЁННО-ДЕФОРМИРОВАННОГО СОСТОЯНИЯ И ОПРЕДЕЛЕНИЕ ЗАПАСА ПРОЧНОСТИ СТАТИН ЧЕРНОВОЙ КЛЕТИ СТАНА 2000
1.1. Метод и программный комплекс для расчёта напряжённо- деформированного состояния
1.2. Построение трёхмерной и конечно-элементной модели
1.3. Расчётные схемы
1.4. Методика оценки коэффициента запаса прочности
1.5. Механические характеристики материала станин
1.6. Оценка запаса прочности станин клети
2. ОБСЛЕДОВАНИЕ СТАНИН ЧЕРНОВОЙ КЛЕТИ СТАНА 2000 МЕТОДАМИ НЕРАЗРУШАЮЩЕГО КОНТРОЛЯ
2.1. Методы и средства неразрушающего контроля
2.1.1. Визуальный и измерительный методы контроля
2.1.2. Ультразвуковой метод контроля
2.2. Результаты ультразвукового контроля
3. ИЗМЕРЕНИЕ НАПРЯЖЁННО-ДЕФОРМИРОВАННОГО СОСТОЯНИЯ СТАНИН ЧЕРНОВОЙ КЛЕТИ СТАНА 2000 МЕТОДОМ ЭЛЕКТРОТЕНЗОМЕТРИИ
3.1. Основы метода электротензометрии для исследования напряжённо- деформированного состояния деталей
3.1. Методика исследования напряженно-деформированного состояния станин черновой клети стана 2000
3.2. Результаты исследования напряжённо-деформированного состояния станин клети
4. ИЗМЕРЕНИЕ ВЗАИМНЫХ СМЕЩЕНИЙ СТАНИН КЛЕТИ ОТНОСИТЕЛЬНО ПЛИТОВИН И ВЕРХНЕЙ ТРАВЕРСЫ.
4.1. Методика проведения измерений
4.2. Результаты измерения взаимных смещений
5. ИЗМЕРИТЕЛЬНЫЙ КОНТРОЛЬ ЧЕРНОВОЙ КЛЕТИ СТАНА 2000 ГОРЯЧЕЙ ПРОКАТКИ
5.1. Оборудование и методика проведения измерений
5.2. Направление осей выбранной системы координат при измерении клети
5.3. Качество формы и расположение опорных поверхностей стоек станин под плиты скольжения
5.4. Качество формы и расположение общих поверхностей стоек проёма станин под плиты скольжения
5.5. Отклонение точек опорных поверхностей стоек станин на входе под плиты скольжения относительно номинала
5.6. Отклонение точек опорных поверхностей стоек станин на выходе под плиты скольжения относительно номинала
5.7. Расстояние между стойками станин
5.8. Негоризонтальность точек поверхностей нижних поперечин станин под подушки нижнего опорного валка
5.9. Качество формы и расположение поверхностей плит скольжения на стойках станин после монтажа
5.10. Качество формы и расположение общих поверхностей плит скольжения на стойках станин после монтажа
5.11. Отклонение точек поверхностей плит скольжения на стойках станин со стороны входа относительно номинала
5.12. Отклонение точек поверхностей плит скольжения на стойках станин со стороны выхода относительно номинала
5.13. Расстояние между плитами скольжения после монтажа
5.14. Диаметр и негоризонтальность роликов раскатного стола
5.15. Направление осей выбранной системы координат при измерении валковой системы
5.16. Опорный валок верхний в сборе с подушками. Измерение профиля бочки (диаметр)
5.17. Опорный валок верхний в сборе с подушками. Измерение зеркал в проём станин
5.18. Опорный валок верхний в сборе с подушками. Измерение зеркал проёма под рабочий валок
5.19. Рабочий валок верхний в сборе с подушками. Измерение профиля бочки (диаметр)
5.20. Рабочий валок верхний в сборе с подушками. Измерение зеркал
5.21. Рабочий валок нижний в сборе с подушками. Измерение профиля бочки (диаметр)
5.22. Рабочий валок нижний в сборе с подушками. Измерение зеркал
5.23. Опорный валок нижний в сборе с подушками. Измерение профиля бочки (диаметр)
5.24. Опорный валок нижний в сборе с подушками. Измерение зеркал в проём станин
5.25. Опорный валок нижний в сборе с подушками. Измерение зеркал проёма под рабочий валок
5.26. Негоризонтальность оси бочки нижнего опорного валка при установке в клеть
6. ЗАКЛЮЧЕНИЕ И РАЗРАБОТКА КОНСТРУКТОРСКОЙ ДОКУМЕНТАЦИИ НА РЕМОНТ
Июнь 2022
Технический аудит гидравлической системы пресса ПА 8745
Май 2022
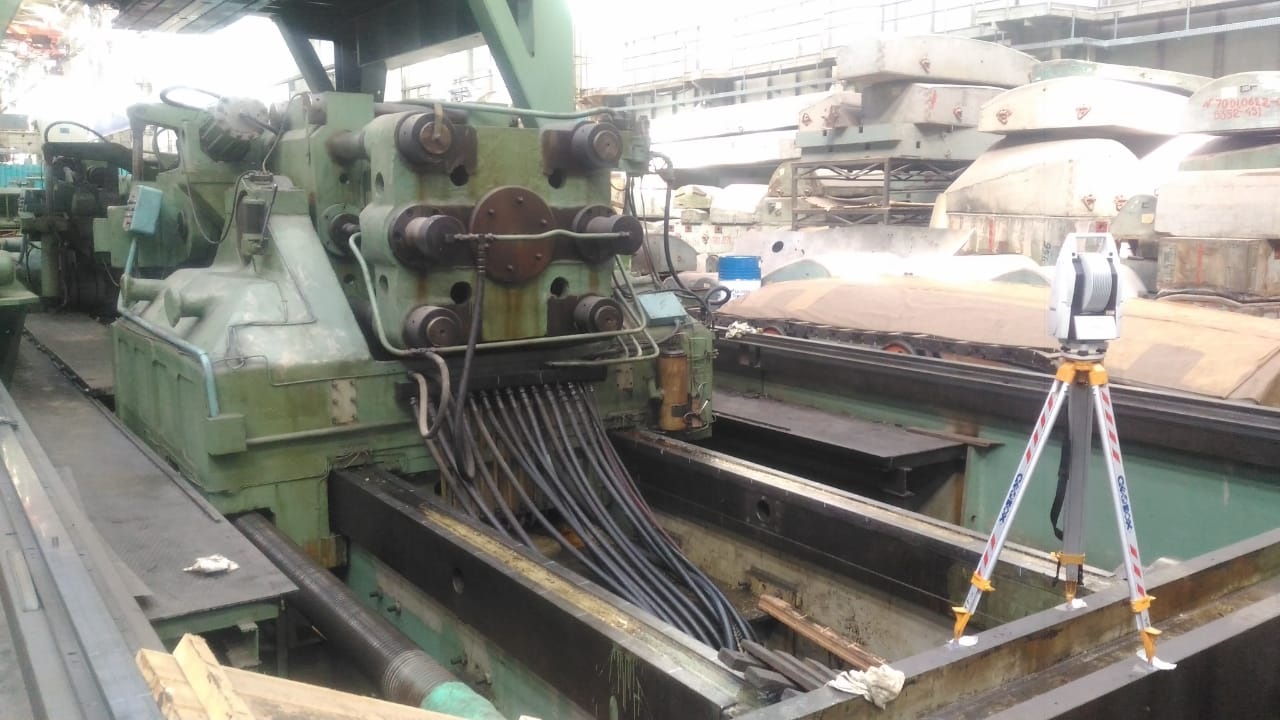
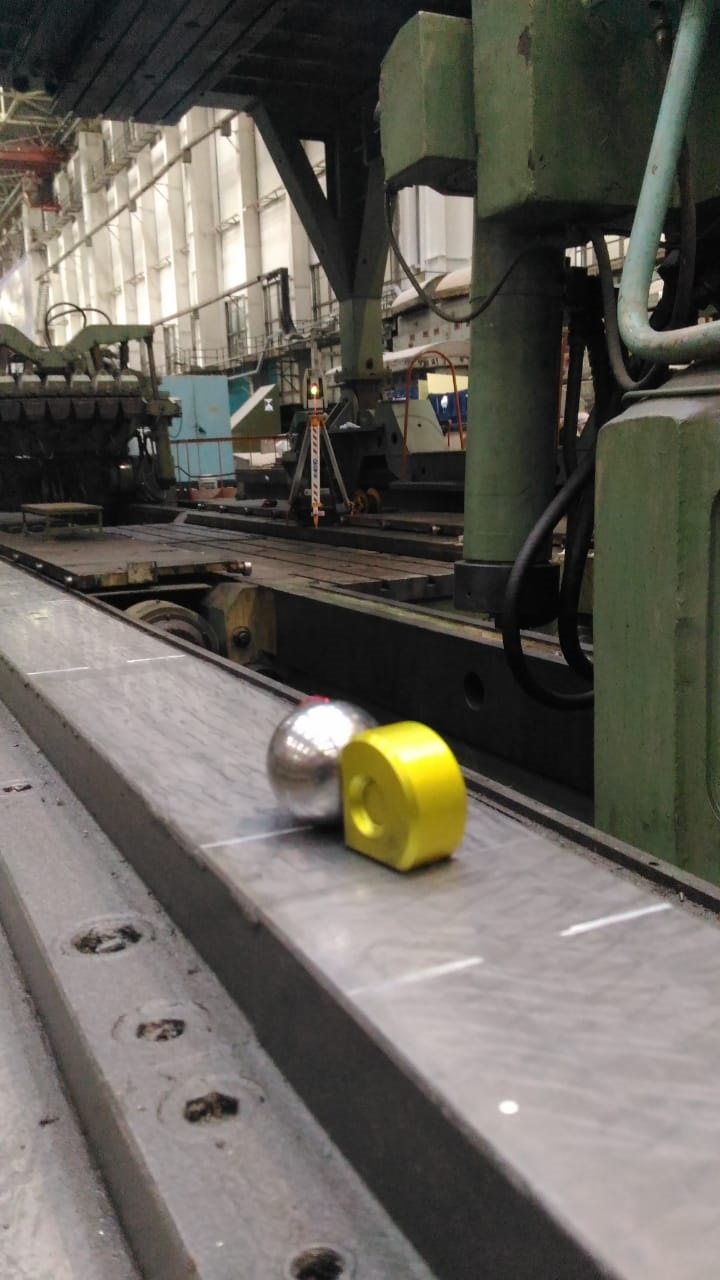
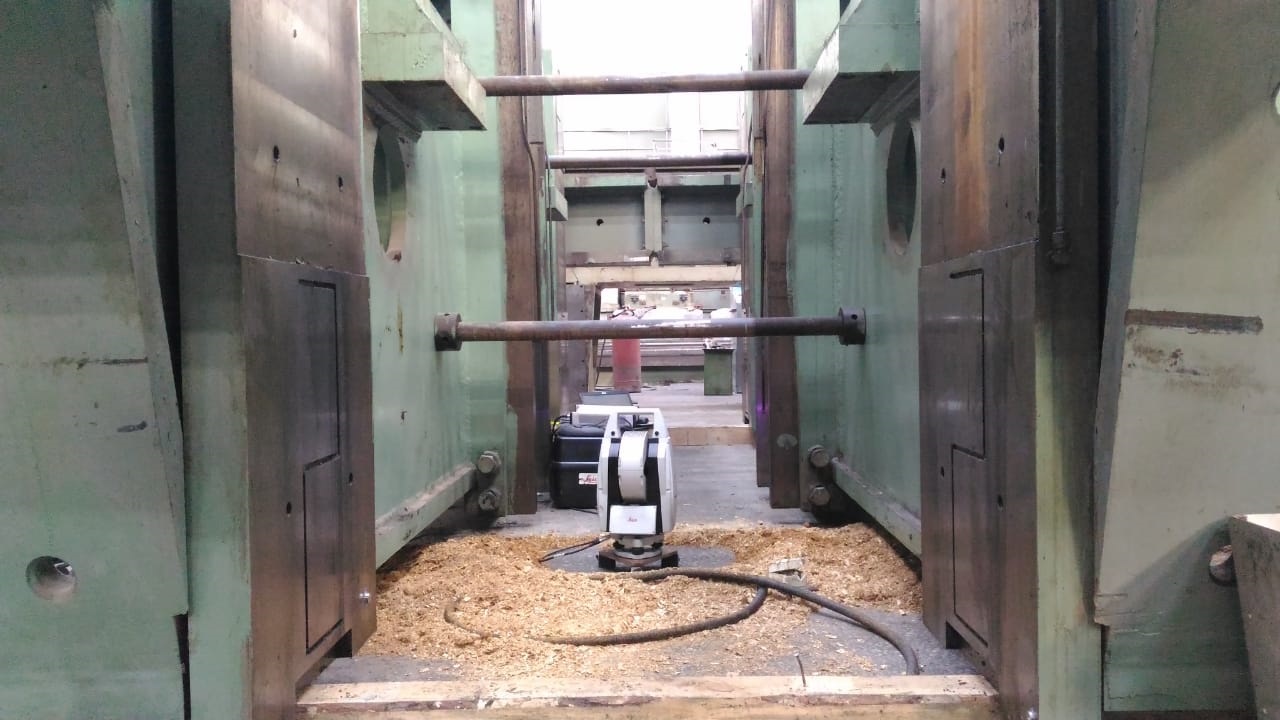
Выполнение работ по обработке направляющих свайного шасси самоходного земснаряда с помощью мобильного фрезерного станка с геодезическим сопровождением лазерным трекером Leica AT 402
Май 2022
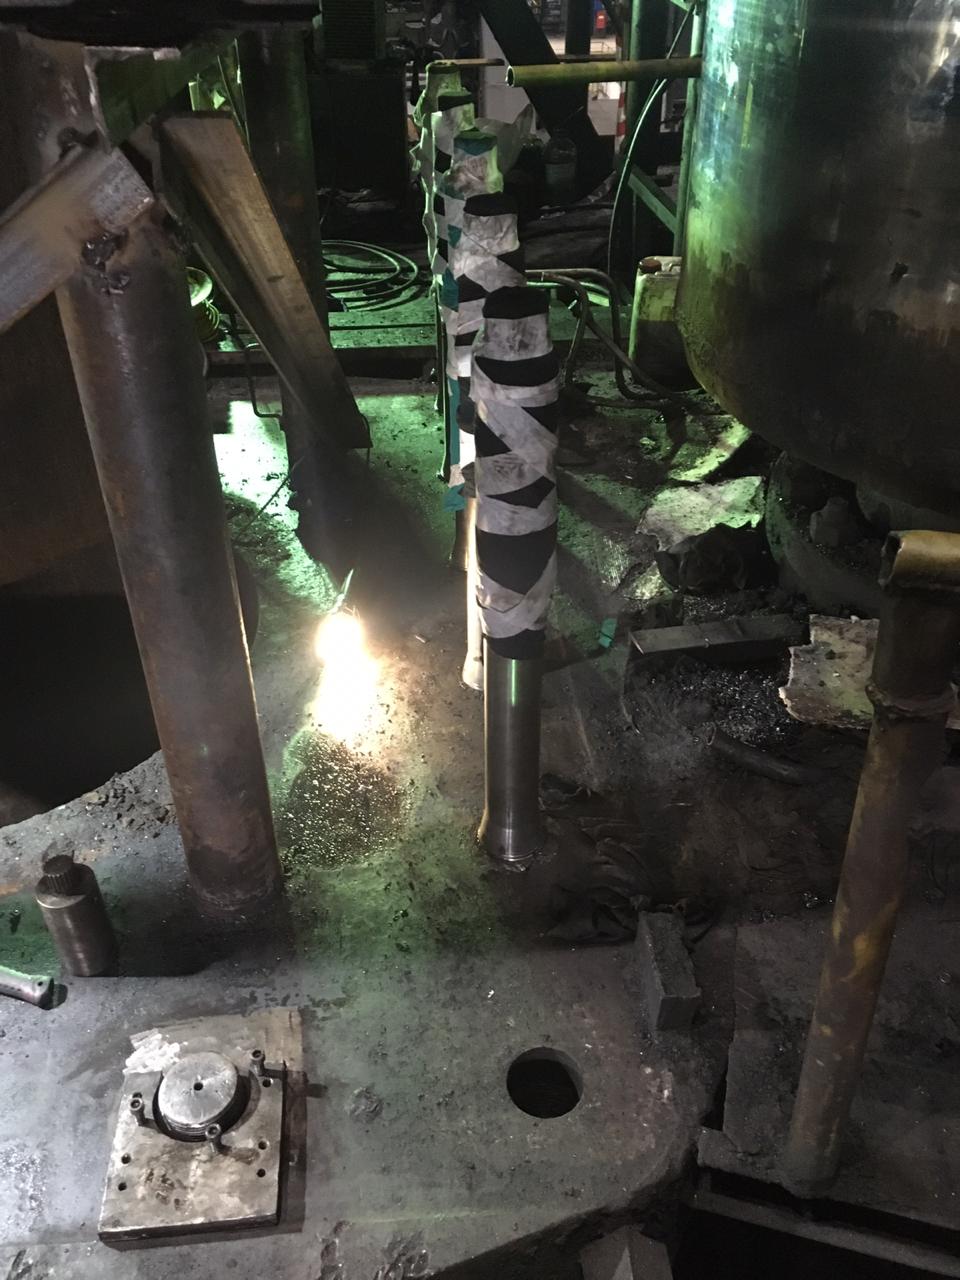
Восстановление посадочных мест (6 мест) под подшипники корпуса ЧУГУННОГО редуктора главного привода цементной мельницы тип ЦД4-340.
• Наплавка и механическая обработка поверхностей с помощью мобильно расточного станка с геодезическим сопровождением.
• Обеспечение соосности посадочных мест под подшипники, по отношению к корпусу редуктора, а также соосности быстроходного вала к промежуточному и тихоходному валам.
• Соблюдение шероховатости обработанной поверхности после восстановления не менее Rz-20.
     
Март - апрель 2022
Выполнение работ по ремонту вертикального гидравлического пресса Schloemann 100 МН
1. Кольцевая проточка 4 колонн, со стороны основания, для обеспечения охвата полного радиуса колоны при проведении УЗК.
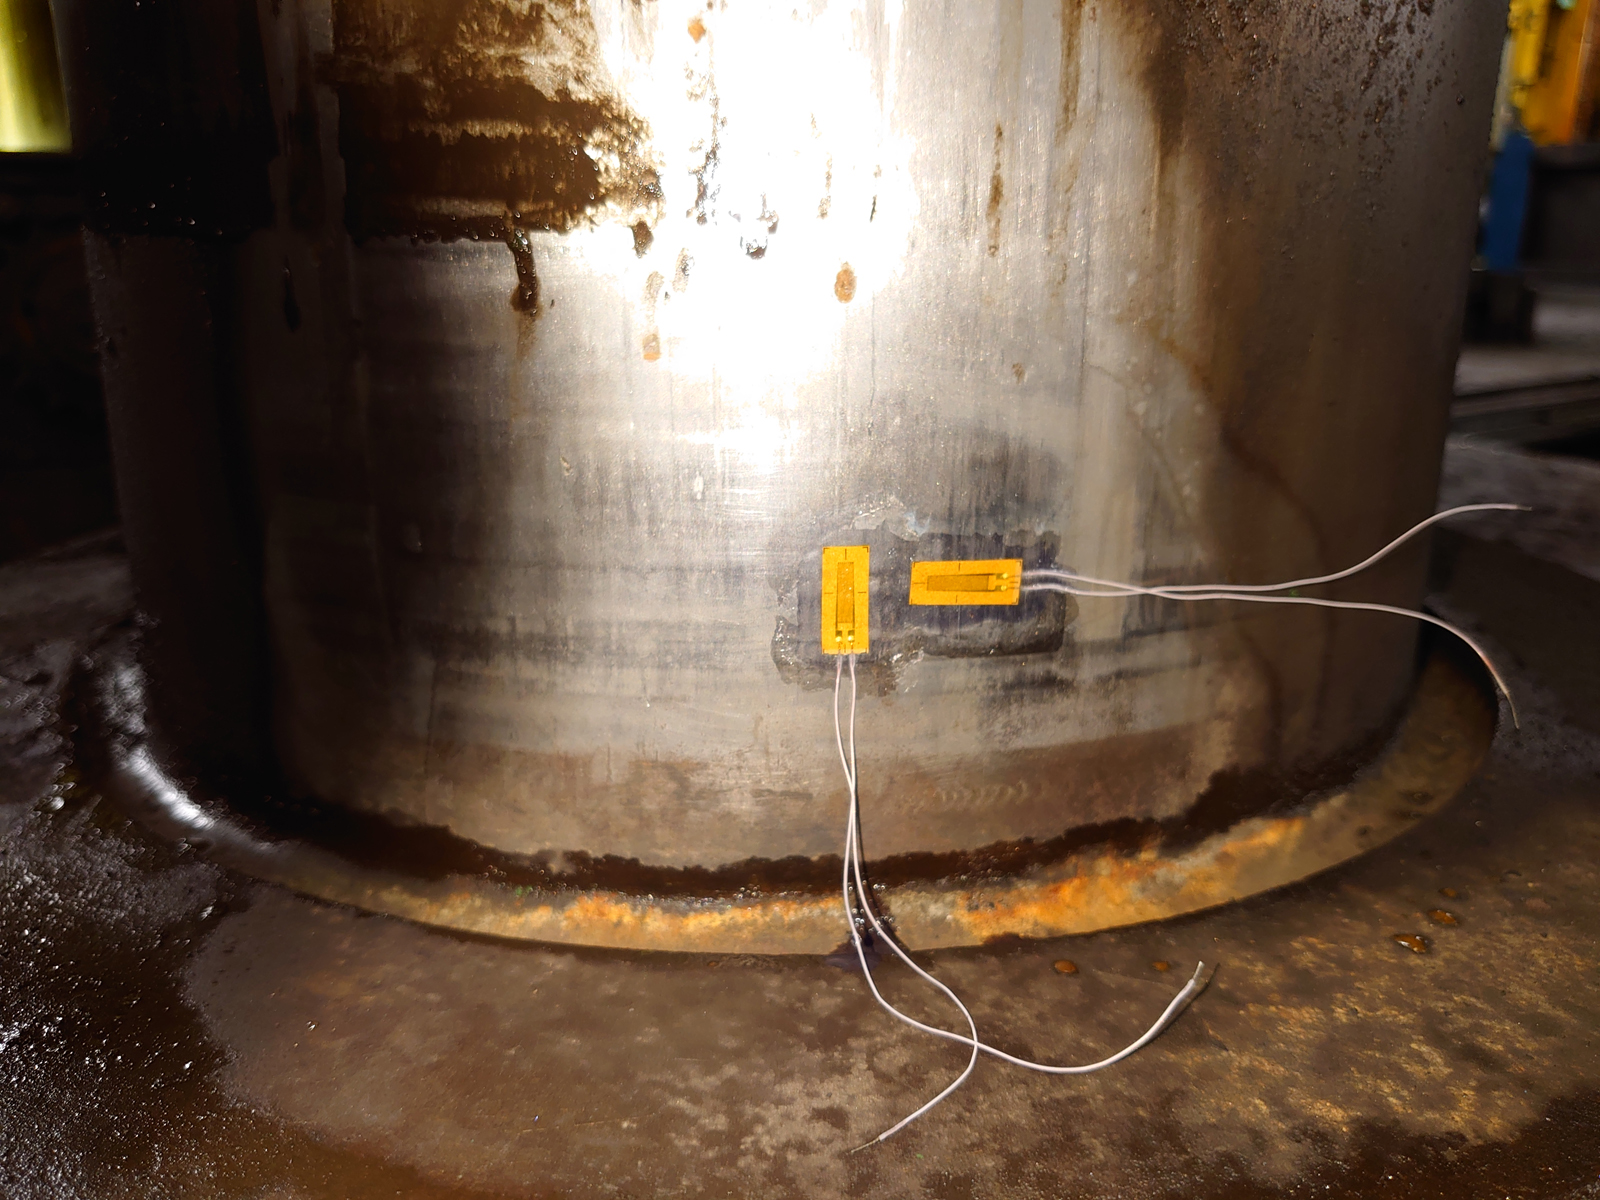
2. Термическая затяжка гаек колонн пресса для обеспечения необходимого усилия предварительного натяжения колонн в колонных стаканах поперечин. Наличие достаточного усилия натяжения колонн, а также равномерность и симметричность их деформирования проверены экспериментально методом электротензометрии.
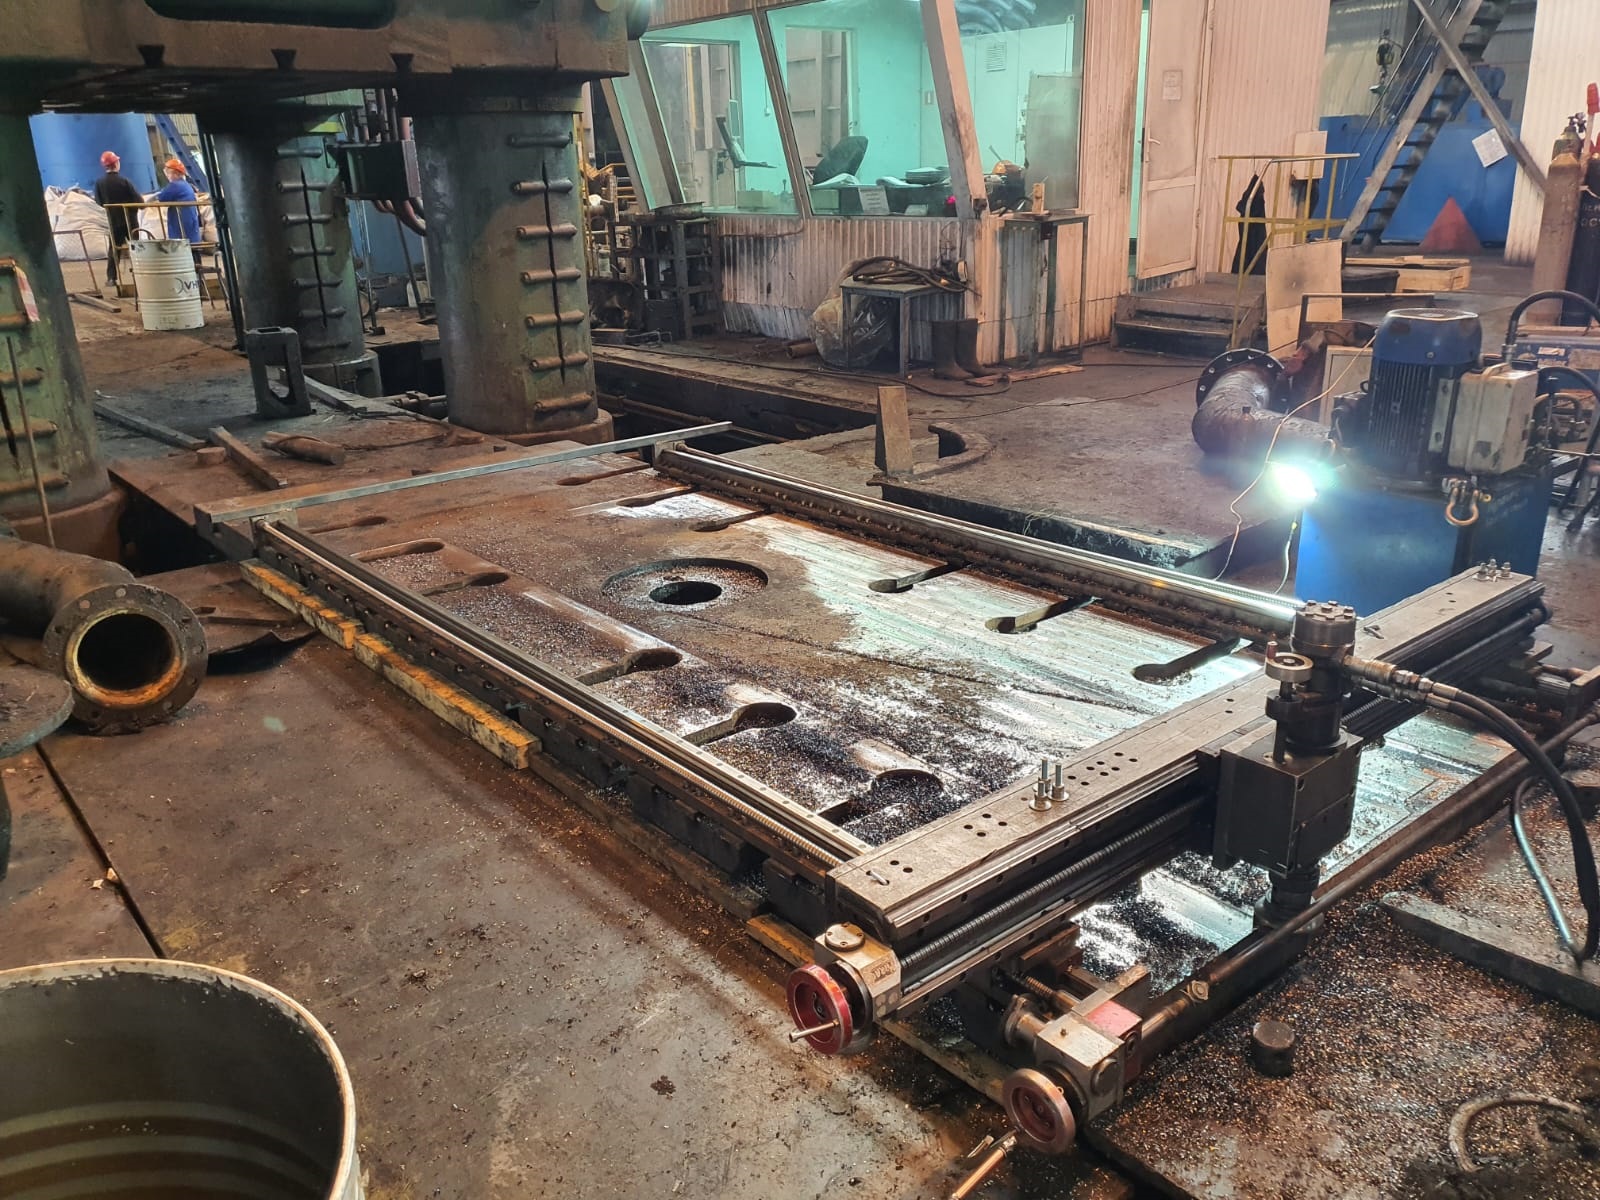
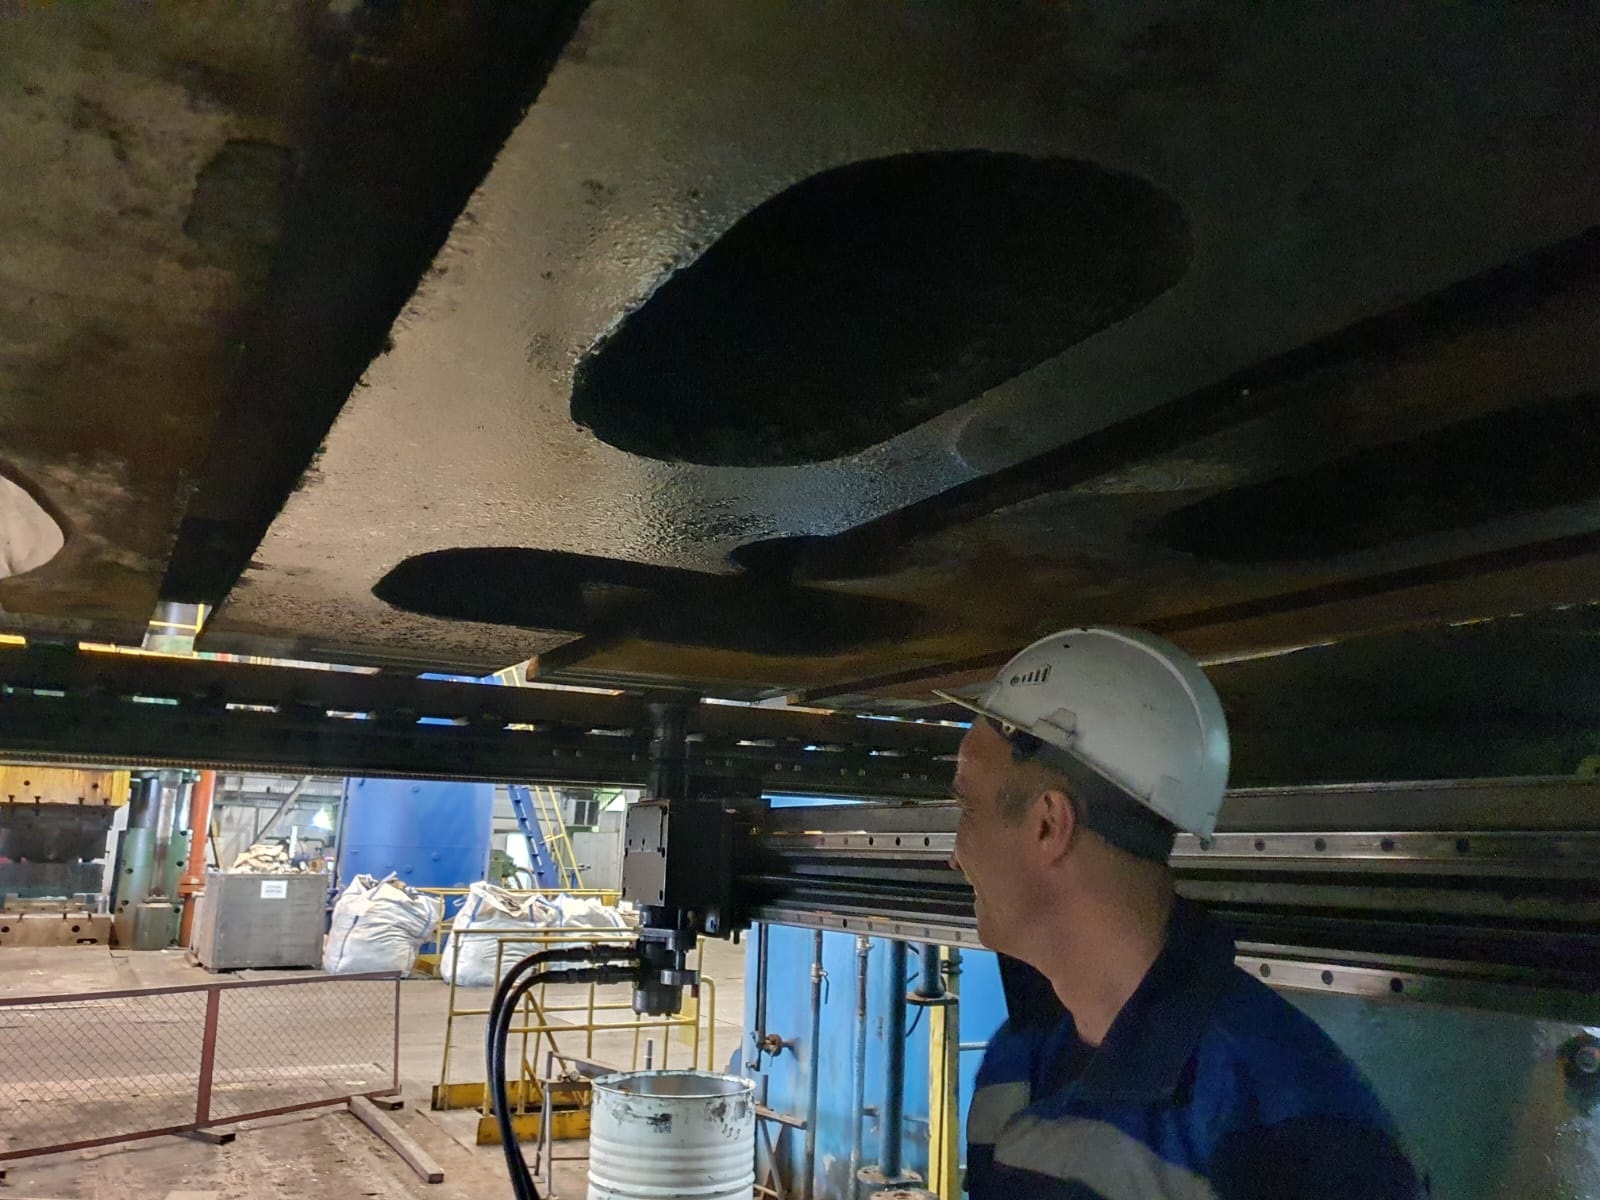
3. Восстановить плоскостность нижней поверхности подвижной траверсы под инструмент и плоскостность верхней опорной поверхности стола под инструмент с помощью переносного фрезерного станка с геодезическим сопровождением.
     
Февраль 2022
Восстановление рабочей поверхности цилиндра (диаметром 680 мм) мультипликатора пресса силой 100 МН методом расточки в ремонтный размер с последующим шлифованием (хонингованием), термоупрочнением расточенной поверхности, изготовлением бронзовой втулки поршня и уплотнительных колец в размер соответствующий расточенной поверхности и их замену.
Январь 2022
Восстановление базовых поверхностей и устранение причин поперечной разнотолщинности листа рабочей клети стана горячей прокатки 2000 «Чистовая клеть»
1. Демонтаж плит скольжения 10 шт рабочей станины.
2. Предварительное фрезерование, 4 штуки размером 800х2160мм, 4шт 800х1940 мм боковых поверхностей станины.
3. Предварительное фрезерование, 2 штуки размером 600х800 мм нижних поверхностей станины под наплавку.
4. Контрольная геодезическая съемка проемов клети перед наплавкой.
5. Неразрушающий контроль поверхностей перед наплавкой.
6. Наплавка боковых и нижних поверхностей станины в количестве 10 штук.
7. Неразрушающий контроль поверхностей после наплавки.
8. Механическая обработка наплавленных поверхностей с геодезическим сопровождением.
9. Ремонт 84-х резьбовых отверстий и 8 штук отверстий под штифты с применение мобильного оборудования.
10. Монтаж плит скольжения на место с геодезическим сопровождением.
11. Шеф-монтаж валковой системы и установкой валков в уровень прокатки для чистовой клети с геодезическим сопровождением.
12. Тензометрические измерения чистовой клети после ремонта.
       
Декабрь 2021
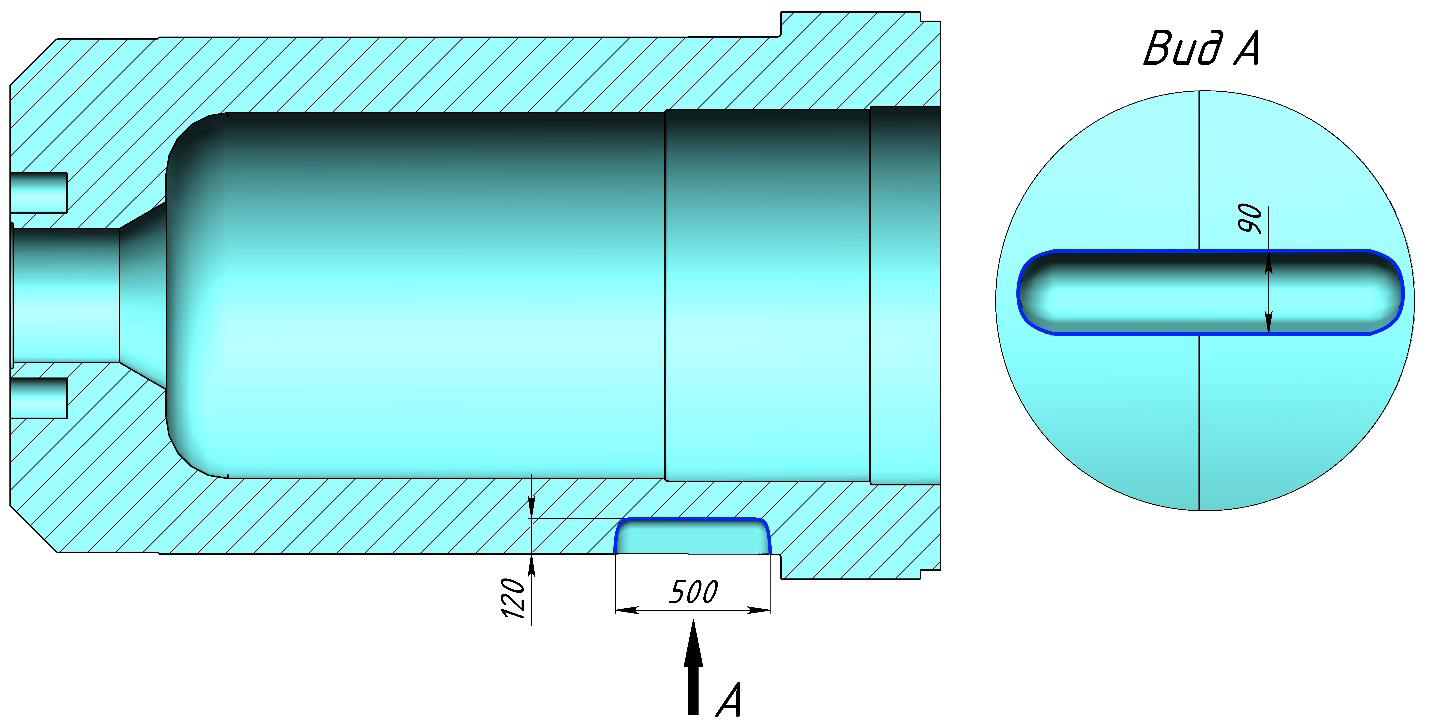
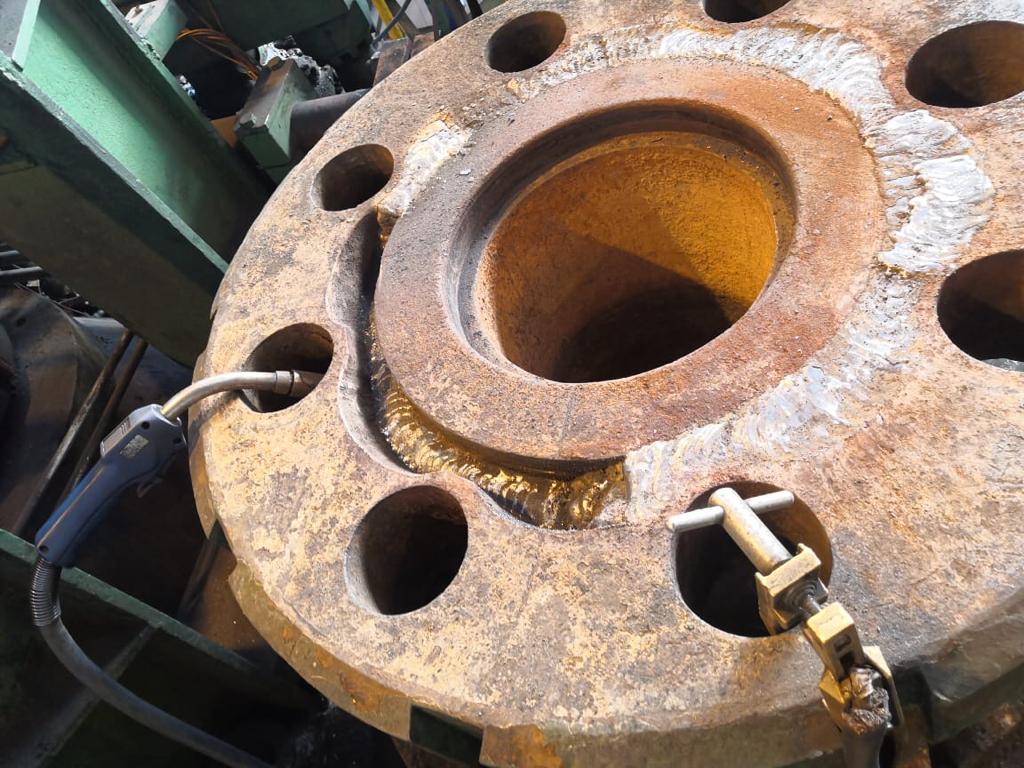
Восстановительный ремонт рабочего цилиндра пресса усилием 10 000 тс
Экспертиза цилиндра:
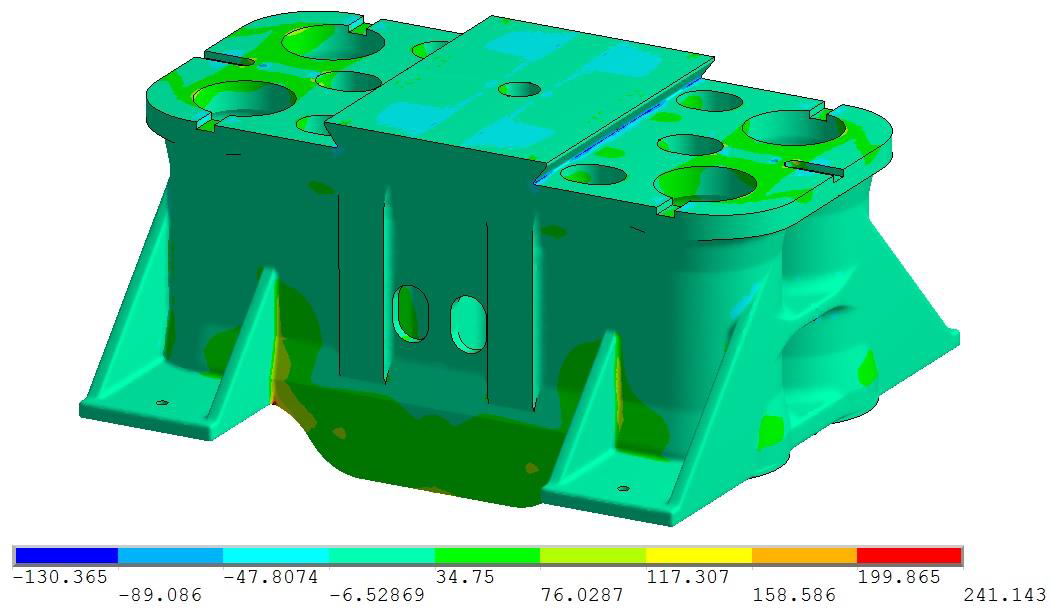
- Расчёт напряжённо-деформированного состояния и определение запаса усталостной прочности рабочего цилиндра;
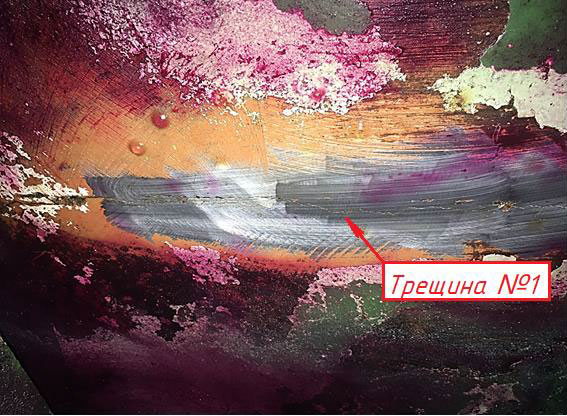
- Обследование цилиндра методом капиллярного контроля;
- Ультразвуковая дефектоскопия рабочего цилиндра.
В результате диагностирования были выявлены следующие дефекты:
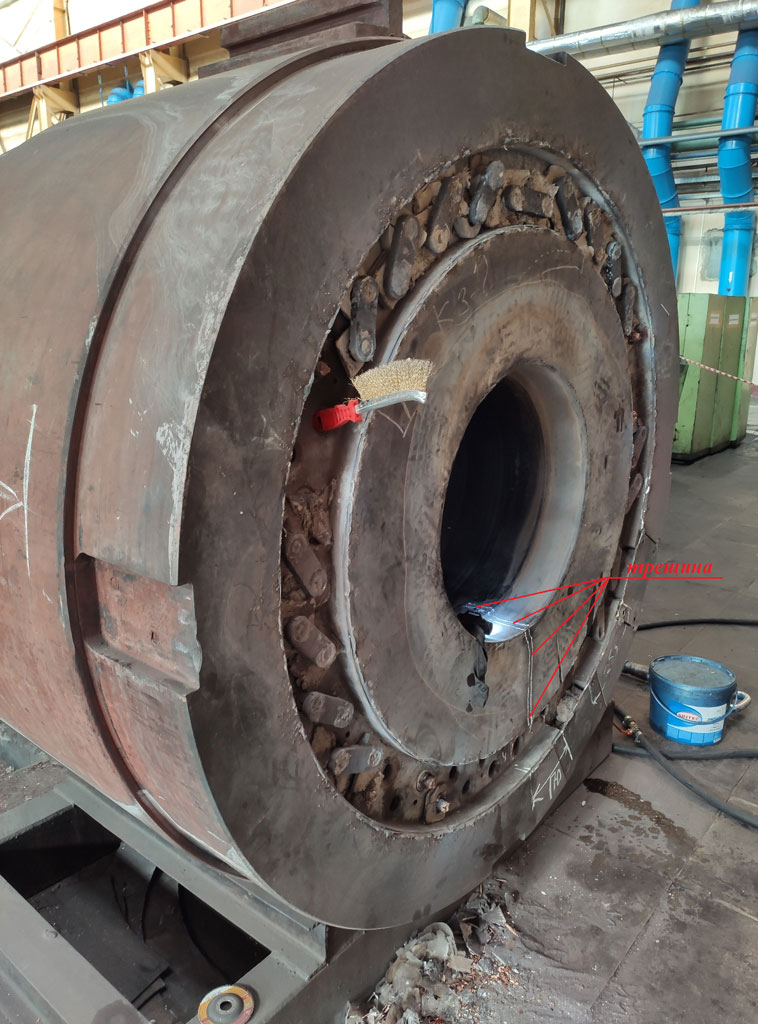
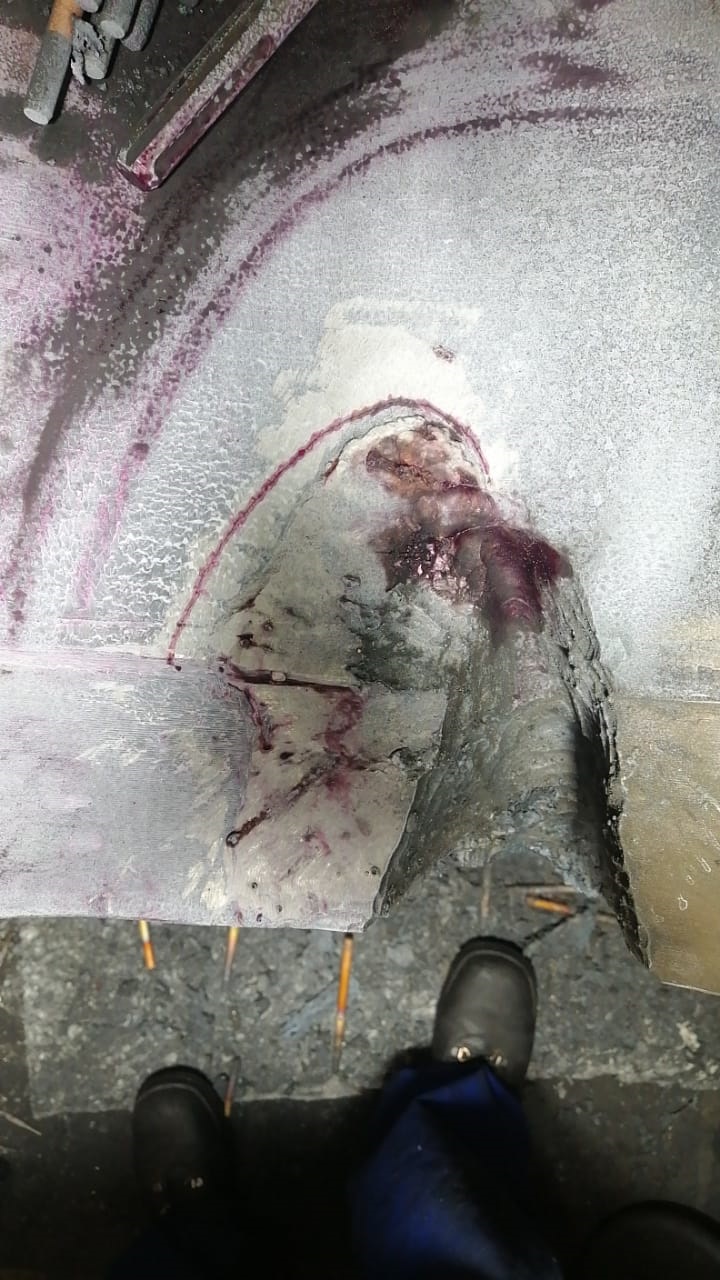
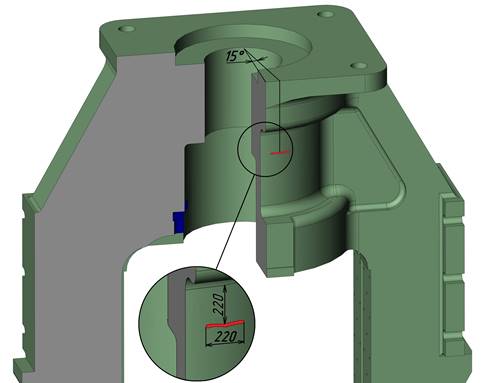
- Сквозная трещина, развивающаяся вдоль образующей цилиндра, длина трещины с внутренней стороны – l=580 мм, с внешней – l=195 мм;
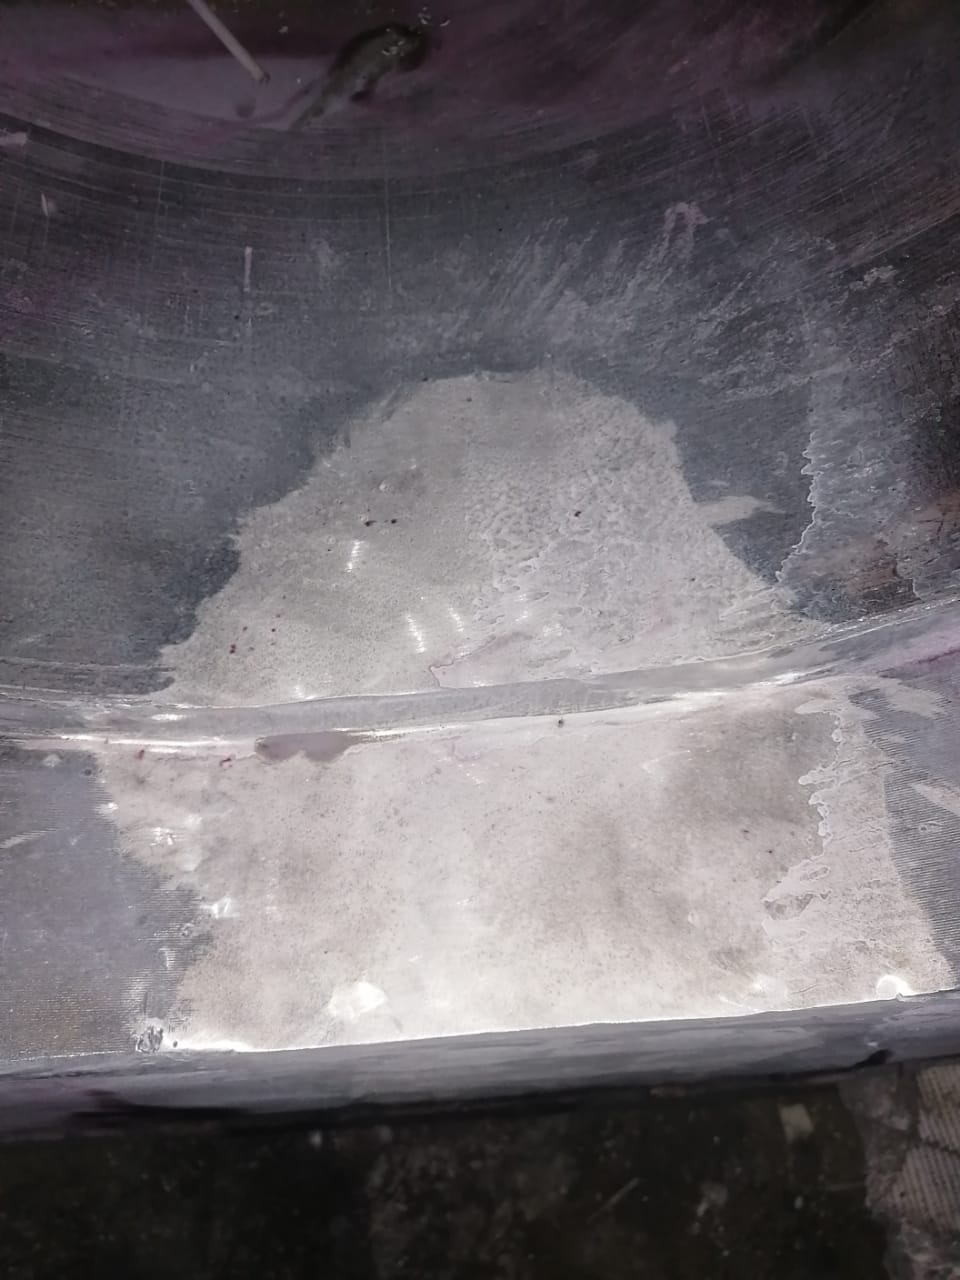
- Дефектная зона на внутренней поверхности цилиндра с множеством «раковин»;
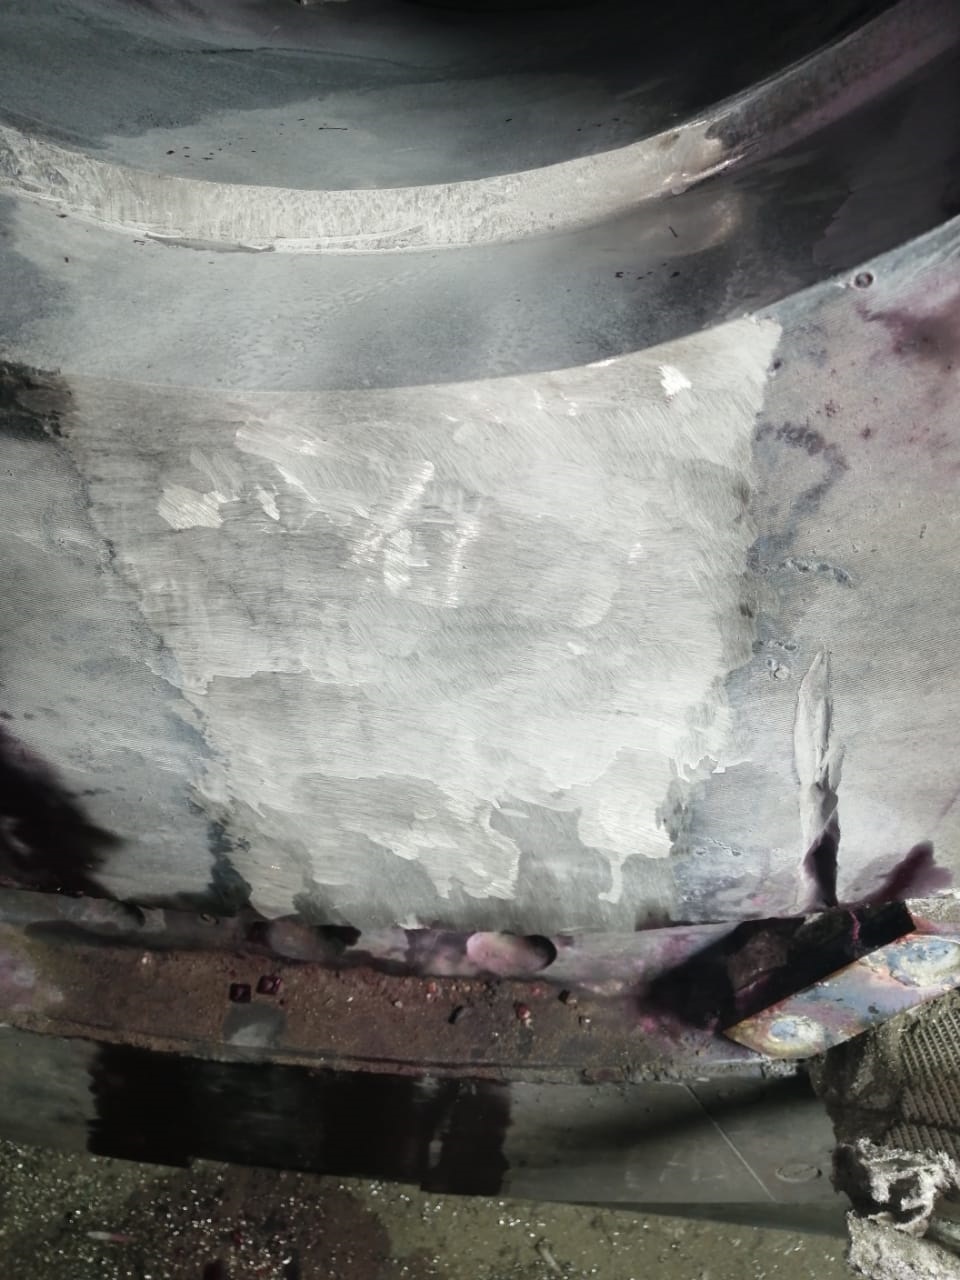
- Подрезы от УШМ вдоль образующей цилиндра глубиной 3÷5 мм;
- Несплошность во внешней радиусной галтели R10 бурта цилиндра.
Ремонт цилиндра:
Ремонтные работы были выполнены в декабре 2021 г. на площадке цеха:
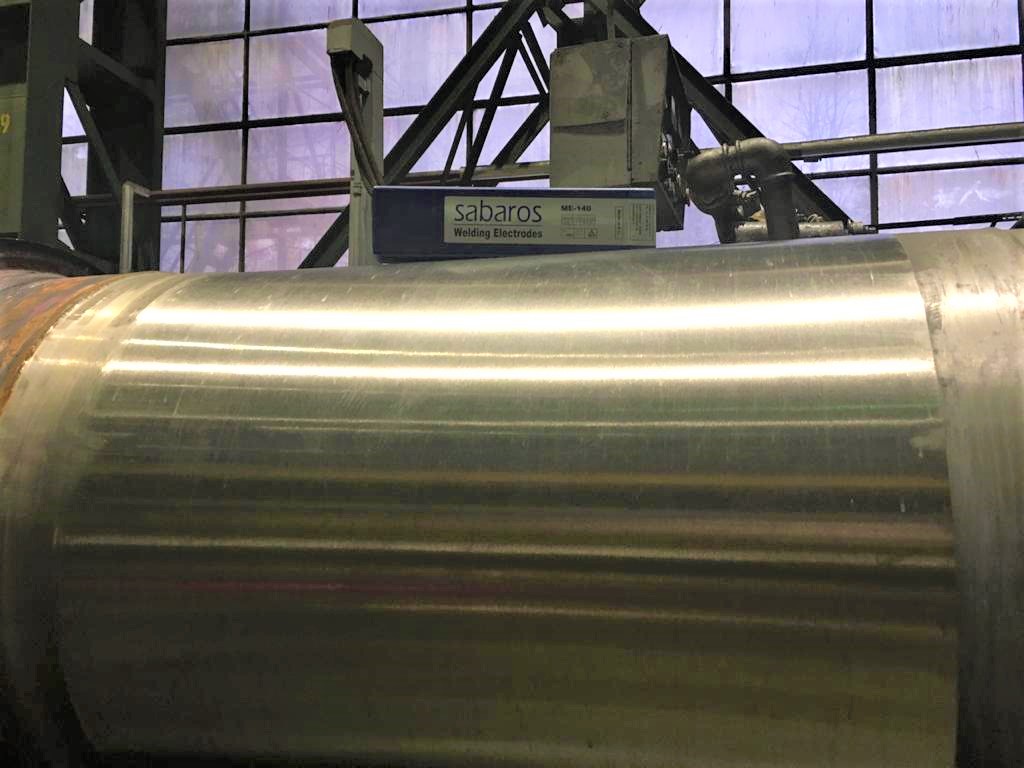
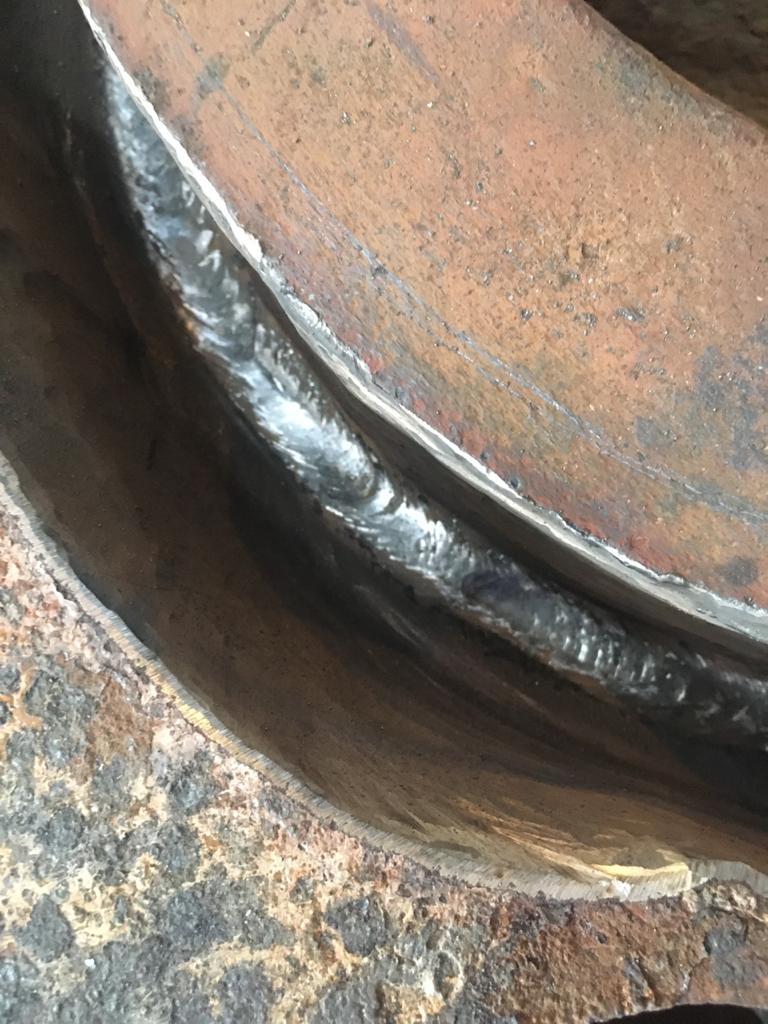
- Разделка трещины с помощью угольных электродов на толщину стенки цилиндра с механической зачисткой, облицовка зоны разделки электродами Sabaros ME;
- Наплавка проволокой Sabaros SW с последующей механической зачисткой с припуском на станочную обработку;
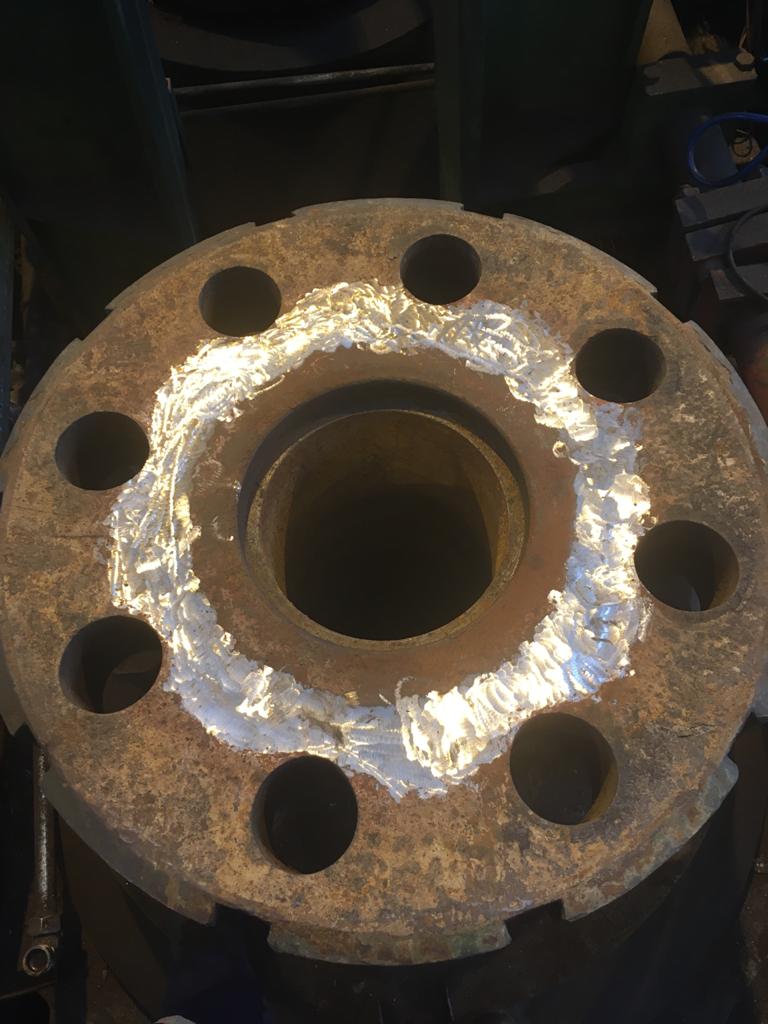
- Восстановление дефектной зоны на внутренней поверхности цилиндра с множеством «раковин» методом наплавки проволокой Sabaros SW;
- Восстановление подрезов, оставленных в процессе демонтажа бронзовой втулки, методом наплавки проволокой Sabaros SW;
- Дефектоскопия сварных швов и околошовной зоны методами неразрушающего контроля;
- Выдача технического решения по устранению дефекта «несплошность» во внешней радиусной галтели бурта цилиндра.
  
Ноябрь 2021
Проведение работ по тензометрическим исследованиям колонн ковочного комплекса усилием 12000 тс:
1. Ультразвуковой контроль колонн пресса.
2. Контроль равномерности нагружения и изгиба колонн, контроль фактического усилия пресса методом электротензометрии.
3. Методика проведения затяжки колонн, обеспечивающая достаточный уровень предварительной затяжки.
4. Контроль предварительной затяжки колонн в поперечинах методом электротензометрии.
Октябрь 2021
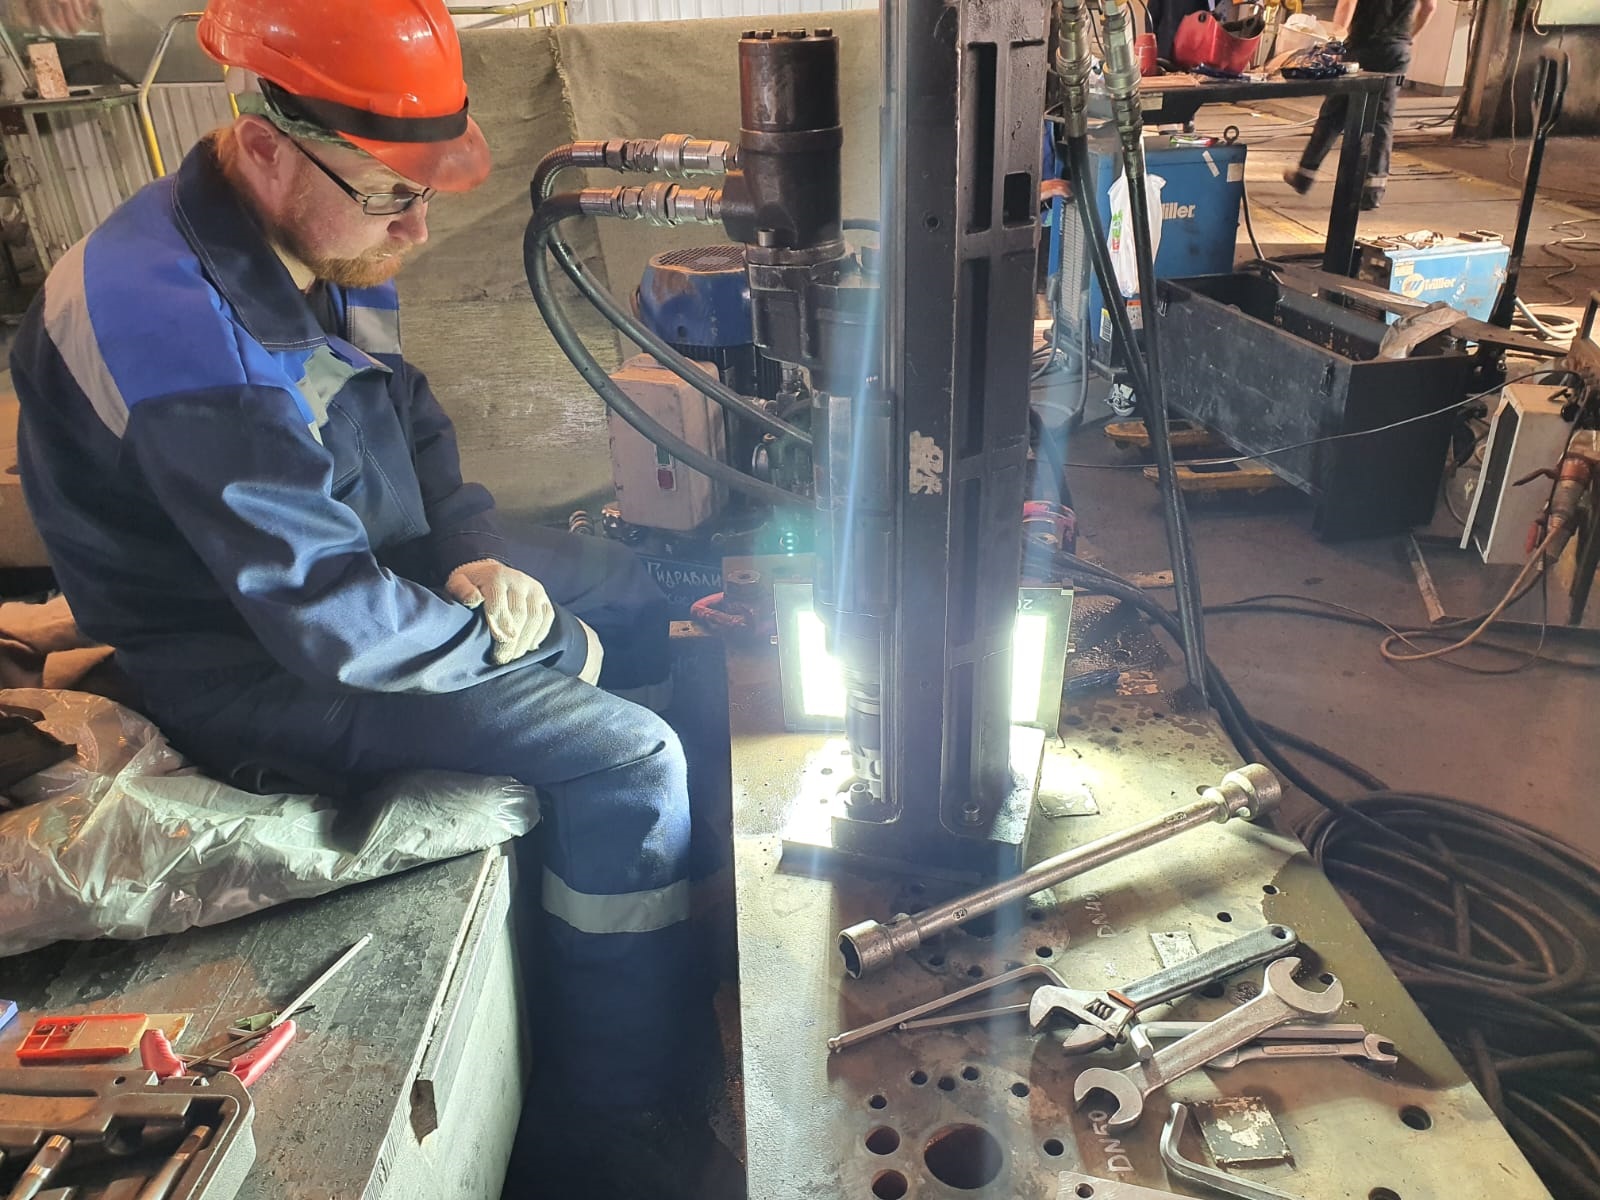
Капитальный ремонт отверстий под установку осей ротора Metso Lindemann. Проведена расточка 78 отверстий. работа проведена с одновременным использованием трех расточных станков с геодезическим сопровождением.
Сентябрь 2021
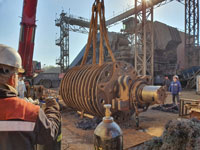
Восстановлению (наплавка и фрезерование в номинальный размер) станины ДУО реверсивной клети стана 700. Работа выполнена в рамках капитального ремонта за 4 суток.
Август 2021
Во время капитального ремонта проведено восстановление изношенных контактных поверхностей подвижной траверсы пресса силой 35 МН и основания пресса силой 50 МН. Работы выполнялись с помощью гидравлического фрезерного и расточного станка (York Portable Machine Tools) с геодезическим сопровождением высокоточным лазерным трекером Leica AT 402. Работы выполнены за 6 суток.
    
Август 2021
Проведено обследование колонн и поперечин прессов силой 20 МН, 35 МН, 50 МН и 100 МН.
Июль 2021
Проведение работ по механической обработке направляющих станины пресса РО-630-11 с помощью мобильного фрезерного станка с геодезическим сопровождением высокоточным лазерным трекером Leica AT 402.
Июль 2021
Проведение измерительного контроля пространственного положения базовых деталей горизонтального гидравлического пресс силой 35 МН SMS group GmbH (технологическая точность).
Техническое задание к договору состояло из следующего перечня работ:
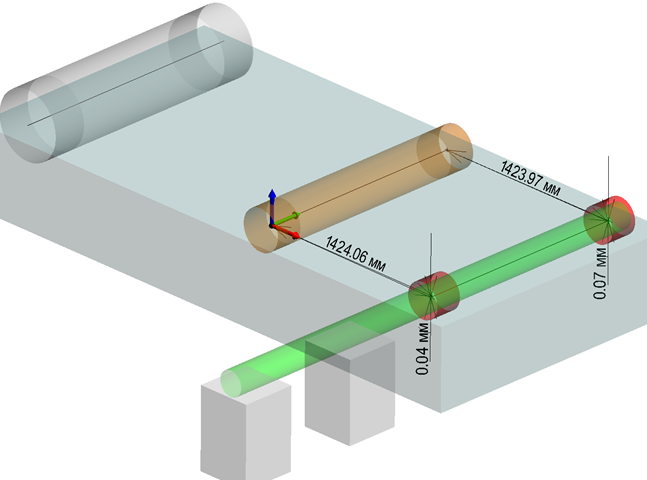
- определение оси прессования;
- контроль вертикальности передней и задней траверс, отклонение от параллельности между собой и положение относительно найденной оси прессования;
- контроль положения подвижной траверсы, главного плунжера, прессштемпеля, перфоратора, приёмника слитков относительно найденной оси прессования в нескольких положениях подвижной траверсы;
- контроль положения прессштемпеля относительно рабочей втулки приёмника заготовок;
- контроль точности формы (износ) доступной части направляющих плит подвижной траверсы и отклонение от параллельности относительно найденной оси прессования;
По результатам проведенной работы предоставлян технический отчёт.
Июнь 2021
Обследование состояния основных элементов прессов R9000 (90 МН), K5000 (50 МН), R5000 (50 МН)
Июнь 2021
Выполнение обследования базовых деталей пресс-ножниц Metso Lindemann ЕС-1034-10
Объем работ:
1. Обследование базовых деталей пресса
1.1. Обследование стойки реза (Z61999) методами неразрушающего
контроля в доступных для контроля местах.
1.2. Обследование ползуна (Z62006) методами неразрушающего контроля в
доступных для контроля местах.
1.3. Обследование трамбовки (Z62009) методами неразрушающего контроля
в доступных для контроля местах.
1.4. Обследование пресс-камеры (Z62128) методами неразрушающего
контроля в доступных для контроля местах.
1.5. Обследование крышки (Z61872) методами неразрушающего контроля в
доступных для контроля местах.
1.6. Обследование ползуна бокового пресса (Z62249) методами
неразрушающего контроля в доступных для контроля местах.
2. Обследование трубопроводов высокого давления методами
неразрушающего контроля в доступных для контроля местах.
3. Составление итогового отчета с предоставлением предложений по
устранению обнаруженных дефектов в базовых деталях и обеспечению
дальнейшей эксплуатации базовых деталей пресс-ножниц.
4. По результатам обследования разработана программа ремонта
обнаруженных дефектов.
Май 2021
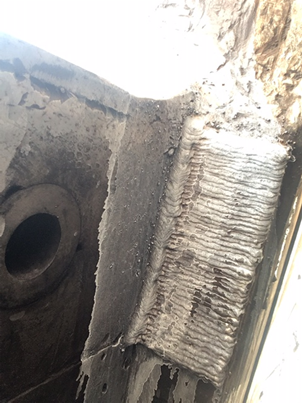
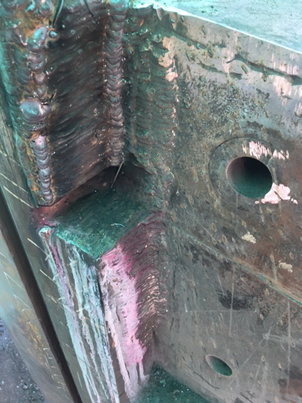
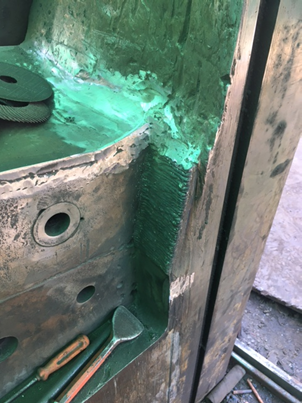
Аварийный ремонт ползуна пресс-ножниц Сорех. В ходе работ проведена заварка трещин (учитывая что сталь была трудно свариваемой, то был проведен термоотпуск детали) с последующей обработкой поверхностей.
Апрель 2021
Участие в капитальном ремонте стана 2000.
Наименование технических устройств, подлежащих ремонту:
• Станина прокатной клети №8 Стана 2000 ЦГП.
• Станина прокатной клети №1 Стана 2000 ЦГП.
• Станины прокатных клетей №2-5 Стана 2000.
• Станина клети ЧОЛ.
В ходе работ проведен восстановительный ремонт (наплавка с последующей механической обработкой) посадочного места под неподвижный блок осевой сдвижки рабочих валков клети №8 Стана-2000. Так же выполнен ремонт резьбовых отверстий в станинах клетей №1-6 Стана-2000 крепления защёлок рабочих валков. Все работы проведены на месте с помощью мобильного металлообрабатывающего оборудования с геодезическим сопровождением Leica AT 402.
   
Март 2021
Проведена комплексная работа по обследованию и ремонту нагревательного контейнера пресса силой 6000 тс (60 МН).
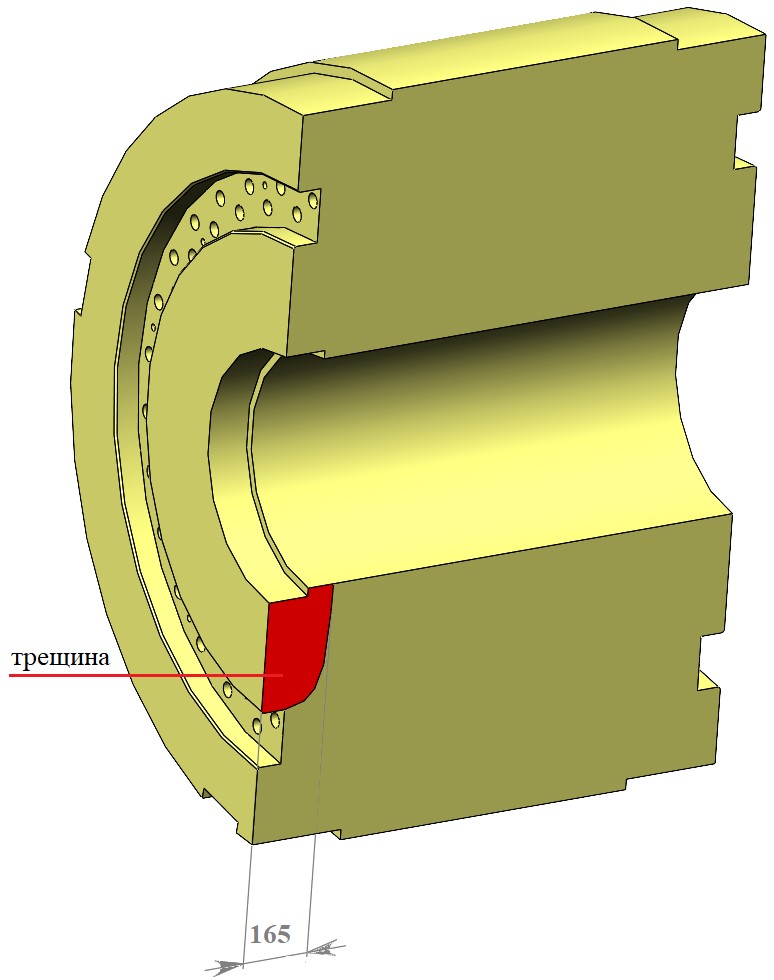
1. Проведено обследование корпуса контейнера пресса 6000 тс методами неразрушающего контроля. В результате обследования обнаружена трещина.
Трещина начинается от торца корпуса со стороны бурта под втулку, залегает от Ø550 мм до Ø1120 мм, в осевом направлении размер составляет 165 мм.
2. Корпус контейнера был восстановлен с применением специальных сварочных технологий и аустенитных сварочных материалов SABAROS. После сварочных работ проведено восстановление центрального отверстия с помощью мобильного расточного станка фирмы York Portable Machine Tools (Канада) c гидравлическим приводом.
      
Март 2021
Капитальный ремонт станины пресса окончательной формовки П9057 силой 50 000 тс (500 МН).
Выполнен ремонт деформированных опорных поверхностей двенадцати рам станины силового контура пресса в местах крепления шести плунжеров цилиндров. Работа выполнена на месте с помощью мобильного фрезерного станка с геодезическим сопровождением.
        
Февраль 2021
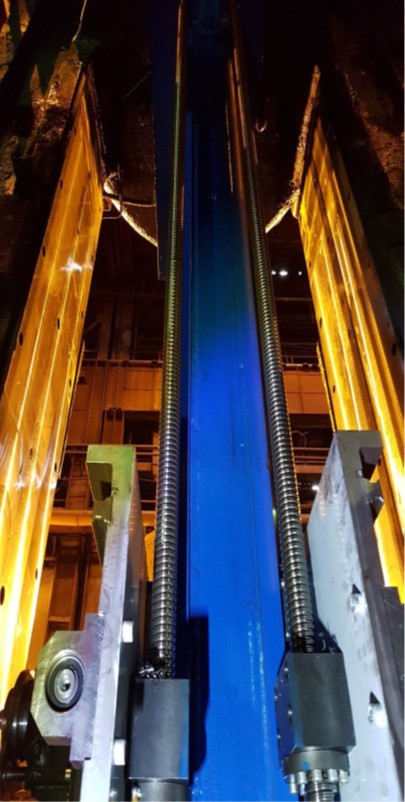
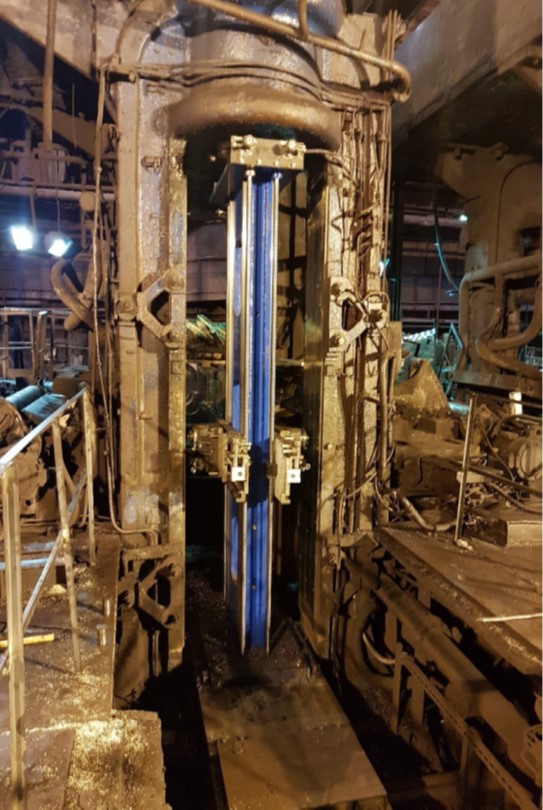
С начала 2021 года заключено соглашение между ООО «НАДЕЖНОСТЬ ТМ» и ПАО «СЕВЕРСТАЛЬ» в области предоставления совместных услуг по мобильной механической обработке. В результате парк мобильного фрезерного оборудования значительно расширился за счет вертикальных фрезерных станков, специально предназначенных для обработки проемов станин клетей прокатных станов.
В настоящий момент мы располагаем оборудованием и специалистами для одновременной обработки станин нескольких клетей на высоком научно-производственном уровне. Что позволяет составит достойную конкуренцию зарубежным поставщикам услуг как в техническом, так и в экономическом аспекте.
    
Июль 2020 г. - февраль 2021 г.
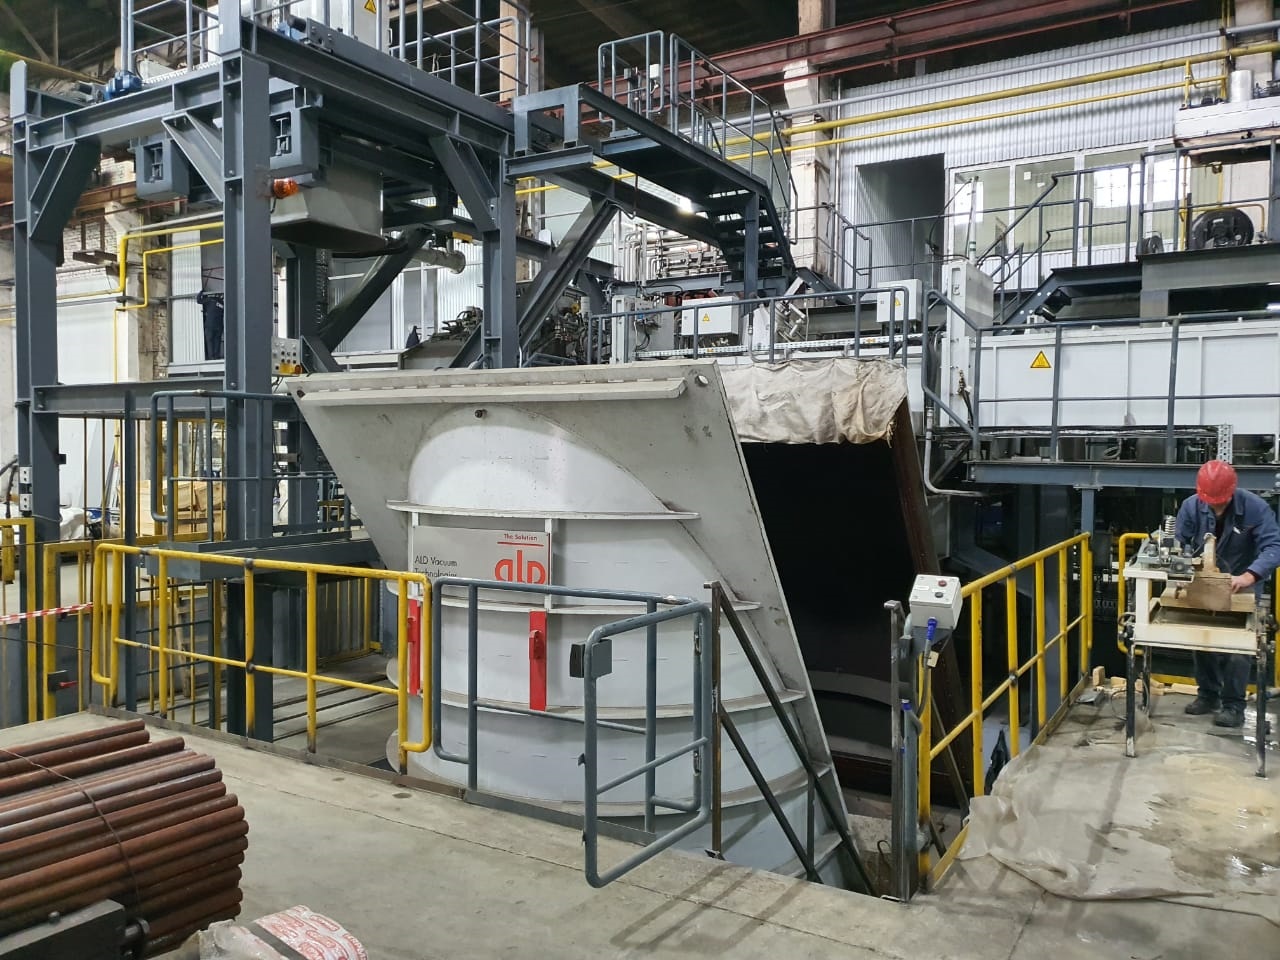
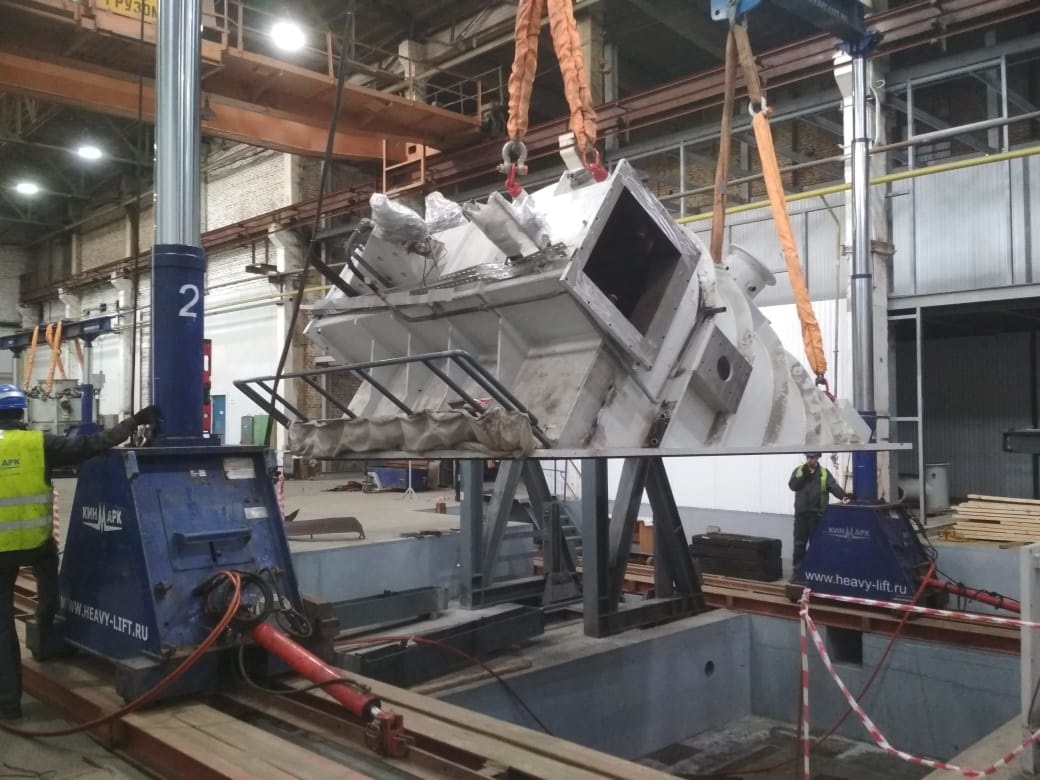
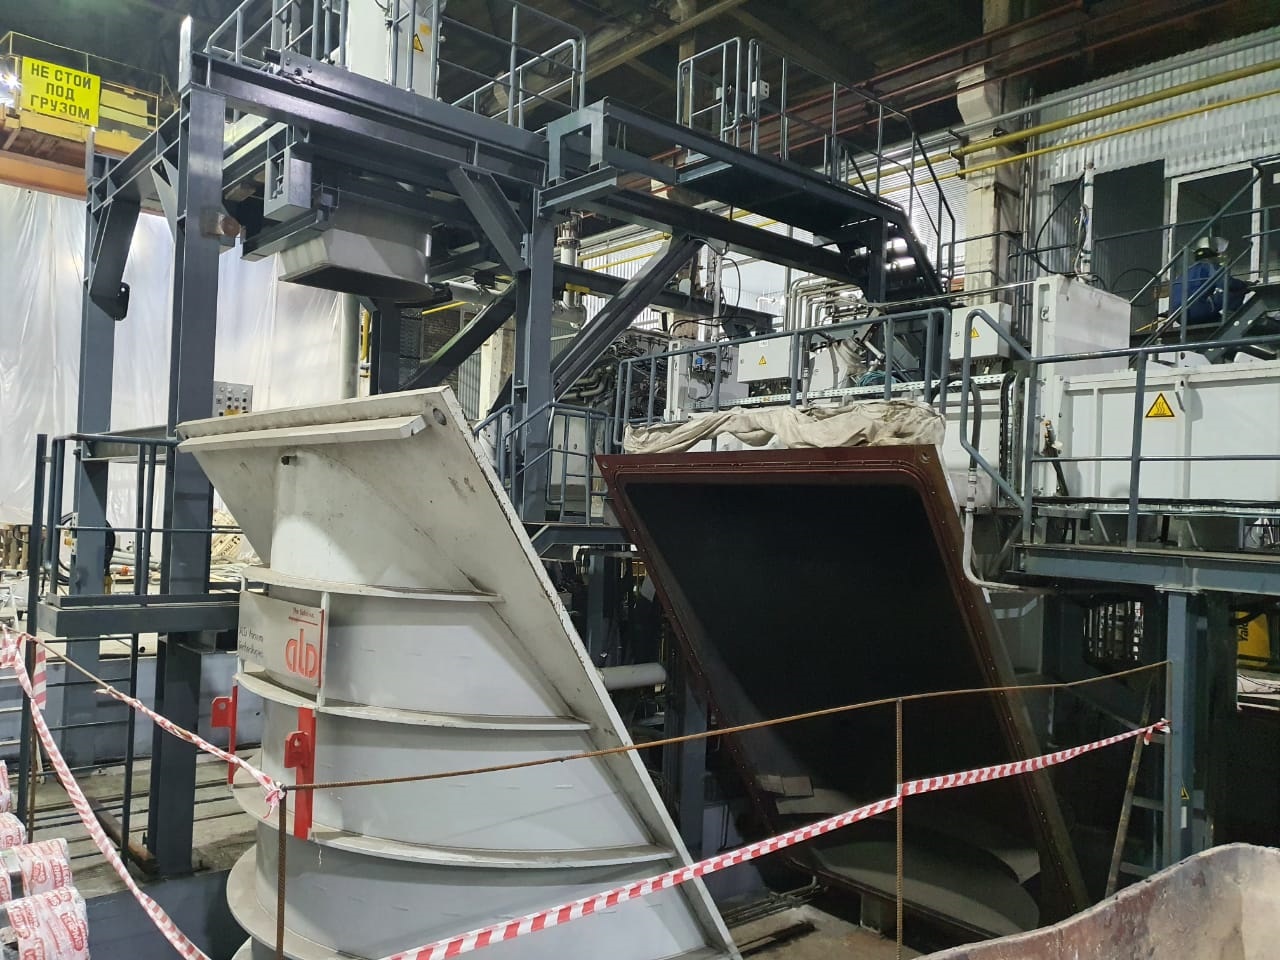
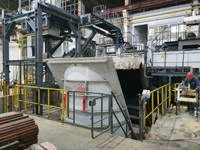
Выполнены работы по демонтажу, транспортировке, последующему монтажу и ПНР вакуумной индукционной печи дегазации VIM VIDP – 400 фирмы ALD Германия.
Январь 2021
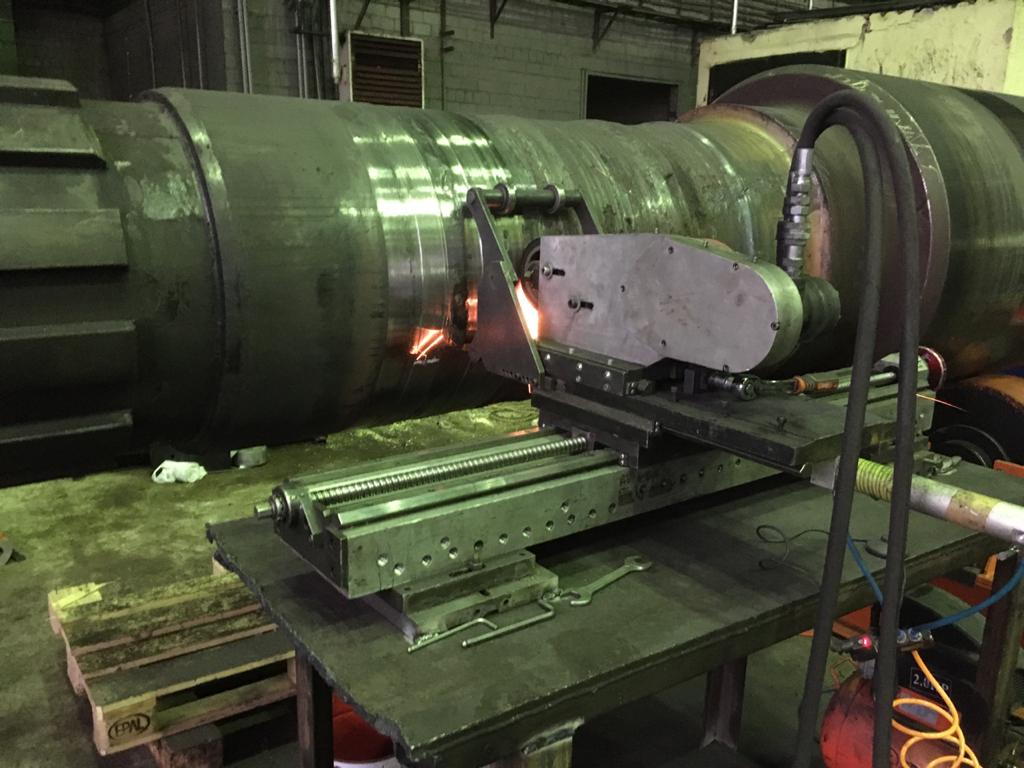
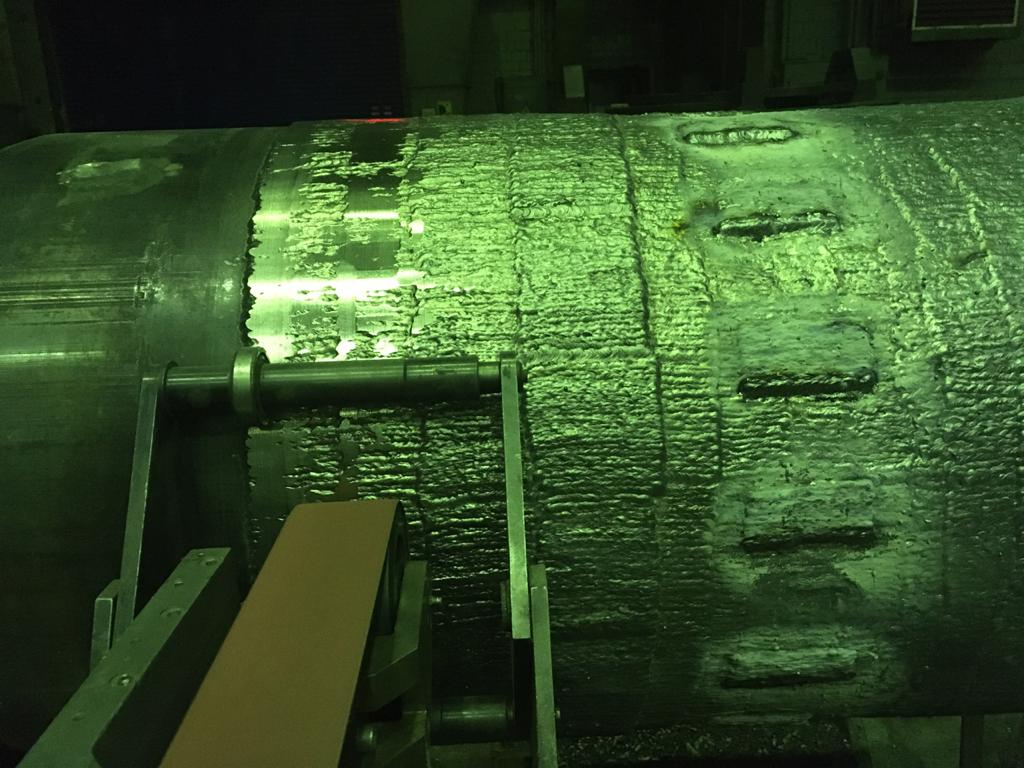
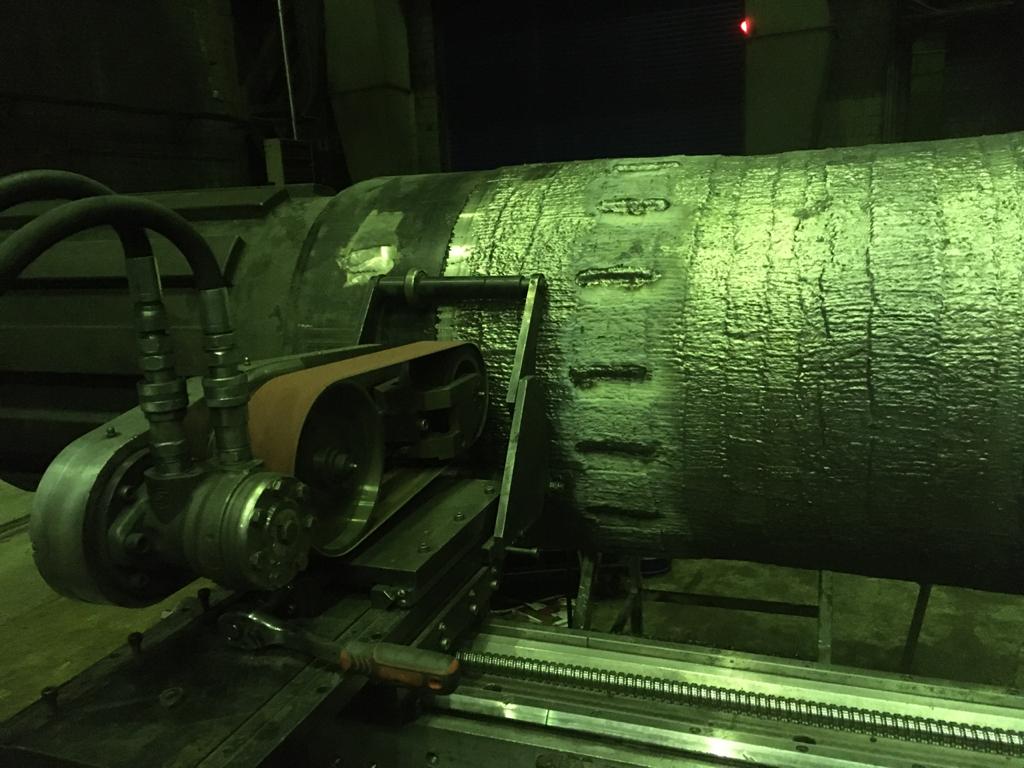
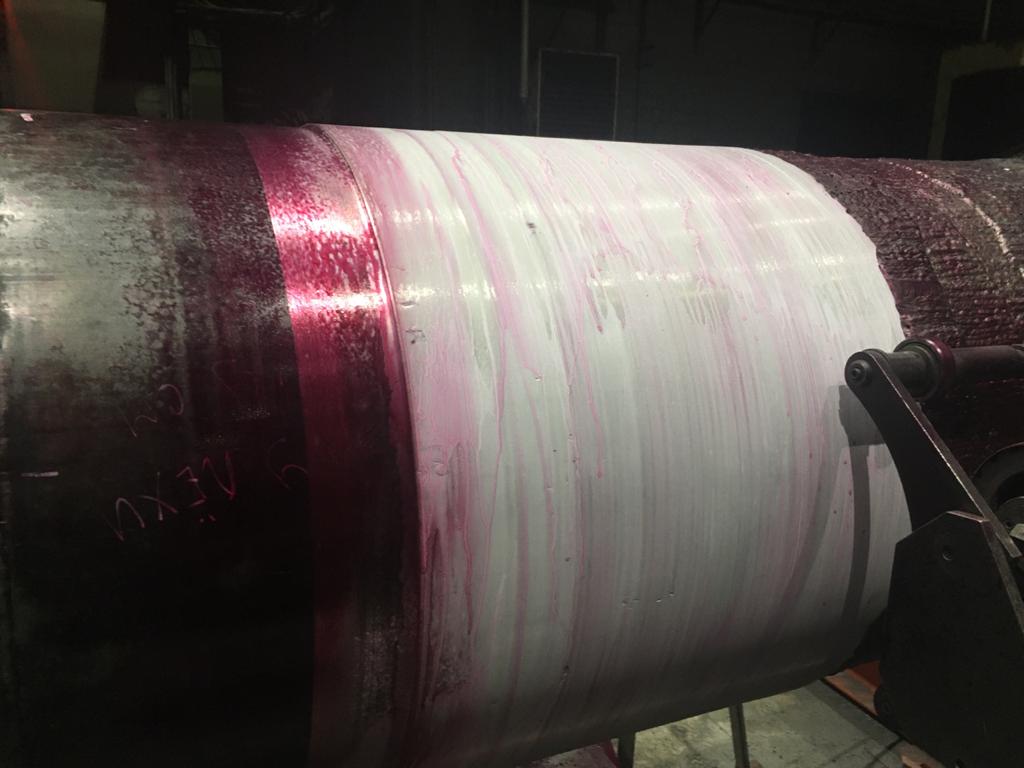
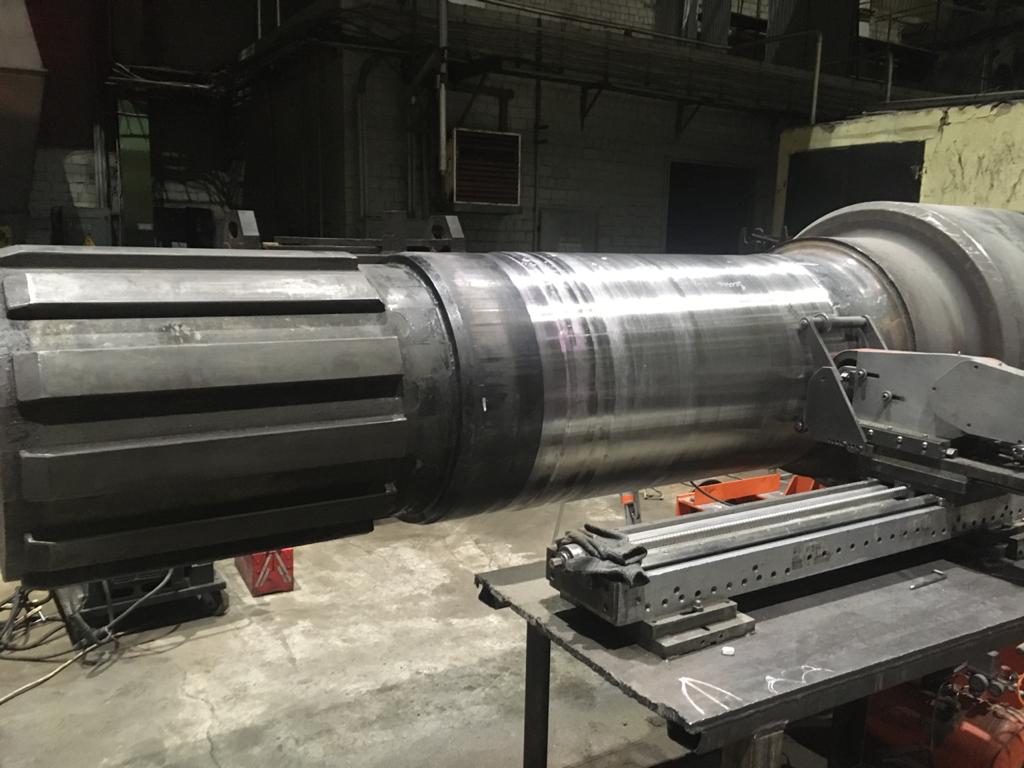
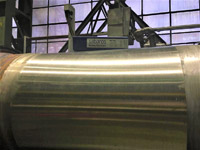
Проведена уникальная работа по восстановлению изношенной шейки чугунного валка, массой 50 тонн, рабочей клети Стана-5000 на месте в цеховых условиях, без транспортировки в ремонтный цех.
1. Основные этапы ремонтных работ
- Геодезическая съемка осей. Для установки валка на устройство вращения и обеспечения равномерной обработки поверхностей под наплавку.
- Предварительная механическая обработка. Участок износа занижается на 4-5 мм от номинального диаметра до получения равномерной цилиндричной поверхности. Локальные участки более глубокого износа зачищаются вручную шлифовальными машинками
- Наплавка восстанавливаемых поверхностей. Наплавка проводится короткими швами на квадратных участках размером 100-150 мм. В течении наплавки валок постоянно кантуется на вспомогательных опорах для того, чтобы наплавка выполнялась только в нижнем положении. Производится постоянный контроль температуры с целью недопущения перегрева вала. В случае остановки участок наплавки шейки валка укрывается для предотвращения резкого охлаждения.
- Поэтапная и черновая обработка наплавленных поверхностей. После наложения каждого слоя наплавки выполняется механическая обработка. После наложения последнего слоя осуществляется черновая обработка с припуском до номинального размера 3-4 мм.
2. Применяемые во время ремонтных работ оборудование и материалы
Выполнение работы производится с использованием мобильного оборудования, в состав которого входит:
- Гидравлический шлифовальный станок Mirage Machines BLG-1500 (с возможностью токарной и абразивной обработки валка);
- Вспомогательное устройство для вращения валов Metsol KT-100;
- Сварочное оборудование фирмы Miller Electric.
Установка валков в ось вращения вспомогательных устройств вращения выполняется с применением высокоточного геодезического оборудования Leica Geosystems (Швейцария).
Применяемые для наплавки сварочные материалы фирмы SABAROS:
- Штучный электрод с обмазкой на основе графита и «биметаллическим» стержнем, имеющим высокую электропроводность. «Холодная» сварка чугуна с шаровидным графитом. Сваривает большинство чугунов со сплавами на основе
железа, никеля, меди. Применяется для заполнения больших разделок на чугуне, наплавка устойчива к горячим трещинам. Предел прочности на разрыв 500÷600 МПа. Твердость 220 НВ.
- Рутил-основной электрод с добавлением металлического порошка в обмазке с высоким выходом наплавленного металла. Полностью аустенитный нержавеющий металл с высоким содержанием марганца. Рекомендуется для сварки и наплавки марганцовистых сталей, разнородных соединений, конструкционной и нержавеющей стали. Рекомендуется для заполнения больших разделок после облицовки.
Предел прочности на разрыв 600÷750 МПа.
Предел текучести >400 МПа.
Относительное удлинение >30%
Ударная вязкость KV +20°С 70 Дж
Декабрь 2020
Проведено комплексное обследование пресса 100 МН (10 000 тс) с разработкой технических решений по обеспечению его надежной работы на дальнейший длительный период эксплуатации.
Работа состояла из следующих основных этапов:
1 Расчет на усталостную прочность базовых деталей пресс (архитрав, основание, подвижная траверса, колонны, стойки, главный цилиндр). Определение наиболее опасных областей базовых деталей по критерию возможности возникновения и развития усталостных трещин.
2. Обследование архитрава, стоек, подвижной траверсы и основания пресса методами неразрушающего контроля в местах, доступных для контроля.
3. Ультразвуковая дефектоскопия мест максимальной концентрации напряжений главного цилиндра пресса в местах доступных для контроля.
4. Ультразвуковая дефектоскопия трубопроводов высокого давления. Контроль толщин стенок труб.
5. Ультразвуковая дефектоскопия внешних резьбовых частей колонн.
6. Контроль состояния стыков «колонна – гайки – поперечина».
7. Контроль наличия затяжки колонн методом электротензометрии.
8. Контроль равномерности нагружения и изгиба колонн пресса методом электротензометрии.
9. Составление отчета, выдача рекомендации по дальнейшей эксплуатации пресса.
      
Декабрь 2020
Капитальный ремонт фланцев свода и основания печи вакуумной гарнисажной с восстановлением рабочей плоскости без демонтаже свода. При обработке свод печи был установлен под углом 83 градуса. Работа выполнена с помощью мобильного фрезерного станка с геодезическим сопровождением лазерным трекером Leica АТ 402.
      
Ноябрь 2020
Определение равномерности нагружения, изгиба колонн и фактического усилия методом электротензометрии автоматического ковочного комплекса 12000 тс.

Октябрь-ноябрь 2020
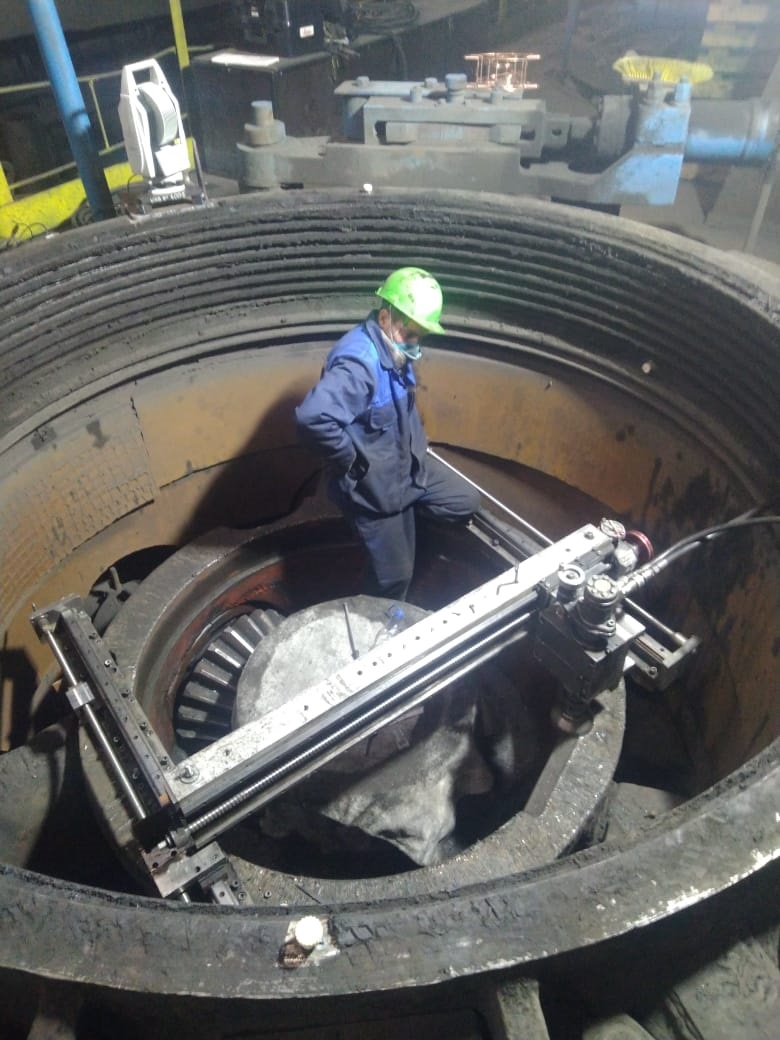
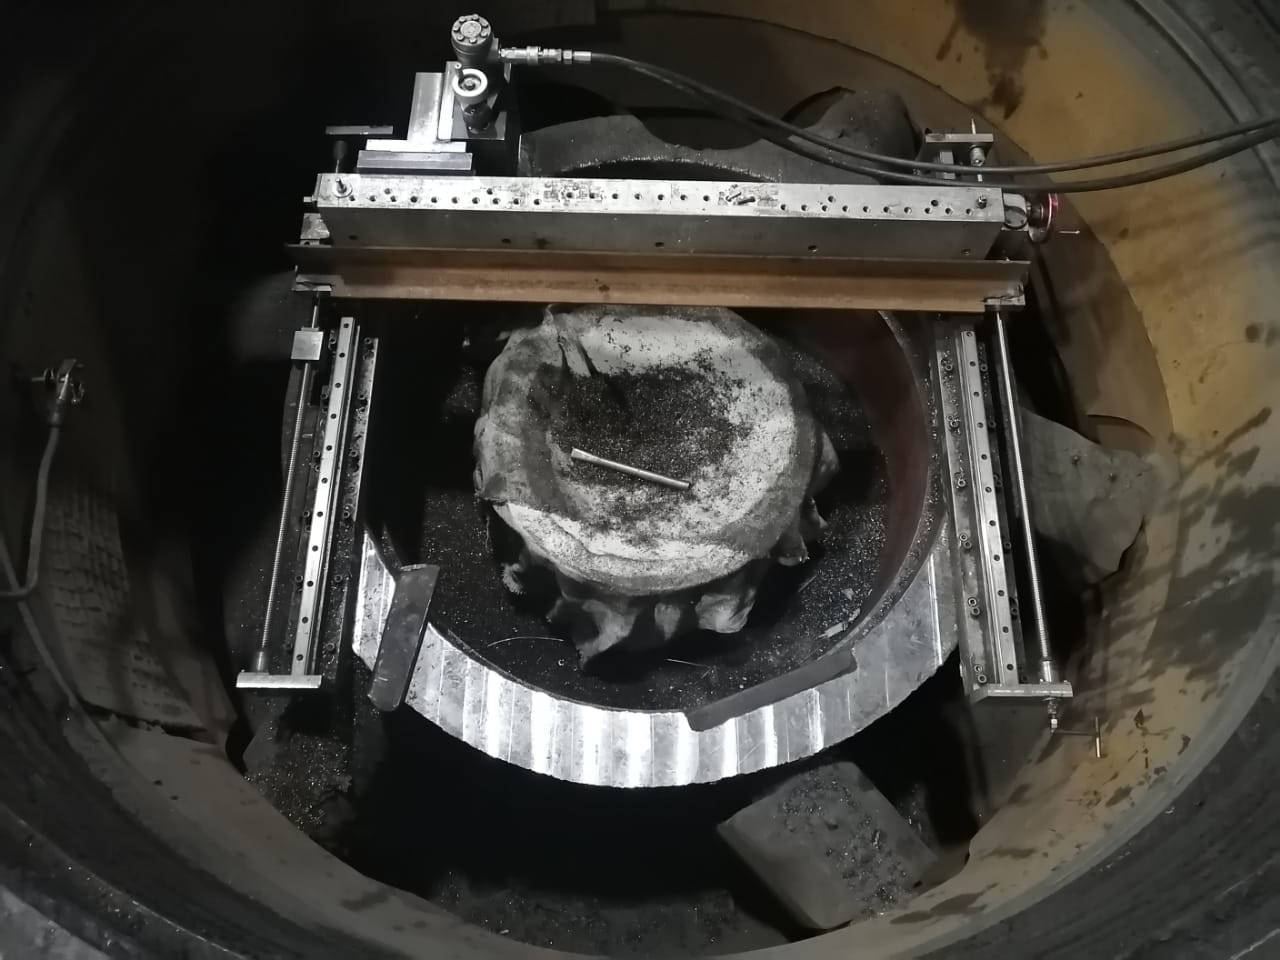
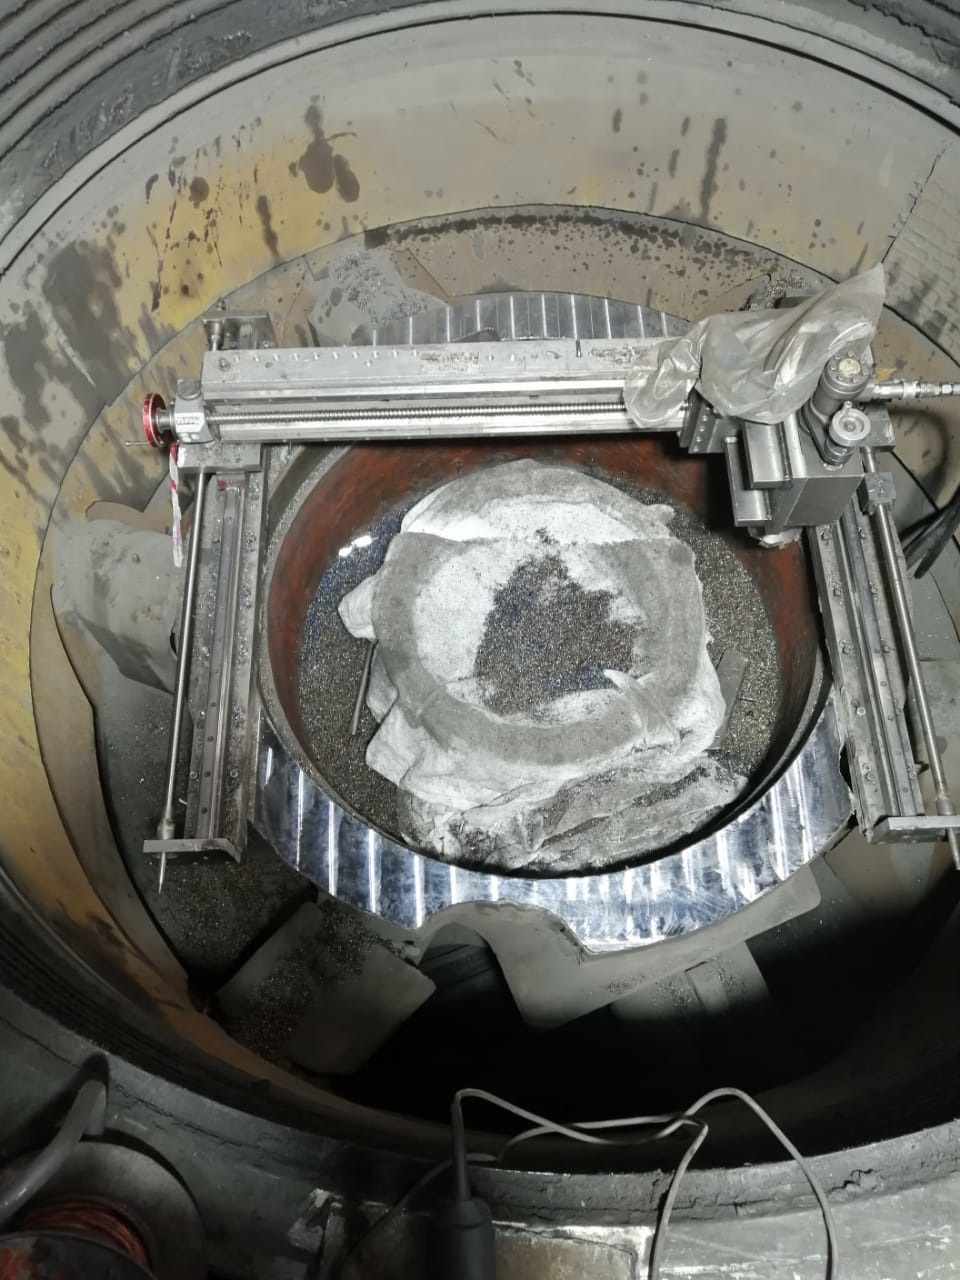
Выполнена работа по восстановительному ремонту кольца конусной дробилки №5 обогатительной фабрики.
Работа выполнена на площадке действующего цеха, на месте эксплуатации оборудования, без его демонтажа с помощью специализированных мобильных станков для механообработки с геодезическим сопровождением высокоточным лазерным трекером Leica AT 402 и современных сварочных технологий.
Работы выполнялись собственными силами, без привлечения субподрядных организаций.
   
Октябрь 2020
Комплексное обследование базовых деталей мощного гидравлического пресса SCHLOEMANN силой 100 МН с выдачей предложений на проведение капитального ремонта .
1. Расчет напряженно-деформированного состояния и определение запаса усталостной прочности базовых деталей (архитрав, подвижная траверса, основание, главный цилиндр, колонны).
2. Обследование поперечин пресса методами неразрушающего контроля в местах, доступных для контроля.
3. Ультразвуковая дефектоскопия главных цилиндров доступных для контроля.
3. Ультразвуковая дефектоскопия резьбовых частей колонн.
5. Контроль состояния стыков узлов «колонна – гайки - поперечина».
6. Контроль наличия затяжки колонн методом электротензометрии.
7. Контроль синхронности заполнения рабочей жидкостью главных цилиндров методом электротензометрии.
8. Контроль распределения усилия прессования по колоннам методом электротензометрии.
9. Составление отчета, выдача рекомендаций по дальнейшей эксплуатации пресса.
10. Разработка предложения на оснащение пресса постояннодействующей системой контроля за прочностными параметрами базовых деталей. Данная система позволяет в режиме реального времени проводить анализ деформирования базовых деталей пресса при прессовании заготовок при различных технологических условиях. Данные системы можно использовать с целью повышения конкурентоспособности продукции за счёт предоставления Заказчику вместе с продукцией карт напряженного состояния деталей пресса в момент её производства.
11. Разработка технического задания на выполнения капитального ремонта
Август-сентябрь 2020
Аварийный ремонт узла штуцер-гайка левого и правого рабочего цилиндра пресса силой 100 МН с помощью сварочных материалов фирмы SABAROS.
Июль - август 2020
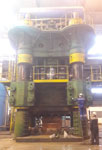
Специалисты компании ООО «НАДЁЖНОСТЬ ТМ» в рамках капитального ремонта 2020 г. оборудования ЛПЦ МКС-5000 провели комплексные работы, обеспечивающие проектный режим эксплуатации толстолистового прокатного Стана-5000 фирмы SMS Siemag.
В ходе работ выполнено восстановление вертикальных поверхностей стоек станин клети стана под изнашивающимися плитами с помощью современных сварочных материалов фирмы SABAROS, имеющих улучшенные прочностные и эксплуатационные характеристики по отношению к основному металлу, и мобильного металлообрабатывающего оборудования. Проведение восстановительных работ проходило с постоянным геодезическим сопровождением с использованием лазерного трекера Leica АТ 402, что позволило обеспечить выполнение требований конструкторской документации. Так же были проведены работы по демонтажу и последующему монтажу изнашивающихся плит, удаление заломанных частей винтов и восстановление изношенных резьбовых отверстий в стойках. Перед началом работ был проведен расчёт напряженного состояния станин с оценкой запаса их усталостной прочности, определением зон концентрации напряжений, исследованием влияния фреттинг – износа станин под плитами на дальнейшую эксплуатацию. Во время работ проведено обследование зон концентраций напряжений методами неразрушающего контроля.
Все работы были выполнены специалистами компании ООО «НАДЕЖНОСТЬ ТМ» без привлечения субподрядных компаний на собственном оборудовании с надлежащим качеством и в установленный срок.
Выполнение подобного комплекса работ с полным соблюдением заявленных в техническом задании требований показало большой научно-производственный потенциал компании ООО «НАДЁЖНОСТЬ ТМ», высокий уровень квалификации персонала и качество применяемого оборудования и материалов
Июль 2020
Проверки на соответствие нормам точности растяжно-обтяжного пресса мод. РО-630-11 во время проведения работ по его модернизации.
Технологический процесс проверки правильно-рястяжного пресса модели РО-630-11 на соответствие нормам точности основан и отвечает требованиям «Программы и методики испытаний» 70121.0128.00.000ПМ (1973 г.), разработанной фирмой-изготовителем, в части измерения деталей и узлов пресса в статическом состоянии и описывает следующие пункты проверок (перечень работ ТЗ-753-2019/ОПТ):
- Неплоскостность верхних поверхностей направляющих станины.
- Непрямолинейность верхней плоскости направляющих станины в продольном и поперечном направлениях.
- Непараллельность нижних поверхностей направляющих станины относительно соответствующих верхних поверхностей.
- Непараллельность боковых плоскостей направляющих относительно друг друга.
- Неперпендикулярность осей штоков четырёх силовых цилиндров стола к верхней плоскости станины в поперечном направлении.
- Непараллельность поверхности нижнего стола относительно верхней плоскости направляющих станины в поперечной плоскости.
- Неперпендикулярность осей штоков цилиндров верхнего стола к верхней плоскости станины в поперечном направлении.
В качестве средства измерения при проведении Проверок используется переносная координатно-измерительная система AT-402 фирмы Leica с техническими характеристиками, позволяющими проводить измерения с требуемой по 70121.0128.00.000ПМ точностью. В качестве средства сбора, обработки и предоставления данных измерения используется специализированное программное обеспечение PolyWorks.
Июнь 2020
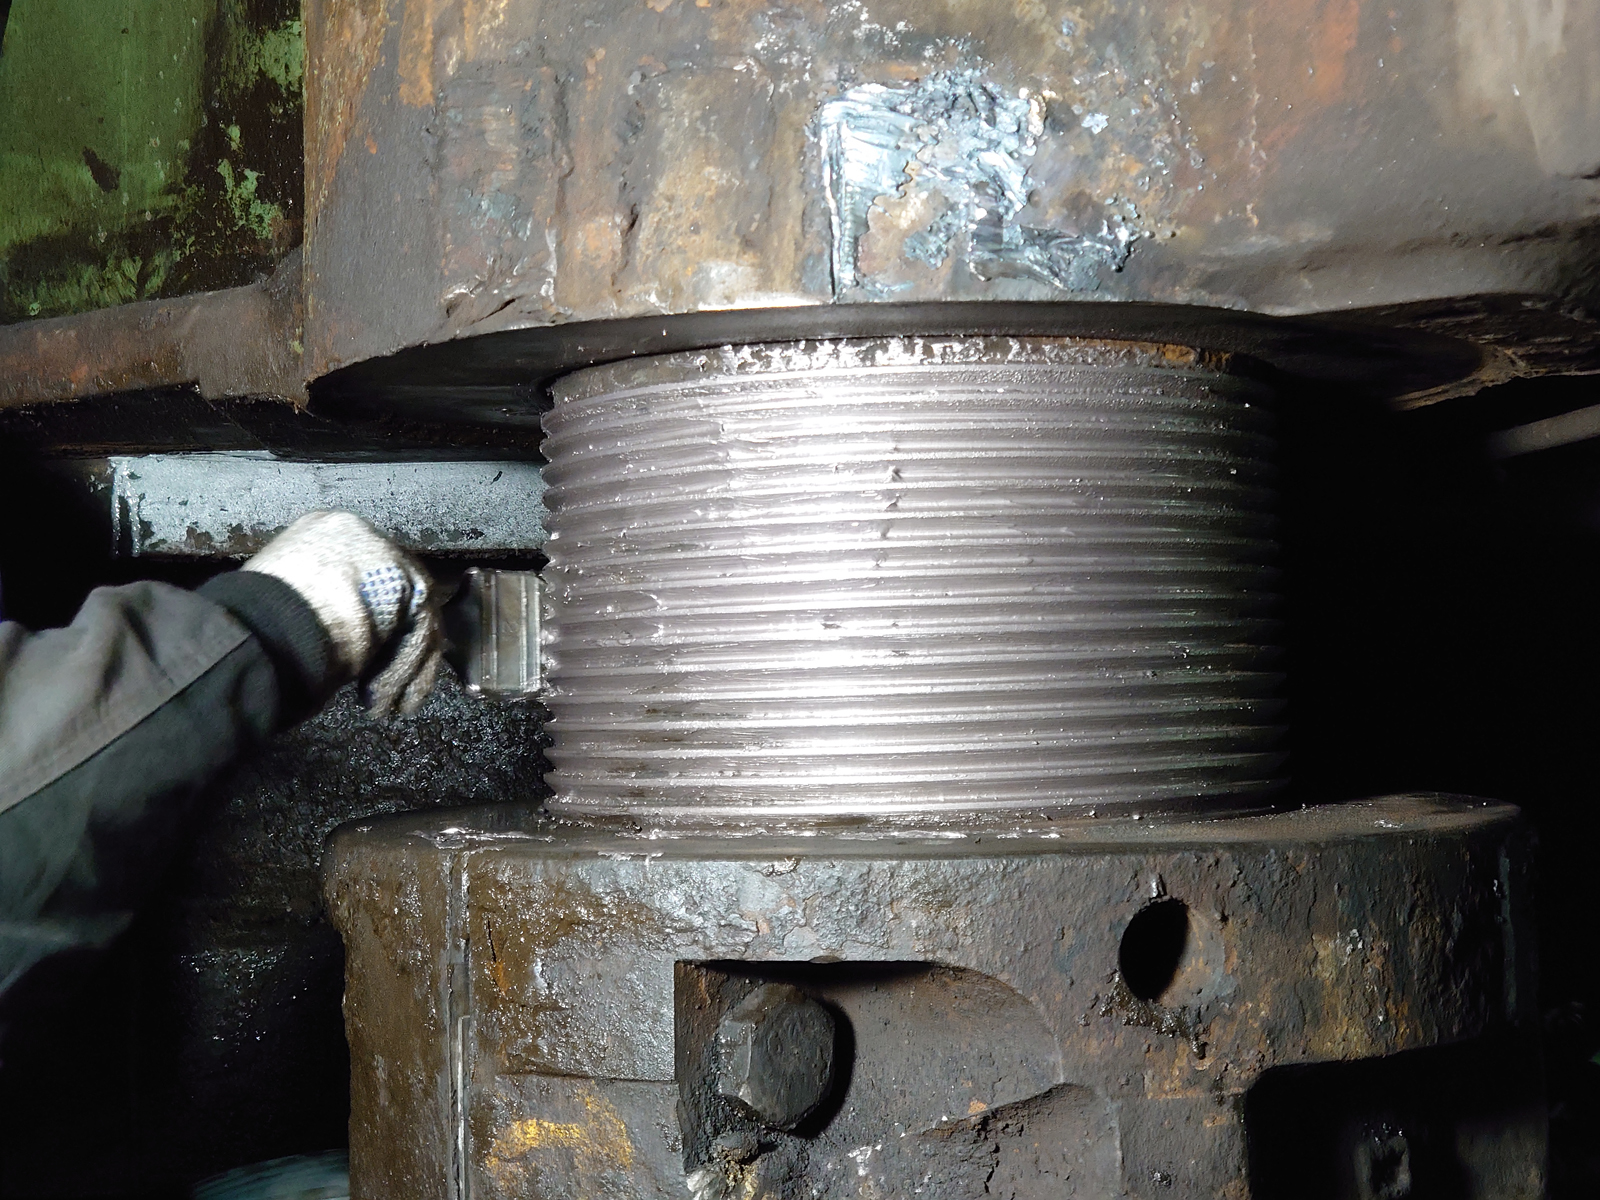
Реставрация резьбовых отверстий М100Х6 крепления центрального направляющего стержня методом расточки и последующей нарезки резьбы М110Х6 с помощью мобильного металлообрабатывающего оборудования на прессе силой 120 МН (АКК 12 000 тн)
  
Май 2020
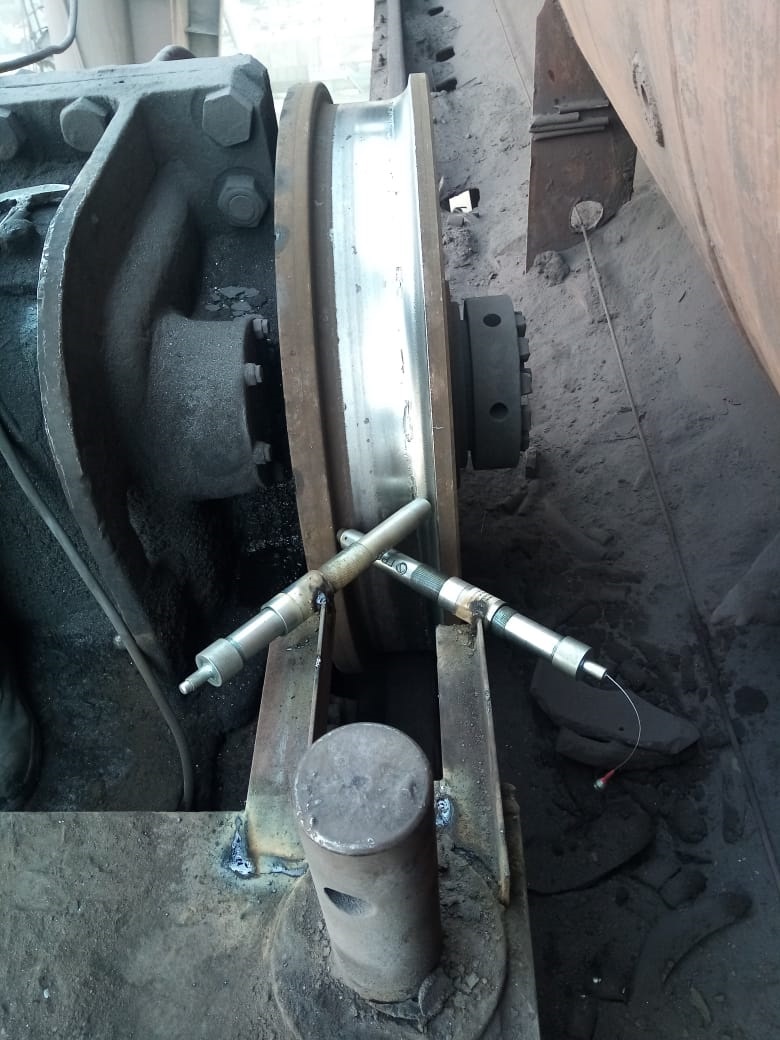
На грейфере закончена опытная эксплуатация системы смазки (ПК-1 - податчик колесный № S-NTM-ПК1-395-42, СК-1 (смазка колесная) № S-NTM-СК1- 180-19). По итогом испытания установлено - произошло насыщение контактного пятна реборд скатов грейферной тележки с подтележечными рельсами, уменьшение толщины реборд скатов и головки рельс не зафиксировано. После положительного результата испытания системы смазки на грейфере принято решение по оснащению данными системами остальных грейферов комбината.
 
Апрель-май 2020
Во время капитального ремонта пресса CKN 800 проведены работы по восстановлению проектных условий работы колонн.
В ходе работ выполнено:
- Обследование резьбовых частей колонн методом ультразвуковой дефектоскопии;
- Демонтаж гаек, чистка резьбы, нанесение специальной смазки, монтаж гаек обратно;
- Термическая затяжка гаек колонн с контролем усилия затяжки методом электротензометрии;
- Контроль равномерности нагружения колонн методом электротензометрии;
    
Апрель 2020
Во время планово-предупредительных работ выполнен ремонт сваркой трещины в левой станине клети кварто стана 5000.
Февраль-март 2020
Обследование базовых деталей молота с МПЧ 13 тонн с обнаружением дефектов в шаботе, цилиндре и на втулке бабы. Кроме того была выявлена неплоскостность до 2 мм опорной поверхности шабота под установку СОУ-блока.
По результатам обследования был проведен ремонт шабота и цилиндра с помощью сварочных материалов фирмы SABAROS и наплавки с механической обработкой опорной поверхности шабота под установку СОУ-блока.
Архив новостей
|